ภาษา

ทีมจัดซื้อส่งต่อภาพวาดที่มีตัวเลขสามตัว ได้แก่ สายดนตรี 2.0 มม. คอยล์แปดตัว และมุมขาอิสระ 90 องศา แรงบิดที่การโก่งตัวเต็มที่จะต้องอยู่ระหว่าง 0.40 ถึง 0.44 นิวตันเมตร และชิ้นส่วนจะต้องผ่านรอบการเปิดและปิด 250,000 รอบภายในชุดสลักเบาะนั่ง ตัวอย่างแรกผ่านการตรวจสอบทุกครั้ง สี่เดือนต่อมา การกลับมาของสนามพบว่าขาแตกประมาณ 40,000 รอบ และทุกการแตกหักก็อยู่ที่จุดเดิม นั่นคือส่วนโค้งงอที่ขาหลุดออกจากตัวขด เคมีของลวดถูกต้อง เส้นผ่านศูนย์กลางคอยล์ถูกต้อง ความล้มเหลวถูกกำหนดโดยรัศมีโค้งงอที่ไม่มีใครวัดได้
คำตอบโดยตรง: สปริงบิดจะอยู่หรือตายบนตัวแปรสี่ตัว ได้แก่ ความต้านทานแรงดึงของลวดและสภาพพื้นผิว รัศมีการโค้งงอด้านในที่ขาแต่ละข้างออกจากลำตัว ความเค้นดัดที่เส้นใยด้านในของส่วนโค้งนั้น และการบรรเทาความเครียดที่เกิดขึ้นหลังการขด เปลี่ยนอันใดอันหนึ่งและกราฟแรงบิด มุมอิสระ และความเมื่อยล้าทั้งหมดจะเคลื่อนไปพร้อมๆ กัน
คู่มือนี้ครอบคลุมความหมายของตัวแปรทั้งสี่ในโรงงาน ตัวเลขที่ควรเขียนลงในข้อมูลจำเพาะ วิธีการที่เครื่องสปริง CNC สมัยใหม่จับมุมขาซ้ำๆ และรูปแบบความล้มเหลวที่บอกคุณว่าพารามิเตอร์ใดเบี่ยงเบนไป เขียนขึ้นสำหรับผู้ที่ต้องลงนามในการตรวจสอบบทความฉบับแรก จากนั้นจึงปกป้องการตัดสินใจนั้นในอีกสองปีต่อมา
สปริงบิดเก็บพลังงานโดยการบิด ไม่ใช่การบีบอัด ขดลวดของร่างกายทำหน้าที่เป็นขดลวดในการโค้งงอมากกว่าการบิด ขาทั้งสองข้างจะส่งภาระ และมุมระหว่างขาเหล่านั้นที่อยู่นิ่งคือมุมอิสระ เมื่อกลไกหมุนขาข้างหนึ่งโดยสัมพันธ์กับขาอีกข้าง สปริงจะต้านทาน และแรงบิดต้านทานจะเพิ่มขึ้นตามสัดส่วนโดยประมาณของมุมโก่งจนกระทั่งวัสดุได้ผลผลิต
อัตรา - แรงบิดต่อองศา - สเกลด้วยกำลังที่สี่ของเส้นผ่านศูนย์กลางเส้นลวด และตกเป็นเส้นตรงกับจำนวนขดลวดที่ทำงานอยู่และเส้นผ่านศูนย์กลางขดลวดเฉลี่ย ความสัมพันธ์ระหว่างกำลังที่สี่นั้นคือสาเหตุที่การเปลี่ยนแปลงเส้นผ่านศูนย์กลางลวด 5 เปอร์เซ็นต์สามารถเปลี่ยนแรงบิดได้มากกว่า 20 เปอร์เซ็นต์ และเหตุใดใบรับรองเส้นผ่านศูนย์กลางลวดจึงมีความสำคัญต่อทอร์ชั่นสปริงมากกว่าสปริงประเภทอื่น ๆ โมดูลัสยืดหยุ่นของเส้นลวดก็เข้ามาโดยตรงเช่นกัน โดยเหล็กกล้าคาร์บอนจะมีประมาณ 207 GPa ในขณะที่สเตนเลส 302 อยู่ที่ประมาณ 193 GPa ดังนั้นการเปลี่ยนวัสดุแบบตรงโดยไม่มีการคำนวณอัตราใหม่จะทำให้หน้าต่างแรงบิดพลาดไป
ความเค้นในการดัดงอที่จุดเชื่อมต่อระหว่างขาถึงลำตัวจะคำนวณจากโมเมนต์ที่ใช้และส่วนของเส้นลวด จากนั้นคูณด้วยปัจจัยการแก้ไขที่จะเพิ่มมากขึ้นเมื่อส่วนโค้งงอแน่นขึ้น ในภาษาธรรมดา: ยิ่งมุมที่ขาหลุดจากขดยิ่งคมชัด ความเครียดสูงสุดก็จะยิ่งสูงขึ้น และรอยแตกเมื่อยล้าจะเริ่มที่ด้านในของมุมนั้นเร็วขึ้น แนวทางการออกแบบโดยทั่วไปกำหนดให้มีรัศมีการโค้งงอด้านในอย่างน้อยครึ่งหนึ่งของเส้นผ่านศูนย์กลางเส้นลวด และชิ้นส่วนที่มีความสำคัญต่อความล้ามักใช้เส้นผ่านศูนย์กลางเส้นลวดเต็ม เครื่องหมายเครื่องมือ รอยขีดข่วนของแม่พิมพ์ และรอยไหม้จากการเจียรที่มุมเดียวกันก็ทำหน้าที่เป็นตัวเริ่มต้นการแตกร้าวเช่นกัน ซึ่งเป็นเหตุผลว่าทำไมสภาพพื้นผิวจึงอยู่ในข้อกำหนดถัดจากเกรดวัสดุ
คอยล์สปริงสามารถพันตามเข็มนาฬิกาหรือทวนเข็มนาฬิกาได้ ทอร์ชั่นสปริงควรเบนไปในทิศทางที่ทำให้คอยล์แน่น เนื่องจากการขันให้แน่นจะช่วยลดเส้นผ่านศูนย์กลางภายใน และช่วยให้สปริงคงอยู่บนเพลาหรือแมนเดรล โหลดไปทางอื่นแล้วตัวเครื่องเปิดออก เส้นผ่านศูนย์กลางด้านในจะใหญ่ขึ้น และสปริงสามารถเดินออกจากแกนหรือติดเข้ากับตัวเครื่องได้ รายละเอียดเดียวนี้ทำให้เกิดส่วนแบ่งการคัดแยกในสายการผลิตที่น่าประหลาดใจ และมักจะถูกจับได้ก็ต่อเมื่อภาพวาดแสดงลูกศรบรรทุกและมือลมรวมกันเท่านั้น
ตารางด้านล่างรวบรวมช่วงที่ร้านค้าสปริงที่มีประสบการณ์ถือเป็นพื้นที่ทำงานมากกว่าขีดจำกัดที่เข้มงวด ค่าที่อยู่นอกช่วงเหล่านี้จะไม่ผิดโดยอัตโนมัติ แต่สมควรได้รับการสนทนาเกี่ยวกับเครื่องมือ ค่าใช้จ่ายในการตรวจสอบ และค่าความล้าก่อนที่จะเผยแพร่แบบร่าง เพื่อให้สมการเบื้องหลังแรงบิดและความเค้นสมบูรณ์ยิ่งขึ้น ให้ทำเช่นนี้ สมการการออกแบบสปริงบิดและแนวทางวัสดุ เดินผ่านลำดับการคำนวณทีละขั้นตอน
| พารามิเตอร์ | ช่วงการทำงานทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| เส้นผ่านศูนย์กลางลวด | 0.2 มม. ถึง 6 มม | การม้วนเย็นและการดัดขาที่สูงกว่า 6 มม. ต้องใช้แรงเครื่องจักรที่สูงกว่าและการรองรับเครื่องมืออย่างระมัดระวัง |
| ดัชนีสปริง (เส้นผ่านศูนย์กลางเฉลี่ยหารด้วยเส้นผ่านศูนย์กลางลวด) | 4 ถึง 16 | ต่ำกว่า 4 ลวดมีความเค้นมากเกินไปที่ส่วนโค้ง สูงกว่า 16 คอยล์ไม่เสถียรและพันกันง่าย |
| รัศมีการโค้งงอด้านในที่ขา | เส้นผ่านศูนย์กลางลวด 0.5 ถึง 1.0 เท่า | ตั้งค่าปัจจัยการแก้ไขความเครียดและอายุความล้าของชิ้นส่วนทั้งหมด |
| คอยล์ตัวถังแบบแอคทีฟ | 2 ถึง 20 | คอยล์น้อยลงจะเพิ่มอัตราอย่างรวดเร็วและเน้นความเครียด |
| ความอดทนต่อมุมฟรี | บวกหรือลบ 3 ถึง 8 องศา | สายรัดที่แน่นกว่าจำเป็นต้องตรวจสอบมุมในกระบวนการและควบคุมการบรรเทาความเครียด |
| แรงบิดที่ระยะโก่งที่กำหนด | บวกหรือลบ 10 เปอร์เซ็นต์เป็นเรื่องปกติ | ขับเคลื่อนด้วยเส้นผ่านศูนย์กลางของเส้นลวด โมดูลัส และขดลวดนับรวมกัน |
| คลายเครียดหลังการขดตัว | ประมาณ 200 ถึง 300 องศาเซลเซียส สำหรับลวดคาร์บอนและลวดสเตนเลสแผลเย็น | บรรเทาความเครียดจากการขึ้นรูปโดยไม่ทำให้ลวดอ่อนตัวลงภายใต้ภาระการออกแบบ |
สองแถวเหล่านี้มีปฏิสัมพันธ์กันอย่างรุนแรงมากกว่าแถวที่เหลือ รัศมีการดัชนีและโค้งงอร่วมกันจะกำหนดว่ามุมขาเป็นการเปลี่ยนที่ราบรื่นหรือเพิ่มความเครียด และไม่มีการบำบัดความร้อนใดสามารถช่วยรูปทรงเรขาคณิตที่ได้รับความเครียดมากเกินไปอยู่แล้วได้ เมื่อลูกค้าขอให้มีพิกัดความเผื่อมุมอิสระที่เข้มงวดมากขึ้น คำตอบในทางปฏิบัติมักจะเป็นการควบคุมมุมที่เครื่องจักรได้ดีกว่า บวกกับวงจรการอบคืนตัวที่มั่นคง ไม่ใช่แท่นตรวจสอบอีกต่อไป
การเลือกใช้วัสดุจะกำหนดเพดานความต้านทานแรงดึง พฤติกรรมความล้า และปริมาณการป้องกันการกัดกร่อนที่ชิ้นส่วนสำเร็จรูปต้องการ เกรดด้านล่างครอบคลุมสปริงทอร์ชั่นส่วนใหญ่ที่ผลิตบนอุปกรณ์ไขลานเย็น
| ลวดเกรด | ช่วงเส้นผ่านศูนย์กลางทั่วไป | พอดีที่สุด |
|---|---|---|
| สายดนตรี, ASTM A228 | 0.1 มม. ถึง 3 มม | ความต้านทานแรงดึงสูงสุดและความต้านทานความล้าที่ดีที่สุดในสปริงขนาดเล็ก ต้องชุบหรือเคลือบหากมีความชื้น |
| MB อารมณ์น้ำมัน, ASTM A229 | 0.5 มม. ถึง 10 มม | ขนาดสายไฟที่ใหญ่กว่าซึ่งไม่มีสายดนตรีเก็บไว้ ทางเลือกทั่วไปที่ดี |
| ดึงยาก ASTM A227 | 0.5 มม. ถึง 12 มม | ชิ้นส่วนงานเบา รอบต่ำซึ่งมีต้นทุนสูงและมีความเครียดอยู่ในระดับต่ำ |
| โครเมียม-ซิลิคอน, ASTM A401 | 1 มม. ถึง 16 มม | ชิ้นส่วนยานยนต์และอุตสาหกรรมที่มีความเค้นสูง วงจรรอบสูง ตอบสนองได้ดีต่อการแบ่งเบาบรรเทาหลังจากการขึ้นรูป |
| สแตนเลส 302 และ 304, ASTM A313 | 0.1 มม. ถึง 12 มม | การสัมผัสการกัดกร่อน อาหาร และการสัมผัสทางการแพทย์ การบริการที่อุณหภูมิต่ำ |
| สแตนเลส 17-7PH | 0.3 มม. ถึง 6 มม | ทนทานต่อการกัดกร่อนและมีความแข็งแรงสูง มักใช้ในงานด้านการบินและอวกาศและอุปกรณ์ |
| ฟอสเฟอร์บรอนซ์และทองแดงเบริลเลียม | 0.1 มม. ถึง 5 มม | ข้อกำหนดการนำไฟฟ้าและไม่ใช่แม่เหล็ก โมดูลัสประมาณครึ่งหนึ่งของเหล็ก |
บันทึกการปฏิบัติสามประการที่ช่วยลดการทำงานซ้ำ ประการแรก การทดแทนวัสดุที่รักษาเส้นผ่านศูนย์กลางลวดให้เท่ากันจะไม่รักษาแรงบิดเท่าเดิม เนื่องจากโมดูลัสยืดหยุ่นและความเค้นที่อนุญาตจะเปลี่ยนแปลงทั้งคู่ ประการที่สอง เกรดสเตนเลสมักจะมีความเค้นดัดงอที่อนุญาตได้ต่ำกว่าลวดดนตรีที่มีเส้นผ่านศูนย์กลางเท่ากัน ดังนั้นบางครั้งการปรับปรุงการกัดกร่อนจึงบังคับให้มีเส้นผ่านศูนย์กลางเพิ่มขึ้น ประการที่สาม ขอใบรับรองแรงดึงกับล็อตลวดแต่ละเส้น ทอร์ชั่นสปริงระดับคอยล์ที่ทำงานใกล้ขีดจำกัดความเค้นจะแสดงการเปลี่ยนแรงบิดทันทีที่ล็อตที่อ่อนลงมาถึงเครื่องจักร
ในเครื่องสปริง CNC สปริงแบบบิดจะถูกสร้างขึ้นในลำดับสั้นๆ: ลวดจะถูกดึงผ่านลูกกลิ้งฟีดด้วยความยาวที่ควบคุมได้ พันรอบแมนเดรลที่กำหนดเส้นผ่านศูนย์กลางด้านใน เว้นระยะห่างด้วยเครื่องมือพิทช์หากร่างกายต้องการช่องว่าง จากนั้นขาจะถูกขึ้นรูป จัดตำแหน่ง และตัด ทุกขั้นตอนเหล่านี้ทิ้งรอยนิ้วมือไว้ที่มุมที่ทำเสร็จแล้ว
Springback เป็นส่วนสำคัญของกระบวนการนี้ ลวดเหล็กจะไม่อยู่ในตำแหน่งที่เครื่องมือดัน และปริมาณที่สปริงกลับจะขึ้นอยู่กับเส้นผ่านศูนย์กลางของลวด ความต้านทานแรงดึง และจำนวนขาที่งอ ร้านค้าส่วนใหญ่จะทดลองงอขาเกินประมาณ 3 ถึง 8 เปอร์เซ็นต์ จากนั้นล็อคตำแหน่งเครื่องมือที่ถูกต้องลงในโปรแกรม บนเครื่องที่ไม่มีลูกเบี้ยว การแก้ไขนั้นจะเป็นตัวเลขที่พิมพ์ลงในโปรแกรม บนเครื่องจักรที่ขับเคลื่อนด้วยลูกเบี้ยว จะเป็นการปรับเชิงกล ความแตกต่างจะปรากฏโดยตรงในช่วงเวลาเปลี่ยนเมื่อกลุ่มชิ้นส่วนใช้เครื่องจักรเครื่องเดียวกัน
เครื่องจักรแบบสามแกนจะจับขาตรงข้างเดียวในแต่ละด้าน ซึ่งครอบคลุมส่วนสลัก คลิป และสปริงบานพับจำนวนมาก เครื่องจักรห้าแกนเพิ่มการวางตำแหน่งขาที่เป็นอิสระ เพื่อให้ขาสามารถนั่งที่ความยาวหรือความสูงที่แตกต่างกัน ซึ่งเป็นสิ่งที่สปริงบิดสองเท่าและขาออฟเซ็ตต้องการ เครื่องจักรไร้ลูกเบี้ยวสิบและสิบสองแกนสร้างส่วนโค้งงอ ตะขอ และแม้แต่คุณลักษณะสปริงที่สองในรอบเดียว ทำให้การทำงานรองที่อาจต้องใช้สถานีดัดงอและฟิกซ์เจอร์อื่นแยกต่างหาก
 CNC-625D 3AXES เครื่องขึ้นรูปสปริง CNC ข้อมูลเพิ่มเติม ดูผลิตภัณฑ์ →
อุปกรณ์ในคลาสนี้ เช่น เครื่องขึ้นรูปสปริง CNC แบบสามแกน CNC625D ถูกสร้างขึ้นมาเพื่องานนี้โดยเฉพาะ ได้แก่ การขึ้นรูปตัวถัง การดัดขาทั้งสองข้างให้เป็นมุม และการตัดให้ยาวในรอบเดียวโดยไม่หยุดชะงัก กำไรไม่ได้เป็นเพียงความเร็วเท่านั้น การจัดการสปริงสองครั้งหมายถึงโอกาสสองครั้งที่จะเกิดรอยขีดข่วนที่รัศมีโค้งงอ และรอยขีดข่วนที่รัศมีโค้งงอคือจุดที่เริ่มเกิดรอยแตกเมื่อยล้า
มุมอิสระไม่มีความหมายอะไรเลย เว้นแต่วิธีการวัดจะได้รับการแก้ไข แบบแผนตามปกติคือการวัดมุมที่รวมไว้ระหว่างขาทั้งสองข้างเมื่อทั้งสองยึดไว้เหนือหมุดที่มีเส้นผ่านศูนย์กลางที่ระบุในระยะห่างที่กำหนดจากขดลวด เปลี่ยนเส้นผ่านศูนย์กลางของพินและมุมที่รายงานจะเปลี่ยนหลายองศา เมื่อภาพวาดระบุ 90 องศาโดยไม่มีคำจำกัดความของพิน อาจเกิดความขัดแย้งระหว่างใบตรวจสอบของผู้ผลิตสปริงกับการตรวจสอบขาเข้าของลูกค้า แม้ว่าทั้งสองส่วนจะเหมือนกันก็ตาม
การขดและการดัดขาทำให้ความเค้นตกค้างล็อคอยู่ในเส้นลวด ทิ้งไว้ตามลำพัง พวกมันจะลดอายุความเมื่อยล้าและทำให้มุมอิสระดริฟท์ในช่วงสองสามพันรอบแรก วงจรความร้อนที่ควบคุมได้จะช่วยลดความเครียดเหล่านั้น และหน้าต่างอุณหภูมิจะแคบกว่าที่คนส่วนใหญ่คิด เปิดเครื่องเย็นเกินไปและความเค้นตกค้างยังคงอยู่ ใช้งานร้อนเกินไปและลวดสูญเสียความต้านทานแรงดึง ดังนั้นสปริงทุกอันจากชุดนั้นจึงมีแรงบิดต่ำ
ซัพพลายเออร์สายไฟเผยแพร่ตารางการบรรเทาความเครียดที่แนะนำตามเกรด โดยทั่วไปสปริงคาร์บอนและสปริงสเตนเลสที่ทำให้เกิดความเย็นจะได้รับการบำบัดที่อุณหภูมิ 200 ถึง 300 องศาเซลเซียสตามระยะเวลาการแช่ที่กำหนด ในขณะที่ชิ้นส่วนโครเมียม-ซิลิคอนที่เกิดขึ้นในสภาพที่แข็งกว่านั้นอาจถูกทำให้เย็นลงที่อุณหภูมิสูงขึ้นเพื่อพัฒนาความแข็งแกร่งในการทำงาน ตารางมีความสำคัญน้อยกว่าความสามารถในการทำซ้ำ: เตาอบที่มีการหมุนเวียนอากาศสม่ำเสมอและรอบการทำงานที่บันทึกไว้จะสร้างมุมและแรงบิดเท่ากันในวันจันทร์และวันศุกร์
 WNJ420 Spring Temper Furnace (ชุดสแตนเลส) สแตนเลส Series WNJ SPRING TEMPER FURNACE ดูผลิตภัณฑ์ →
อุปกรณ์อบคืนตัวที่สร้างขึ้นตามวัตถุประสงค์ เช่น เตาอบคืนตัวแบบสปริงซีรีส์สี WNJ ได้รับการออกแบบโดยคำนึงถึงข้อกำหนดด้านความสามารถในการทำซ้ำ เช่น อุณหภูมิห้องที่ตั้งไว้ การคงตัวที่ควบคุมได้ และการไหลเวียนของอากาศที่สม่ำเสมอทั่วทั้งโหลด สำหรับคอยล์สปริงที่ยาวหรือหนัก เตาอบคืนตัวแบบเคลื่อนที่ช่วยให้ชิ้นส่วนได้รับการปฏิบัติ ณ ตำแหน่งที่มีการจัดการ แทนที่จะเคลื่อนข้ามโรงงาน ซึ่งจะช่วยลดความเสี่ยงในการบิดเบี้ยวและรอบเวลา
สปริงบิดนั้นตรวจสอบได้ง่ายไม่ดี การวัดแรงบิดที่จุดหนึ่งจะบอกอัตราเฉพาะเมื่อรวมกับจุดที่สองเท่านั้น การวัดมุมอิสระโดยไม่มีคำจำกัดความของพินแทบจะไม่บอกอะไรคุณเลย และการตรวจสอบรัศมีขาด้วยคาลิปเปอร์จะไม่บอกอะไรคุณเลย เว้นแต่ว่าเส้นทางของคาลิปเปอร์จะเป็นไปตามเส้นโค้ง แผนด้านล่างคือรายการสั้นๆ ที่สามารถระบุปัญหาที่แท้จริงได้
หมุนเวียนตัวอย่างความล้าตรงตามการใช้งาน รวมถึงไม่ว่าจะมีการโหลดสปริงในทิศทางที่คดเคี้ยวหรือไม่ และสปริงจะเคลื่อนที่กลับไปยังมุมอิสระระหว่างรอบหรือไม่ สปริงที่ถูกยึดไว้ที่พรีโหลดและแกว่งในมุมเล็กๆ จะมีพฤติกรรมแตกต่างอย่างมากจากสปริงที่ปล่อยออกมาจนสุดในแต่ละจังหวะ และกรณีที่ 2 คือจุดที่รอยแตกส่วนใหญ่ปรากฏขึ้น
สปริงแบบบิดจะปรากฏทุกที่ที่กลไกต้องการแรงกลับรอบแกนหมุน ภายในรถยนต์จะยึดมือจับ สลัก ที่วางแก้ว และกลไกที่นั่ง ใน การใช้งานสปริงยานยนต์และการเคลื่อนที่ ชิ้นส่วนในตระกูลเดียวกันยังรองรับการคืนแป้น ระบบช่วยปรับความตึงสายพาน และส่วนประกอบระบบกันสะเทือนขนาดเล็กที่นับรอบเป็นล้าน วิศวกรรมไฟฟ้าใช้สำหรับแขนสวิตช์และหน้าสัมผัสรีเลย์ ซึ่งบางครั้งค่าการนำไฟฟ้าและพฤติกรรมที่ไม่ใช่แม่เหล็กจะดันการออกแบบไปทางโลหะผสมทองแดง
อุปกรณ์ทางการแพทย์ใช้สปริงบิดขนาดเล็กในเครื่องเย็บกระดาษ แคลมป์ และที่จับเครื่องมือผ่าตัด โดยสิ่งสำคัญคือแรงสม่ำเสมอมากกว่ากำลังสูงสุด ศัลยแพทย์จะรู้สึกถึงการเปลี่ยนแรงบิด 10 เปอร์เซ็นต์ผ่านด้ามจับ ฮาร์ดแวร์การบินและอวกาศและการทหารผลักดันไปในทิศทางอื่น โดยต้องการความสามารถในการรับแรงเค้นสูงในโครเมียม-ซิลิคอนหรือ 17-7PH พร้อมการตรวจสอบย้อนกลับที่เข้มงวด เครื่องจักรการเกษตรและการก่อสร้างใช้เส้นลวดที่มีเส้นผ่านศูนย์กลางใหญ่กว่าในสภาพแวดล้อมที่เต็มไปด้วยฝุ่นและเปียก ซึ่งสปริงมักจะเป็นชิ้นส่วนที่มีราคาต่ำที่สุดในการประกอบและมีการป้องกันน้อยที่สุด อุปกรณ์โทรคมนาคมใช้สปริงบิดขนาดเล็กในตัวเชื่อมต่อและฮาร์ดแวร์ไฟเบอร์ออปติก ซึ่งข้อผิดพลาดของมุมไม่กี่องศาสามารถเปลี่ยนแรงกดสัมผัสได้
ประเด็นทั่วไปเกี่ยวกับเรื่องทั้งหมดนี้ก็คือ สปริงนั้นไม่ค่อยมีรายการต้นทุนที่ใหญ่ที่สุด แต่บ่อยครั้งเป็นส่วนที่กำหนดว่าจะมีการเรียกร้องการรับประกันหรือไม่ นั่นคือข้อโต้แย้งในการระบุรูปทรงและการบำบัดความร้อนอย่างเหมาะสมในขั้นตอนการวาด แทนที่จะยอมรับการตั้งค่าเครื่องมือในครั้งแรก
ความล้มเหลวในสนามทิ้งลายเซ็นไว้ การอ่านลายเซ็นอย่างถูกต้องมักจะช่วยประหยัดเวลาได้มากกว่าการรันการคำนวณการออกแบบทั้งหมดอีกครั้ง
รัศมีการโค้งงอแน่นเกินไปสำหรับเส้นผ่านศูนย์กลางของเส้นลวด ขางอเป็นครั้งที่สองในระหว่างการประกอบ หรือมุมมีเครื่องหมายเครื่องมือ ขยายรัศมีไปทางเส้นผ่านศูนย์กลางลวดเส้นเดียว ย้ายการขึ้นรูปเร็วขึ้นในวงจรเครื่องจักร และตรวจสอบเครื่องมือที่ทำให้เกิดการโค้งงอ
การบรรเทาความเครียดไม่เพียงพอ หรือเวลาในการแช่ที่ถูกตัดออกเพื่อเพิ่มปริมาณงาน เรียกคืนตารางเวลาที่เผยแพร่สำหรับเกรดลวดและตรวจสอบแรงบิดของชิ้นส่วนที่นำมาจากตรงกลางของโหลดของเตาเผา
สปริงถูกโหลดไปในทิศทางที่คดเคี้ยว ดังนั้นการโก่งตัวจึงขยาย ตัวเครื่อง แทนที่จะขันให้แน่น กลับทิศทางลมหรือกลับทิศทางการบรรทุก แล้วแต่ว่าราคาใดจะถูกกว่าในการประกอบ
ขาถูกบังคับให้ผ่านมุมอิสระเพื่อให้พอดี ซึ่งหมายความว่าชุดประกอบจะดึงสปริงเกินกว่าการโก่งตัวที่กำหนด เปิดมุมอิสระเพื่อให้ตำแหน่งการติดตั้งอยู่ภายในระยะการทำงาน หรือลดความทนทานต่อความยาวของขาเพื่อจะได้ไม่ต้องงอขาเพื่อเข้าสู่ช่อง
การครอบคลุมการชุบจะบางที่สุดตรงบริเวณที่โค้งงอยืดพื้นผิว ระบุความหนาของการเคลือบที่กระบวนการสามารถทำได้จริงบนพื้นผิวโค้ง หรือเปลี่ยนไปใช้เกรดสเตนเลสและยอมรับการเปลี่ยนแปลงโมดูลัสและความเค้นที่อนุญาต
การเลือกใช้เครื่องจักรเป็นไปตามตระกูลชิ้นส่วน ไม่ใช่ปริมาณสูงสุด โรงงานที่ใช้สปริงทอร์ชันธรรมดาช่วงแคบในปริมาณมากจะได้รับผลตอบแทนที่ดีที่สุดจากคอยล์เลอร์ขนาดกะทัดรัดพร้อมเครื่องมือเปลี่ยนเร็ว ร้านค้าที่เสนอราคาตามคำสั่งซื้อแบบผสม - สปริงทอร์ชั่นที่แตกต่างกันสี่สิบตัวในหนึ่งเดือน แต่ละคำสั่งซื้อระหว่าง 500 ถึง 20,000 ชิ้น - ต้องการความยืดหยุ่นในการขึ้นรูปและการตั้งโปรแกรมที่รวดเร็วมากกว่าที่ต้องการความเร็วรอบดิบ
| ประเภทเครื่อง | ความสามารถของรูปร่าง | เหมาะที่สุดกับ |
|---|---|---|
| คอยล์ CNC สามแกน | ลำตัวกลม ขาตรง งอข้างเดียว | สลัก คลิป และสปริงบานพับปริมาณมากพร้อมรูปทรงที่มั่นคง |
| เครื่องขึ้นรูปห้าแกน | มุมขาอิสระ, ขาเยื้อง, ตัวบิดคู่ | ครอบครัวผสมที่รูปทรงของขาแตกต่างกันไปในแต่ละคำสั่งซื้อ |
| เครื่องไม่มีลูกเบี้ยวสิบถึงสิบสองแกน | โค้งงอหลายจุด ตะขอ ขาสามมิติที่ซับซ้อน | ชุดงานขนาดเล็กและขนาดกลางจำเป็นต้องเปลี่ยนโปรแกรมอย่างรวดเร็ว |
| เครื่องดัดลวด CNC | รูปแบบลวดสองและสามมิติที่มีขาเปิดหรือยาว | ชิ้นส่วนทอร์ชั่นขายาวและรูปแบบลวดที่ไม่ใช่ขดแท้ |
สถาปัตยกรรม Camless สมควรได้รับการกล่าวถึงเป็นพิเศษ เนื่องจากสถาปัตยกรรมนี้เปลี่ยนแปลงความประหยัดของสถาปัตยกรรมชุดเล็กๆ ได้อย่างไร สำหรับเครื่องจักรที่มีลูกเบี้ยว มุมขาใหม่มักจะหมายถึงเครื่องมือใหม่และการตั้งค่ากลไก สำหรับเครื่องไม่มีลูกเบี้ยว มักจะหมายถึงการโหลดโปรแกรม สำหรับโรงงานที่ใช้สปริงบิดหลายร้อยแบบ ความแตกต่างนั้นจะเป็นตัวกำหนดว่าคำสั่งซื้อ 2,000 ชิ้นจะทำกำไรได้หรือไม่
 CNC-1225 12AXES เครื่อง CNC SPRING CAMLESS CNC-1225 12AXES เครื่อง CNC SPRING CAMLESS ดูผลิตภัณฑ์ →
แพลตฟอร์มไร้ลูกเบี้ยว 12 แกน เช่น เครื่อง CNC ไร้ลูกเบี้ยวสปริง CNC 1225/1235/1250 มุ่งเป้าไปที่ความเป็นจริงแบบผสมชุดนั้น: แกนเซอร์โวถูกกำหนดให้ทำหน้าที่ป้อน การม้วน การขึ้นรูปขา และการตัด และการสลับจากสปริงบิดหนึ่งไปยังอีกสปริงตัวถัดไปเป็นเรื่องของตำแหน่งของโปรแกรมและเครื่องมือมากกว่าการสร้างใหม่ทั้งหมด ผลตอบแทนที่ได้จริงคือร้านค้าสามารถรับคำสั่งซื้อ 1,000 ชิ้นได้โดยไม่ต้องเสียเวลาในการตั้งค่าช่วงบ่าย
ทอร์ชั่นบาร์เป็นโลหะที่มีความยาวตรงบิดรอบแกนของมันเอง และกักเก็บพลังงานผ่านความเค้นเฉือน สปริงบิดเป็นขดที่มีสองขา และคอยล์ที่ตัวของมันทำหน้าที่หลักในการดัดงอในขณะที่ขาส่งโมเมนต์ ความสับสนเป็นเรื่องปกติเนื่องจากคำศัพท์ฟังดูคล้ายกัน แต่การคำนวณการออกแบบ การใช้เครื่องมือ และโหมดความล้มเหลวนั้นแตกต่างกันโดยสิ้นเชิง
แรงบิดจะเป็นเส้นตรงโดยประมาณโดยมีมุมโก่งจนถึงจุดที่เส้นลวดเริ่มคราก อัตรานี้ขึ้นอยู่กับโมดูลัสยืดหยุ่นของเส้นลวด กำลังที่สี่ของเส้นผ่านศูนย์กลางเส้นลวด จำนวนขดลวดตัวถังที่ทำงานอยู่ และเส้นผ่านศูนย์กลางขดลวดเฉลี่ย เนื่องจากเทอมยกกำลังที่สี่นั้น การวัดเส้นผ่านศูนย์กลางลวดที่แม่นยำจึงมีค่ามากกว่าการวัดมุมที่แม่นยำยิ่งขึ้นเมื่อคุณกำลังไล่ตามค่าเบี่ยงเบนแรงบิด
แนะนำให้มีทิศทางเดียวเท่านั้น การโหลดในทิศทางที่คดเคี้ยวจะทำให้ขดลวดกระชับขึ้นและลดขนาดเส้นผ่านศูนย์กลางด้านใน ทำให้สปริงอยู่บนเพลา การโหลดในทิศทางที่คดเคี้ยวจะเปิดขดลวด ขยายเส้นผ่านศูนย์กลางภายใน และเชิญชวนให้สปริงลื่น ติดขัด หรือพันกันในตัวเรือน ทำเครื่องหมายทิศทางการโหลดบนแบบร่างและบนบรรจุภัณฑ์
การโค้งงอคือจุดที่ความเค้นดัดงอสูงสุดบรรจบกับรัศมีที่เล็กที่สุด สาเหตุที่พบบ่อยคือรัศมีการโค้งงอเล็กกว่าครึ่งหนึ่งของเส้นผ่านศูนย์กลางของเส้นลวด เครื่องหมายเครื่องมือทำหน้าที่เป็นตัวสตาร์ทรอยแตก ขั้นตอนการประกอบที่ทำให้ขางอเกินมุมที่ออกแบบไว้ และวงจรการบรรเทาความเครียดที่สั้นลงเพื่อเพิ่มเอาต์พุต การตรวจสอบสี่รายการนี้เพื่อแก้ไขความล้มเหลวในการโค้งงอส่วนใหญ่
สำหรับสปริงแผลเย็นที่วัดบนหมุดที่กำหนดไว้ อุณหภูมิบวกหรือลบ 5 องศาเป็นเป้าหมายการผลิตที่สะดวกสบาย และสามารถทำได้บวกหรือลบ 3 องศาด้วยการตรวจสอบในกระบวนการและวงจรการอบคืนตัวที่มั่นคง การเรียกร้องที่เข้มงวดกว่า 3 องศามักจะทำให้ต้นทุนเพิ่มขึ้นเร็วกว่าการเพิ่มผลผลิตของการประกอบ เนื่องจากตัวส่วนประกอบมักจะมีความแปรผันเชิงมุมมากกว่าสปริง
สปริงขนาดเล็กมักจะวิ่งได้โดยไม่ต้องใช้อุปกรณ์รองรับหากลำตัวสั้นและการโก่งตัวอยู่ในระดับปานกลาง ลำตัวที่ยาวกว่าและเส้นผ่านศูนย์กลางลวดที่ใหญ่ขึ้นมักจะเกิดการโก่งงอหรือบิดเบี้ยวไปด้านข้างภายใต้ภาระ ดังนั้น เพลาหรือปลอกหุ้มด้านในคอยล์จึงถือเป็นเรื่องปกติ เว้นระยะห่างระหว่างเส้นผ่านศูนย์กลางภายในของคอยล์และเพลาสักสองสามเปอร์เซ็นต์ของเส้นผ่านศูนย์กลางของเส้นลวดเพื่อหลีกเลี่ยงการพันกันเมื่อขดลวดขันแน่น
โดยทั่วไปกลไกของผู้บริโภคมักถูกกำหนดไว้ระหว่าง 50,000 ถึง 300,000 รอบ ชิ้นส่วนภายในรถยนต์มักตั้งเป้าไว้ที่ 500,000 ถึง 2 ล้านรอบ และชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัยยังคงดันสูงขึ้น ตัวเลขที่สำคัญไม่ใช่เป้าหมาย แต่เป็นระดับความเครียดที่คุณอ้างสิทธิ์ สปริงที่ทำงานใกล้กับความเค้นดัดงอที่ยอมรับได้สำหรับวัสดุนั้นจะไม่ถึงล้านรอบ ไม่ว่าจะทำออกมาได้ดีแค่ไหนก็ตาม
ใช่ ด้วยเครื่องมือและการกำหนดค่าแกนที่เหมาะสม สปริงอัดจำเป็นต้องมีการควบคุมระยะพิทช์และปลายปิด สปริงทอร์ชันจำเป็นต้องสร้างขาและการควบคุมมุม เครื่องจักรที่มีแกนเซอร์โวมากกว่าและการตั้งโปรแกรมแบบเปิดจะจัดการการเปลี่ยนแปลงได้อย่างง่ายดาย ในขณะที่คอยล์เลอร์ธรรมดาๆ มักจะใช้กับตระกูลเดียวกันโดยเฉพาะ หากรายการสั่งซื้อของคุณมีสปริงผสมกัน ให้จัดลำดับความสำคัญของความยืดหยุ่นในการตั้งโปรแกรมและการเข้าถึงสถานีเครื่องมือมากกว่าความเร็วสูงสุดของขดลวด
ข้อโต้แย้งเกี่ยวกับสปริงบิดส่วนใหญ่จะย้อนกลับไปที่การวาดภาพที่ไม่สมบูรณ์ แทนที่จะเป็นข้อบกพร่องจากการผลิต รวมเกรดลวดที่มีการอ้างอิงมาตรฐาน เส้นผ่านศูนย์กลางของลวดที่มีพิกัดความเผื่อ เส้นผ่านศูนย์กลางภายในของตัวเครื่องและจำนวนขดลวด มุมอิสระพร้อมเส้นผ่านศูนย์กลางของพินและระยะห่างของพินที่ใช้ในการวัด ความยาวของขาและรัศมีโค้งงอด้านในของขาแต่ละข้าง ค่าแรงบิดพร้อมมุมโก่งตัวและทิศทางการหมุน การบรรเทาความเครียดหรือการตกแต่งที่ต้องการ และเป้าหมายอายุการใช้งานของวงจรพร้อมเงื่อนไขการโหลดที่กำหนด
เมื่อกำหนดรายการเหล่านั้นแล้ว ผู้ผลิตสปริงจะสามารถเลือกสายไฟที่ถูกต้อง ตั้งแกนเครื่องจักรให้ถูกต้องในครั้งแรก ใช้วงจรระบายความร้อนที่ถูกต้อง และตรวจสอบรูปทรงเดียวกันกับที่นักออกแบบคิดไว้ หากไม่มีบทความดังกล่าว บทความแรกจะกลายเป็นการทดลอง และบทความที่สองจะกลายเป็นการอภิปรายเกี่ยวกับการรับประกัน สปริงทอร์ชั่นเป็นชิ้นส่วนที่เรียบง่ายซึ่งมีตัวแปรโต้ตอบกันอย่างรวดเร็ว และการใช้เวลาไม่กี่นาทีในการระบุรายละเอียดในขั้นตอนการวาดถือเป็นประกันที่ถูกที่สุดที่มีอยู่ในโครงการทั้งหมด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด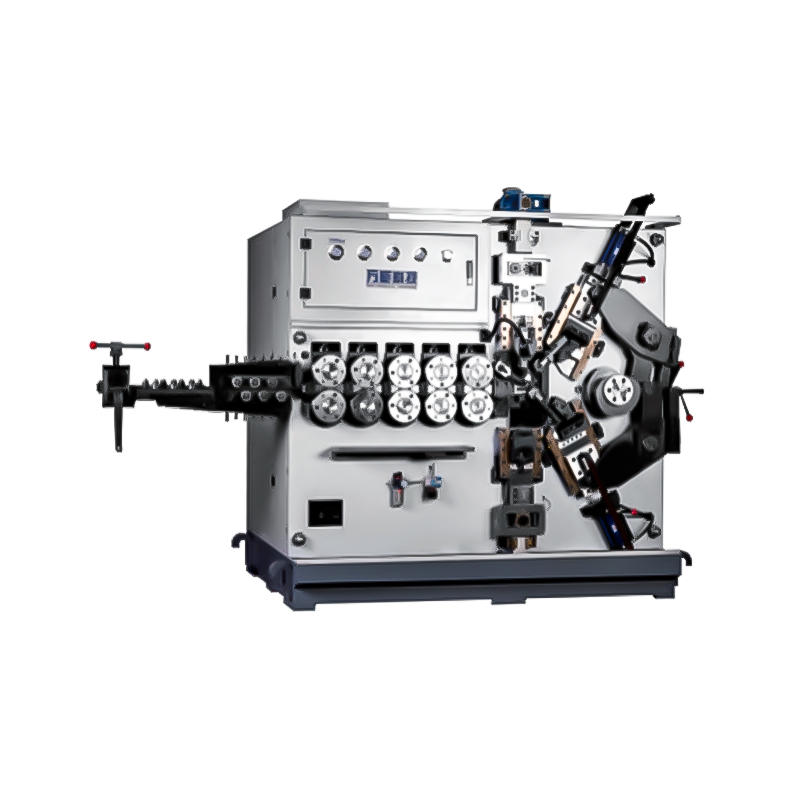
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ