ภาษา

การดัดโลหะแผ่นเบรกด้วยแรงกดจะให้การโค้งงอที่แม่นยำและทำซ้ำได้เมื่อคุณใช้กฎสี่ข้อที่ได้รับการพิสูจน์แล้ว: ตั้งค่าช่องเปิด V-die ไว้ที่ประมาณแปดเท่าของความหนาของวัสดุ ใช้การดัดด้วยลมเป็นกระบวนการเริ่มต้น คำนวณน้ำหนักด้วยสูตรเดียว และชดเชยการสปริงกลับก่อนที่คุณจะปล่อยส่วนแรก ผู้ผลิตที่ข้ามการตัดสินใจขั้นพื้นฐานเหล่านี้จะต้องจัดการกับหน้าแปลนที่ร้าว การเคลื่อนตัวของมุม สัญญาณเตือนโอเวอร์โหลด และช่องว่างที่เสียหาย ผู้ผลิตที่ใช้สิ่งเหล่านี้มีความคงตัวเชิงมุมภายใน /-0.5 องศา และตำแหน่งแบ็คเกจอยู่ที่ /-0.02 มม. บนอุปกรณ์ CNC สมัยใหม่
คู่มือนี้ครอบคลุมถึงประเภทของเบรกกด ลำดับการดัดงอทีละขั้นตอน ค่าเผื่อการโค้งงอและสูตรน้ำหนัก การเลือกแม่พิมพ์และพันช์ ขีดจำกัดของวัสดุ การควบคุมความแม่นยำ การวางแผนการบำรุงรักษา และจุดที่ร้านขายแผ่นโลหะควรเพิ่มความสามารถในการดัดลวด CNC ส่วนสุดท้ายจะตอบคำถามที่พบบ่อยที่สุดที่ผู้ซื้อและผู้ปฏิบัติงานถาม
เบรกกดจะหนีบแผ่นโลหะแบนระหว่างหมัดบนและ V-die ล่าง จากนั้นดันหมัดลงด้วยแรงหรือตำแหน่งที่ควบคุมจนกว่าแผ่นจะเปลี่ยนรูปพลาสติกเป็นมุมเป้าหมาย มาตรวัดด้านหลังจะเคลื่อนแผ่นงานไปยังแนวโค้งที่แน่นอนก่อนทุกจังหวะ และตัวควบคุม CNC จะซิงโครไนซ์การเคลื่อนที่ของ ram หน้าสัมผัสของดาย และการวางตำแหน่งเกจ สิ่งที่กำหนดความสำเร็จของการโค้งงอไม่ใช่การชนมุมเพียงครั้งเดียว แต่เป็นการทำซ้ำมุมเดียวกันในทุกส่วนในชุด
การตัดสินใจสี่ครั้งเป็นตัวกำหนดผลลัพธ์ส่วนใหญ่: ประเภทเครื่องจักร เครื่องมือ สภาพวัสดุ และกระบวนการดัดงอ
ผู้ซื้อในปัจจุบันเลือกระหว่างเทคโนโลยีขับเคลื่อนหลักสี่เทคโนโลยี เบรกกดแบบกลไกใช้มู่เล่และมักจะขาดการควบคุมตำแหน่งเต็มรูปแบบ พวกเขาอยู่รอดในร้านค้าเก่าๆ เพื่อทำงานง่ายๆ และทำซ้ำๆ เครื่องจักรไฮดรอลิก CNC เป็นมาตรฐานสำหรับการผลิตขนาดกลางและขนาดใหญ่ เนื่องจากมีการผสมผสานน้ำหนักสูงเข้ากับการควบคุมจังหวะที่ดี เครื่องจักรเซอร์โวไฟฟ้าขับเคลื่อน ram ด้วยเซอร์โวมอเตอร์และบอลสกรู ช่วยลดการใช้ระบบไฮดรอลิกส์และตัดการใช้พลังงาน ระบบไฮบริด CNC เพิ่มการวัดมุมแบบปรับได้และการครอบฟันอัตโนมัติสำหรับชิ้นส่วนที่มีความต้องการสูง
| ประเภท | ช่วงน้ำหนักปกติ | การทำซ้ำของราม | พฤติกรรมด้านพลังงาน | พอดีที่สุด |
|---|---|---|---|---|
| เครื่องกล | 30-400 ตันสหรัฐฯ | /-0.05 มม | มู่เล่วิ่งต่อเนื่อง | การโค้งงอธรรมดาในระยะยาว |
| ไฮดรอลิคซีเอ็นซี | 40-2,000 ตัน | /-0.02 มม | ปั๊มทำงานอย่างต่อเนื่อง | แผ่นหนา ชิ้นส่วนยาว ระยะชักแปรผัน |
| เซอร์โวไฟฟ้า | 20-220 ตัน | /-0.01 มม | มอเตอร์ออนดีมานด์ ประหยัดพลังงานประมาณ 50% | เกจวัดบางและกลาง ร้านค้าสะอาด อัตรารอบสูง |
| CNC ไฮบริด / ปรับได้ | 60-500 ตัน | /-0.01 มม | ไดรฟ์ไฮบริด การบริโภคปานกลาง | ชิ้นส่วนที่ซับซ้อน การควบคุมมุมแบบปรับได้ การสึกหรอของเครื่องมือต่ำ |
สำหรับร้านค้าที่มีการดัดแผ่นโลหะที่มีขนาดบางกว่า 3 มม. ในปริมาณปานกลาง หน่วยเซอร์โวไฟฟ้าจะให้ความแม่นยำสูงสุดต่อยูโร สำหรับแผ่นหนา เส้นโค้งยาว หรือกล่องลึก เครื่องจักรไฮดรอลิก CNC ยังคงเป็นตัวเลือกที่เหมาะสม เนื่องจากสามารถรับน้ำหนักได้สูงที่จุดใดก็ได้ของระยะชัก
ลำดับที่มีระเบียบวินัยจะช่วยขจัดปัญหาด้านคุณภาพส่วนใหญ่ก่อนที่จะปรากฏขึ้น ร้านค้าที่ปฏิบัติตามขั้นตอนที่เป็นลายลักษณ์อักษรจะช่วยลดเศษชิ้นส่วนแรกและคาดการณ์เวลาการตั้งค่าได้
ความยาวช่องว่างแบบเรียบเท่ากับความยาวหน้าแปลนตรงสองอันบวกค่าเผื่อการโค้งงอ ค่าเผื่อการโค้งงอคือความยาวส่วนโค้งที่วัดตามแกนกลางของแผ่นงาน แกนที่เป็นกลางจะตั้งอยู่ใกล้กับพื้นผิวด้านในมากขึ้นบนทางโค้งแหลม ซึ่งเป็นสาเหตุที่ปัจจัย K ปรากฏในการคำนวณ
BA = (pi / 180) x มุมโค้ง x (รัศมีภายใน K-factor x ความหนาของวัสดุ)
สำหรับการโค้งงอ 90 องศาในเหล็กเหนียว 2 มม. โดยมีรัศมีภายใน 2 มม. และค่า K-factor 0.44 ค่าเผื่อคือ 1.5708 x (2 0.88) = 4.52 มม. จำนวนที่น้อยจะเปลี่ยนขนาดช่องว่างเรียบๆ และสามารถเปลี่ยนชิ้นส่วนที่ดีให้เป็นหน้าแปลนสั้นได้หากละเลย
| วัสดุหรือสภาพการดัดงอ | ปัจจัย K ทั่วไป |
|---|---|
| ทองแดงอ่อน อลูมิเนียมอบอ่อน อารมณ์อ่อนมาก | 0.45-0.50 |
| เหล็กอ่อนรีดเย็น | 0.40-0.44 |
| สแตนเลส304 | 0.40-0.44 |
| อะลูมิเนียมแข็ง เช่น 6061-T6 | 0.33-0.40 |
| รัศมีขนาดใหญ่ที่มีรัศมีความหนามากกว่าห้าเท่า | เข้าใกล้ 0.50 น |
โลหะทุกชิ้นจะเด้งกลับหลังจากที่หมัดยกขึ้น มุมสปริงกลับคือช่องว่างระหว่างมุมโค้งงอและมุมที่ตั้งโปรแกรมไว้ การแก้ไขมาตรฐานคือการโค้งงอเล็กน้อย ซึ่งใช้ได้ดีกับเหล็กเหนียว หรือเปลี่ยนจากการดัดด้วยอากาศเป็นการดัดด้านล่าง ซึ่งจะกดแผ่นลงในแม่พิมพ์จนสุดและลดการคืนตัวของความยืดหยุ่นโดยอัตโนมัติ
| วัสดุ | สปริงแบ็ค range | หมายเหตุการปฏิบัติ |
|---|---|---|
| เหล็กอ่อน | 1-3 องศา | โดยปกติสามารถแก้ไขได้ด้วยการโค้งงอมากเกินไปในโปรแกรม |
| สแตนเลส304 | 5-10 องศา | สเตนเลสสตีลที่ชุบแข็งแล้วกลับคืนมามากขึ้น การลงจุดต่ำสุดช่วยได้ |
| อลูมิเนียม 5052-H32 | 2-4 องศา | ความแปรผันต่ำภายในล็อต |
| อลูมิเนียม 6061-T6 | 1-3 องศา | รัศมีแหลมคมอาจแตกก่อนที่การสปริงกลับจะมีความสำคัญ |
| เหล็กความแข็งแรงสูง 780 MPa | 8-15 องศา | ใช้การวัดมุมแบบปรับได้ หากมี |
การใช้เครื่องมือเป็นจุดที่คุณภาพของโลหะแผ่นเบรกแบบกดจะชนะหรือแพ้ ปลายเจาะที่สึกหรอจะสร้างเส้นที่มองเห็นได้ในทุกส่วน แม่พิมพ์ที่แคบเกินไปสำหรับวัสดุจะทำให้พื้นผิวด้านนอกแตกร้าว จำเป็นต้องใช้การเจาะคอห่านเมื่อหน้าแปลนต้องเคลียร์เครื่องมือหลังจากการดัดงอ กฎข้อเดียวที่มีประโยชน์ที่สุดสำหรับการเลือกแม่พิมพ์คือกฎการเปิดรูปตัว V: แบ่งช่องเปิดรูปตัว V ด้วยความหนาของวัสดุ อัตราส่วนควรอยู่ระหว่าง 6 ถึง 12 โดยที่ 8 เป็นค่าเริ่มต้นสำหรับเหล็กเหนียว
| พารามิเตอร์ | การดัดงออากาศ | ด้านล่าง | การสร้างเหรียญ |
|---|---|---|---|
| ติดต่อเครื่องมือ | สามแต้มเท่านั้น | แผ่นกดเข้าไปในแม่พิมพ์ | บีบเต็มด้านล่างพื้นผิวแผ่น |
| น้ำหนักสัมพัทธ์ | 1x พื้นฐาน | การดัดงออากาศประมาณ 3-4x | การดัดงออากาศ 5-10x |
| ความแม่นยำของมุม | /-0.5 องศาโดยทั่วไป | /-0.25 องศา ด้วยวัสดุที่สม่ำเสมอ | สูงมาก ถูกจำกัดด้วยความแข็งของเครื่องจักร |
| ความไวต่อการเปลี่ยนแปลงความหนา | ต่ำถึงปานกลาง | สูง | ปานกลาง |
| การใช้งานทั่วไป | การประดิษฐ์ทั่วไป ตัวเลือกเริ่มต้น | ชิ้นส่วนที่ต้องการมุมด้านในที่คมชัด | โค้งงอขนาดเล็ก สต็อกบาง มุมที่แม่นยำ |
สูตรมาตรฐานอุตสาหกรรมสำหรับเหล็กอ่อนดัดด้วยลมเกี่ยวข้องกับแรงที่ความหนาของวัสดุและการเปิดแม่พิมพ์ สูตรด้านล่างให้ค่าความยาวโค้งงอเป็นกิโลนิวตันต่อเมตรสำหรับเหล็กที่มีความต้านทานแรงดึงใกล้ 450 MPa
P (kN ต่อเมตร) = 650 x (ความหนาเป็น mm) x (ความหนาเป็น mm) / (ช่องเปิด V เป็น mm)
หากต้องการแปลงเป็นหน่วยเมตริกตัน ให้หารผลลัพธ์ด้วย 9.81 สำหรับเหล็กเหนียว 3 มม. บนแม่พิมพ์ 24 มม. การคำนวณคือ 650 x 9 / 24 = 243.75 กิโลนิวตันต่อเมตร หรือประมาณ 24.8 ตันต่อเมตร ชิ้นส่วนที่มีหน้าแปลน 1.2 ม. ต้องใช้แรง 292.5 กิโลนิวตัน หรือประมาณ 29.8 ตัน ก่อนที่จะมีปัจจัยด้านความปลอดภัยใดๆ การซื้อเครื่องจักรขนาด 30 ตันทำให้ไม่มีช่องว่าง รุ่น 40 ตันเป็นตัวเลือกที่สมจริง
| ความหนา (มม.) | แนะนำ V-opening (มม.) | แรง (kN/m) | แรง (ตัน/ม.) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
สำหรับสแตนเลส ให้คูณผลลัพธ์ด้วย 1.4 ถึง 1.6 สำหรับอะลูมิเนียม 5xxx ให้คูณด้วย 0.7 ถึง 0.8 สำหรับเหล็กกล้าความแข็งแรงสูง 780 MPa ให้คูณด้วย 1.7 ถึง 2.2 ปัจจัยเหล่านี้สะท้อนถึงความแตกต่างของความต้านทานแรงดึงเมื่อเปรียบเทียบกับเหล็กเหนียว
วัสดุแต่ละชนิดมีพื้นด้านล่างซึ่งจะแตกร้าวตามแนวโค้ง ตารางนี้แสดงค่าขั้นต่ำของการดัดงอด้วยอากาศสำหรับเกรดทั่วไป สิ่งเหล่านี้คือจุดเริ่มต้น: ปลายเจาะที่คมยิ่งขึ้น ช่องเปิดรูปตัววีที่เล็กลง หรือการโค้งงอขนานกับเกรน ทั้งหมดนี้ทำให้รัศมีขั้นต่ำในทางปฏิบัติเพิ่มขึ้น
| วัสดุ | รัศมีภายในขั้นต่ำ (การดัดงอของอากาศ) | ปัจจัยน้ำหนักเทียบกับเหล็กเหนียว | ข้อควรระวังที่สำคัญ |
|---|---|---|---|
| เหล็กอ่อนรีดเย็น | 0.5-1.0 x ต | 1.0 | โค้งงอตามลายไม้เพื่อให้มองเห็นครีบได้ |
| สแตนเลส304 | 1.5-2.0 x ต | 1.4-1.5 | แผ่นงานชุบแข็งต้องมีรัศมีที่ใหญ่กว่า |
| อลูมิเนียม 5052-H32 | 0.5-1.0 x ต | 0.7 | ขึ้นรูปได้ดีในอุณหภูมิ H32 |
| อลูมิเนียม 6061-T6 | 2.0-3.0 x ต | 0.7 | รัศมีแหลมคมทำให้เกิดการแตกร้าว พิจารณา O-temper สำหรับรูปแบบที่แข็ง |
| สูง-strength steel 780 | 2.0-3.0 x ต | 1.7-2.2 | สูง springback and edge micro-cracks possible |
ความทนทานต่อความหนาของวัสดุยังทำให้เกิดการเปลี่ยนแปลงของมุมอีกด้วย ในการดัดด้วยลม แผ่นที่มีความหนากว่าปกติ 0.1 มม. สามารถเปลี่ยนมุมได้หนึ่งองศาหรือมากกว่านั้น เนื่องจากความลึกของการเจาะที่ใช้กับความหนาปกติจะสร้างมุมที่แตกต่างออกไป นี่คือเหตุผลว่าทำไมการควบคุมแบบปรับตัวพร้อมการตอบสนองแบบมุมจึงกลายเป็นเรื่องปกติในงานโลหะแผ่นเบรกแบบกดเบรกที่แม่นยำ
การกดเบรกมีความแม่นยำเท่ากับระบบกำหนดตำแหน่งเท่านั้น เกจด้านหลังจะควบคุมระยะห่างจากแนวโค้งถึงขอบอ้างอิง และความสามารถในการทำซ้ำจะส่งผลโดยตรงต่อความยาวหน้าแปลน เครื่องจักรพื้นฐานมีเกจสองแกน เครื่องจักรในการผลิตจะเพิ่มแกน R สำหรับความสูงของเกจและการหยุดแกน Z สำหรับความกว้างของชิ้นส่วนที่แตกต่างกัน แบ็คเกจแบบ 1 แกน 4 แกนเป็นค่าขั้นต่ำในทางปฏิบัติสำหรับความยืดหยุ่นของโรงงาน
สำหรับงานที่มีความแม่นยำสูง ให้วางเครื่องมือขนานกับตัวกระทุ้ง แม้แต่การเจาะและดายที่ไม่ตรงกัน 0.1 มม. ในความยาว 2 ม. ก็ทำให้เกิดมุมเอียงได้ ใช้แม่พิมพ์กราวด์ที่แม่นยำและตรวจสอบความขนานเมื่อติดตั้งเครื่องมือใหม่
เบรกกดรองรับอุตสาหกรรมผลิตภัณฑ์โลหะเกือบทุกประเภทเนื่องจากสร้างรูปทรงที่เรียบง่าย แข็งแรง และคุ้มค่าจากแผ่นแบน รายการการผลิตมีความยาว และแต่ละภาคส่วนจะเพิ่มพิกัดความเผื่อและข้อกำหนดพื้นผิวของตนเอง
สำหรับ การใช้งานด้านการเคลื่อนที่และยานยนต์ แนวโน้มที่มีต่อรถยนต์ไฟฟ้าได้เพิ่มความต้องการการโค้งงอจากเหล็กที่มีความแข็งแรงสูงและแม่นยำ เนื่องจากตัวเรือนแบตเตอรี่และขายึดโครงสร้างจะมาแทนที่ชิ้นส่วนที่เคยเชื่อมมาก่อน
ความล้มเหลวของการกดเบรกส่วนใหญ่ไม่ได้เกิดขึ้นอย่างกะทันหัน โดยจะปรากฏเป็นมุมเบี่ยงเบน รอยขีดข่วน หรือเสียงรบกวนที่ผิดปกติก่อน การลงทะเบียนข้อผิดพลาดอย่างง่ายช่วยระบุแหล่งที่มาได้อย่างรวดเร็ว
| ความผิด | สาเหตุน่าจะ | การแก้ไขในทางปฏิบัติ |
|---|---|---|
| มุมที่ไม่สอดคล้องกันในชุดงาน | วัสดุ thickness shifts, springback not compensated | ใช้การดัดด้วยลมแบบควบคุมความลึก วัดส่วนแรกจากแต่ละล็อตใหม่ |
| รอยแตกที่แนวโค้งด้านนอก | รัศมีเล็กเกินไป มีเกรนขนานกับส่วนโค้ง | เพิ่มรัศมีการเจาะ หมุนช่องว่าง 90 องศา; ทดสอบอารมณ์ที่นุ่มนวล |
| ส่วนที่บิดเบี้ยวหรือบิดเบี้ยว | หมัดและดายไม่ขนานกัน ปลายเกจด้านหลังไม่ตรงแนว | ตรวจสอบความขนานของ ram/die; ตรวจสอบนิ้วเกจทั้งสองแตะแผ่น |
| มีรอยขีดข่วนที่ด้านล่าง | เสี้ยนที่ขอบแม่พิมพ์ เครื่องมือสกปรก อนุภาคแข็ง | หินและทำความสะอาดแม่พิมพ์ ช่องว่างลบคม; ติดฟิล์มป้องกัน |
| สัญญาณเตือนโอเวอร์โหลดบนคอนโทรลเลอร์ | ช่องเปิด V แคบเกินไปหรือน้ำหนักต่ำเกินไป | คำนวณใหม่ด้วยสูตร 650 ย้ายไปตายที่กว้างขึ้น |
โรงงานแปรรูปที่ดัดโลหะแผ่นมักจะได้รับการร้องขอชิ้นส่วนที่ขึ้นรูปด้วยลวด เช่น คลิป ตะขอ หมุด และฉากยึดลวดที่เป็นของส่วนประกอบผลิตภัณฑ์เดียวกัน เครื่องกดเบรกไม่สามารถดัดงอโปรไฟล์ลวดได้อย่างมีประสิทธิภาพ แต่เครื่องดัดลวด CNC จะดำเนินการกับลวดกลม ลวดแบน และแถบด้วยความแม่นยำที่ตั้งโปรแกรมไว้เหมือนกัน เครื่องดัดลวด CNC จะยืด ป้อน งอ และตัดสายไฟในลำดับเดียว ซึ่งทำให้ลวดขนาดเล็กถึงขนาดกลางมีกำไร
ตรรกะการควบคุมของเครื่องดัดลวดมีความเหมือนกันมากกับการกดเบรก: คุณตั้งโปรแกรมมุมโค้งงอ ความยาวป้อน และการชดเชยการสปริงกลับ เครื่องจักรหลายแกน เช่น ZW-480 เพิ่มแกนบิดและแขนดัดที่ช่วยให้สร้างรูปร่างสามมิติที่ซับซ้อนได้ หากต้องการคำอธิบายเชิงลึกเกี่ยวกับจลนศาสตร์ของการดัด โปรดอ่านของเรา คู่มือฉบับเต็มเกี่ยวกับวิธีการทำงานของเครื่องดัด .
 ZW-480 เครื่องดัดลวดสปริง CNC 4 แกนสำหรับรูปทรง 3 มิติที่ซับซ้อน เครื่องดัดลวดสี่แกนนี้รองรับการเคลื่อนไหวของแขนบิดและงอสำหรับรูปแบบสามมิติที่ซับซ้อน มีการทำงานแบบอัตโนมัติและประหยัดสำหรับการผลิตจำนวนน้อยถึงปานกลาง ดูผลิตภัณฑ์ →
 ZW-880 เครื่องดัดลวดสปริง CNC 8 แกนสำหรับงานที่มีความแม่นยำสูง ด้วยการเชื่อมต่อแบบแปดแกนและการป้อนลวดแบบหมุน รุ่นนี้จึงมีเสถียรภาพและความแม่นยำสูง สามารถจัดการกับงานขึ้นรูปที่ซับซ้อนได้ และเหมาะสำหรับร้านขายงานที่ต้องการผลิตชิ้นส่วนที่สมบูรณ์ ดูผลิตภัณฑ์ →
 WNJ CNC เครื่องดัดลวดซีรีส์ (เส้นผ่านศูนย์กลางลวด 1–12 มม.) กลุ่มผลิตภัณฑ์ของผู้ผลิตรายนี้ครอบคลุมเส้นผ่านศูนย์กลางลวดตั้งแต่ 1 ถึง 12 มม. พร้อมตัวต่อแบบหลายแกน รวมถึงการสนับสนุนทั่วโลกและบริการอะไหล่ ทำให้เป็นตัวเลือกที่เชื่อถือได้สำหรับการบูรณาการการผลิต ดูผลิตภัณฑ์ →
การเพิ่มเส้นดัดลวดติดกับเบรกกดช่วยให้ร้านขายงานเสนอราคาประกอบให้เสร็จสมบูรณ์แทนการแยกชิ้นส่วนแต่ละชิ้น ค่าใช้จ่ายในการติดตั้งต่ำ และเครื่องทำงานโดยไม่มีใครดูแลเพียงพอที่จะประหยัดสำหรับการผลิตเป็นชุดเพียงไม่กี่ร้อยชิ้น
การดัดงอด้วยอากาศจะสร้างแผ่นงานโดยมีจุดสัมผัสเพียงสามจุดเท่านั้น ได้แก่ ขอบแม่พิมพ์ทั้งสองและจมูกเจาะ มุมนั้นขึ้นอยู่กับความลึกของการเจาะ ดังนั้นเครื่องมือตัวเดียวจึงสามารถสร้างมุมได้หลายมุม การกดด้านล่างจะกดแผ่นลงใน V-die จนสุด ซึ่งจะช่วยลดการสปริงกลับและทำให้มุมด้านในคมขึ้น แต่เพิ่มน้ำหนักสามถึงสี่เท่า การสร้างเหรียญจะบีบอัดวัสดุมากจนกดรูปทรงหมัดลงในแผ่น ต้องการน้ำหนักสูงสุดและให้ความสามารถในการทำซ้ำได้ดีที่สุดสำหรับวัสดุบาง สำหรับงานโลหะแผ่นกดเบรกส่วนใหญ่ การดัดด้วยลมถือเป็นค่าเริ่มต้นที่ถูกต้อง
เริ่มต้นด้วยกฎข้อแปด: สำหรับเหล็กเหนียว ให้ใช้ช่องเปิดรูปตัว V เท่ากับความหนาของวัสดุแปดเท่า ขยับ 10-12 ครั้งสำหรับสแตนเลส และ 6-8 ครั้งสำหรับอลูมิเนียมอ่อน แม่พิมพ์ที่กว้างขึ้นจะช่วยลดน้ำหนักและสร้างรัศมีภายในที่ใหญ่ขึ้น แม่พิมพ์ที่แคบลงจะเพิ่มน้ำหนักและทำให้รัศมีคมขึ้น ช่องเปิดรูปตัววีต้องไม่เล็กกว่าห้าเท่าของความหนาสำหรับวัสดุมาตรฐาน
วิธีที่ง่ายที่สุดคือตั้งโปรแกรมมุมโอเวอร์โค้งให้เท่ากับสปริงแบ็คที่วัดได้ ใช้ชิ้นทดสอบจากคอยล์ที่คุณจะใช้งานในการผลิต สำหรับวัสดุที่มีสปริงแบ็คสูง เช่น สเตนเลสหรือเหล็ก 780 MPa ให้เปลี่ยนไปใช้จุดต่ำสุดหรือใช้เบรกกดพร้อมการวัดมุมแบบปรับได้ ซึ่งจะแก้ไขความลึกของหมัดโดยอัตโนมัติหลังจากการทดสอบโค้งงอครั้งแรก
ใช้สูตร P = 650 x 9 / 24 = 243.75 กิโลนิวตันต่อเมตร หรือประมาณ 24.8 ตันต่อเมตร เพิ่มปัจจัยด้านความปลอดภัยและหลีกเลี่ยงการวิ่งเกิน 80% ของพิกัดความสามารถ ดังนั้นเบรกกด 40 ตันจึงเป็นตัวเลือกที่เหมาะสมขั้นต่ำสำหรับการโค้งงอ 1 เมตรในเหล็กเหนียว 3 มม. เพิ่มขนาดเครื่องหากคุณดัดสเตนเลสหรือเหล็กที่มีความแข็งแรงสูงด้วย
รอยแตกร้าวเกิดขึ้นเมื่อพื้นผิวด้านนอกถึงขีดจำกัดการยืดตัว สาเหตุที่พบบ่อยคือรัศมีการเจาะต่ำกว่า 1.5 เท่าของความหนาของวัสดุ การดัดขนานกับเกรนที่รีด แผ่นงานแข็งตัวจากขั้นตอนการขึ้นรูปก่อนหน้า หรือการขึ้นรูป V-die ที่แคบเกินไป ใช้รัศมีที่มากขึ้น โค้งงอตามเกรน และยืนยันด้วยการทดสอบการโค้งงอบนเศษเหล็กก่อนการผลิต
เครื่องจักรเซอร์โวไฟฟ้าเหมาะกับแผ่นโลหะที่มีความหนาสูงสุดประมาณ 3 มม. โดยมีการทำงานที่สะอาดยิ่งขึ้น ต้นทุนพลังงานที่ลดลง และความสามารถในการทำซ้ำของตำแหน่งที่ดีขึ้น เครื่องจักรไฮดรอลิก CNC ยังคงเหนือกว่าสำหรับแผ่นหนา ชิ้นส่วนลึก และแนวโค้งยาว เนื่องจากพวกมันสร้างน้ำหนักได้สูงตลอดทั้งจังหวะ เลือกเซอร์โวไฟฟ้าสำหรับงานวัดแสงที่มีความแม่นยำ และเลือก CNC แบบไฮดรอลิกสำหรับการผลิตทั่วไปที่มีวัสดุหลากหลายประเภท
การดัดโลหะแผ่นเบรกแบบกดเป็นกระบวนการที่สมบูรณ์ และเทคโนโลยีพื้นฐานไม่มีการเปลี่ยนแปลง สิ่งที่แยกความแตกต่างระหว่างร้านค้าที่ทำกำไรได้คือวินัย: การเลือกแม่พิมพ์ที่ถูกต้อง การคำนวณน้ำหนักที่ซื่อสัตย์ การทดสอบการชดเชยสปริงแบ็ค และการบำรุงรักษาเครื่องมืออย่างสม่ำเสมอ ใช้แนวทางปฏิบัติเหล่านี้อย่างสม่ำเสมอ จากนั้นเครื่องกดเบรกจะกลายเป็นหนึ่งในเครื่องจักรที่สามารถคาดเดาได้มากที่สุดบนพื้น
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด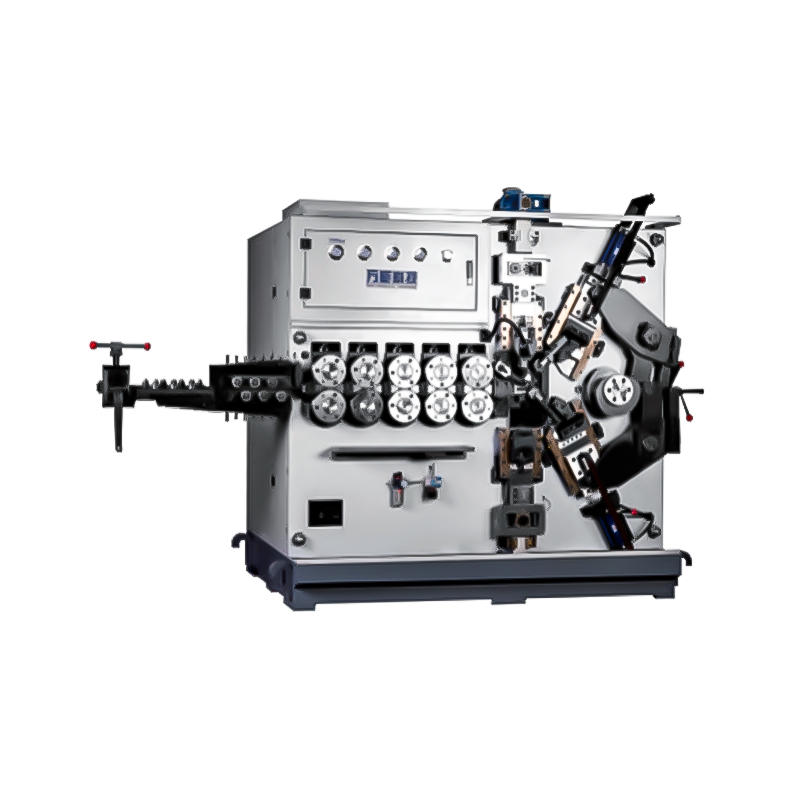
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ