ภาษา

การดัดลวดเป็นการเสียรูปพลาสติกที่ได้รับการควบคุม และจะทำงานเฉพาะเมื่อคุณจัดการตัวแปรสามตัวพร้อมกันเท่านั้น: ส่วนรองรับ รัศมีการโค้งงอ และการสปริงกลับ รองรับลวดทั้งสองด้านของส่วนโค้งเพื่อให้การเสียรูปเกิดขึ้นตรงจุดที่คุณต้องการ รักษารัศมีภายในให้สูงกว่าค่าต่ำสุดที่วัสดุสามารถทนได้ จากนั้นให้งอเกินจำนวนที่วัดได้ เพื่อให้ลวดสปริงกลับไปสู่มุมที่คุณต้องการจริงๆ ลวดทองแดงอบอ่อนขนาด 1 มม. จะตามนิ้วของคุณ แกนเหล็กสปริงชุบน้ำมันขนาด 5 มม. จะแตกร้าวที่ด้านนอกของการโค้งงอที่แน่นหนา เว้นแต่จะมีการวางแผนรัศมี การปรับอุณหภูมิ และทิศทางการโค้งงอก่อนที่เครื่องมือจะแตะต้อง
คู่มือนี้ครอบคลุมถึงกลไกเบื้องหลังการโค้งงอ ตัวเลขรัศมีที่สำคัญ วิธีการดัดด้วยมือแบบทำซ้ำได้ พฤติกรรมของวัสดุลวดทั่วไป และจุดที่เครื่องดัดแบบแมนนวลหยุดใช้งานได้จริง และเครื่องดัดลวด CNC เข้ามาแทนที่ ตัวเลขทุกตัวในที่นี้เป็นจุดเริ่มต้นสำหรับการทดสอบโค้งงอ ไม่ใช่แทนที่ด้วยตัวใดตัวหนึ่ง
เมื่อลวดงอ ด้านนอกของเส้นโค้งจะยืดออกและด้านในจะบีบอัด ชั้นกลางเรียกว่าแกนกลาง จะคงความยาวเดิมไว้ ตัวเลขที่ตัดสินว่าส่วนโค้งจะยังคงอยู่หรือไม่นั้นขึ้นอยู่กับแรงตึงที่พื้นผิวด้านนอก และคำนวณได้อย่างรวดเร็ว:
ความเครียดพื้นผิว = d / (2ร d) ที่ไหน d คือเส้นผ่านศูนย์กลางลวดและ R คือรัศมีโค้งด้านใน
ผลลัพธ์ทั้งสามนี้อธิบายการโค้งงอส่วนใหญ่ในร้าน: ยืดมากเกินไป มีรัศมีน้อยเกินไป ในวัสดุที่แทบไม่เหลือความเหนียวเลย ดึงความเครียดในการดัดงอที่อนุญาตจากเอกสารข้อมูลของผู้จำหน่ายสายไฟ และเปรียบเทียบกับตัวเลขที่คำนวณได้ก่อนที่จะดำเนินการแบทช์ การโค้งงอทุกครั้งยังทำให้ลวดแข็ง ณ จุดนั้นด้วย ดังนั้นลวดที่โค้งงอสะอาดหนึ่งครั้งอาจหักได้หากคุณเปิดและปิดซ้ำๆ ที่จุดเดิม
โดยปกติรัศมีการโค้งงอขั้นต่ำจะเขียนเป็นค่าพหุคูณของเส้นผ่านศูนย์กลางเส้นลวด เนื่องจากลวดขนาด 1 มม. และเส้นลวดขนาด 6 มม. ที่ทำจากโลหะผสมชนิดเดียวกันไม่มีขีดจำกัดรัศมีสัมบูรณ์เท่ากัน ตารางด้านล่างแสดงค่าเริ่มต้นทั่วไปที่ใช้ในการขึ้นรูปลวดและการทำสปริง อารมณ์ที่รุนแรงขึ้นทำให้จำนวนเพิ่มขึ้น การอุ่นหรือการหลอมจะดึงลง
| วัสดุลวด | รัศมีภายในขั้นต่ำ | หมายเหตุการปฏิบัติ |
|---|---|---|
| ทองแดงอบอ่อน, ทองเหลือง | 0.5d ถึง 1d | ให้อภัยได้ดีมาก สปริงแบ็คต่ำ |
| เหล็กอ่อนอบอ่อน | 1 วันถึง 2 วัน | ระวังเปลือกส้มบนน้ำสต๊อกหนา |
| สแตนเลส 304, 316 อบอ่อน | 1 วันถึง 2 วัน | งานแข็งตัวเร็วงอครั้งเดียว |
| ฟอสเฟอร์บรอนซ์, เทมเปอร์สปริง | 3 มิติถึง 4 มิติ | สปริงแบ็คปานกลาง ขอบสะอาด |
| มิวสิคไวร์ เหล็กสปริงอบน้ำมัน | 4วันถึง6วัน | แรงดึงสูง สปริงหลังสูง |
หากการออกแบบต้องการรัศมีที่แคบกว่าที่ตารางอนุญาต คุณมีสามทางเลือก: เปลี่ยนไปใช้การปรับอุณหภูมิให้อ่อนลง อุ่นโซนโค้งงอเพื่อลดความแข็งแรงของคราก หรือเปลี่ยนเส้นผ่านศูนย์กลางของเส้นลวด และใช้ลวดที่บางกว่าสองเส้นโดยวางแผนลวดหนาเส้นเดียวไว้
ทันทีที่ปล่อยแรงดัดงอ ส่วนที่ยืดหยุ่นของการเสียรูปจะกลับคืนมาและส่วนโค้งจะเปิดขึ้น นี่คือการสปริงกลับ และไม่ใช่ผลกระทบเล็กๆ น้อยๆ ในทางปฏิบัติ ปริมาณจะแตกต่างกันไปตามอุณหภูมิและอัตราส่วนของรัศมีการโค้งงอต่อเส้นผ่านศูนย์กลางของเส้นลวด
วิธีการที่เชื่อถือได้คือการดัดชิ้นทดสอบหนึ่งชิ้นให้เป็นมุมเป้าหมาย วัดสิ่งที่คุณได้รับจริง และคำนวณปัจจัยการโค้งงอ: ปัจจัยการโค้งงอ = มุมเป้าหมาย / มุมที่ได้รับ จากนั้นคูณทุกมุมในงานด้วยตัวประกอบนั้น หากเป้าหมาย 90 องศาออกมาที่ 82 องศา ค่าแฟคเตอร์คือ 1.098 ดังนั้นคุณจึงตั้งโปรแกรม 99 องศาให้ลงจอดบน 90 โปรแกรมการดัดด้วย CNC จะจัดเก็บค่าชดเชยนี้เป็นค่าแก้ไขและนำไปใช้ต่อการโค้งงอ ซึ่งเป็นสาเหตุที่เครื่องจักรที่ชดเชยได้ดีจะคงมุมได้นานหลังจากที่ผู้ควบคุมแบบแมนนวลหยุดตรวจสอบทุกชิ้นส่วนอีกครั้ง
การดัดงอด้วยมือเปล่าใช้ได้กับการสร้างต้นแบบและการซ่อมแซม แต่จะไม่เกิดขึ้นซ้ำอีก ลำดับด้านล่างทำให้ชิ้นส่วนที่งอด้วยมืออยู่ใกล้กับการวาด และตรรกะเดียวกันนี้นำไปใช้กับการเขียนโปรแกรมเครื่องจักรโดยตรง
เครื่องมือช่างที่มีประโยชน์สำหรับงานนี้ ได้แก่ คีมปากแหลมสำหรับเส้นผ่านศูนย์กลางขนาดเล็ก คีมที่ทำงานแบบขนานที่ช่วยให้ปากจับเป็นสี่เหลี่ยมจัตุรัสกับเส้นลวด เครื่องดัดรอยจีบสำหรับการกวาดแบบท่อร้อยสาย ท่อนไม้และค้อนไม้เนื้อแข็งสำหรับเส้นโค้งที่นุ่มนวลเหนือแบบฟอร์ม และแท่นกดเมื่อลวดขนาด 4 มม. ถึง 8 มม. ต้องการแรงงัดมากกว่าที่ข้อมือของคุณสามารถทำได้
การเลือกใช้วัสดุเปลี่ยนส่วนโค้งงอมากกว่าที่คนส่วนใหญ่คาดหวัง และนี่คือสิ่งแรกที่ต้องแก้ไขก่อนจะพูดถึงรัศมีหรือเครื่องมือ
แรงดัดงอจะเพิ่มขึ้นโดยประมาณตามเส้นผ่านศูนย์กลางกำลังสอง ดังนั้นการกระโดดจากลวดขนาด 2 มม. ถึง 4 มม. ไม่ใช่ความพยายามสองเท่า แต่ใกล้กับสี่เท่ามากกว่า ความสัมพันธ์เดียวนั้นอธิบายได้ว่าทำไมเครื่องมือจึงเปลี่ยนไปอย่างกะทันหันเมื่อลวดหนาขึ้น
ปัจจัยจำกัดอีกประการหนึ่งคือการทำซ้ำ การดัดด้วยมือนั้นใช้ได้สิบส่วน งานที่ต้องทำงานกับลวดที่เหมือนกันหลายพันรูปแบบ จำเป็นต้องมีเครื่องจักรที่สร้างลำดับการโค้งงอโดยไม่ต้องตัดสินจากผู้ปฏิบัติงาน เนื่องจากผู้ปฏิบัติงานคือแหล่งที่มาของการเปลี่ยนแปลงที่ใหญ่ที่สุดในกระบวนการแบบแมนนวล
เครื่องดัดลวด CNC แทนที่มือของผู้ปฏิบัติงานด้วยแกนที่ขับเคลื่อนด้วยเซอร์โว ลวดจะถูกป้อนโดยลูกกลิ้งคู่หนึ่งที่วัดความยาว หมุนด้วยแกนหมุนที่กำหนดระนาบของโค้งถัดไป และประกอบขึ้นด้วยแถบเลื่อนเครื่องมือหรือหมุดดัดที่เคลื่อนไปยังตำแหน่งที่ตั้งโปรแกรมไว้ เนื่องจากแต่ละแกนมีการควบคุมแบบเซอร์โว เครื่องจักรจึงสามารถใช้การแก้ไขการสปริงกลับที่แตกต่างกันกับทุกโค้งในโปรแกรม และสามารถทำซ้ำลำดับเดียวกันทั้งหมดได้ มีการอธิบายหลักการทำงานพื้นฐานของเครื่องจักรเหล่านี้ รวมถึงวิธีการทำงานร่วมกันของแกนป้อน การหมุน และโค้งงอ คำแนะนำเกี่ยวกับวิธีการทำงานของเครื่องดัด .
ความสามารถสองประการมีความสำคัญมากที่สุดเมื่อคุณเปลี่ยนจากการดัดด้วยมือไปใช้เครื่องจักร ประการแรก การควบคุมความยาว: ลูกกลิ้งป้อนจะรักษาความยาวในการตัดไว้ที่เสี้ยววินาที ดังนั้นระยะการโค้งงอถึงการโค้งงอในชิ้นส่วนที่มีการโค้งงอหลายจุดจึงมีความสม่ำเสมอ ประการที่สอง การควบคุมมุม: หมุดดัดเซอร์โวสามารถรักษามุมโค้งงอได้ภายในไม่กี่สิบองศาเมื่อหมุนค่าสปริงกลับเข้าไป ซึ่งแน่นกว่าการตรวจสอบไม้โปรแทรกเตอร์ที่โต๊ะมาก
 ZW-480 4AXES เครื่องดัดลวดสปริง CNC ZW-480 4AXES เครื่องดัดลวดสปริง CNC ดูผลิตภัณฑ์ →
เครื่องจักรสี่แกนประเภทนี้ครอบคลุมส่วนใหญ่ของรูปแบบลวดสองมิติและชิ้นส่วนสามมิติอย่างง่าย ได้แก่ การป้อน การหมุน และการดัดสองทิศทาง สำหรับร้านค้าที่ผลิตตะขอ คลิป ที่จับ โครง และตะแกรงธรรมดา การกำหนดค่าดังกล่าวก็เพียงพอแล้ว
การนับแกนที่ถูกต้องจะขึ้นอยู่กับรูปทรงของชิ้นส่วน ไม่ใช่ขนาดของงบประมาณ วิธีที่มีประโยชน์ในการวางแผนคือการนับจำนวนการเคลื่อนไหวอิสระที่ลวดต้องการ
 TK-5120 5AXES เครื่องคอยล์สปริง CNC TK-5120 5AXES เครื่องคอยล์สปริง CNC ดูผลิตภัณฑ์ →
เครื่องดัดแบบห้าแกนเป็นขั้นตอนปกติเมื่อลวดดัดโค้งงอออกจากระนาบ เช่น คลิปยึดที่มีขาเยื้องหรือโครงที่มีมุมพับ ซัพพลายเออร์ด้านยานยนต์และการคมนาคมมักจะระบุเครื่องจักรประเภทนี้ เนื่องจากโครงเบาะนั่ง ก้านต่อ และปลายสายเคเบิลรวมระนาบโค้งงอหลายอันไว้ในส่วนเดียว ข้อกำหนดสำหรับภาคส่วนนั้นสรุปไว้ใน การใช้งานขึ้นรูปลวดยานยนต์และการเคลื่อนที่ ภาพรวม
ข้อบกพร่องในการโค้งงอส่วนใหญ่ที่สืบย้อนกลับไปถึงชุดงานจะถูกตั้งค่าไว้ที่จุดเริ่มต้นของการวิ่ง ไม่ใช่ที่ตรงกลาง ดำเนินการผ่านรายการนี้ก่อนที่ส่วนที่ดีส่วนแรกจะถูกลงนาม
 ชั้นวางอาหารแบบลวด SLB-2800 ข้อมูลเพิ่มเติม ดูผลิตภัณฑ์ →
อุปกรณ์จ่ายสายไฟเป็นส่วนหนึ่งของกระบวนการดัดงอ ไม่ใช่อุปกรณ์เสริม ชั้นวางป้อนอาหารแบบขับเคลื่อนหรือวิ่งอิสระพร้อมความตึงที่ควบคุมได้ จะขจัดส่วนแบ่งขนาดใหญ่ของความยาวที่แปรผันซึ่งจะแสดงเป็นชิ้นส่วนที่ถูกปฏิเสธในกะงานสามชั่วโมง
เมื่อโค้งงอผิดปกติ อาการมักจะชี้ไปที่สาเหตุใดสาเหตุหนึ่งจากจำนวนเล็กน้อย ตารางด้านล่างจะจับคู่ข้อบกพร่องทั่วไปกับการแก้ไขที่จะแก้ไขได้เร็วที่สุด
| ข้อบกพร่อง | สาเหตุน่าจะ | การแก้ไขครั้งแรก |
|---|---|---|
| แตกหรือแตกที่ด้านนอกโค้ง | รัศมีต่ำกว่าค่าต่ำสุดของวัสดุ หรือลวดผ่านการชุบแข็งแล้ว | เพิ่มรัศมีหรือเคลื่อนไปสู่อารมณ์ที่นุ่มนวลขึ้น |
| มุมลอยไปตลอดการวิ่ง | ค่าการสปริงกลับต่ำเกินไป ความตึงของลวดเปลี่ยน การสึกหรอของเครื่องมือ | ทดสอบสปริงแบ็คอีกครั้ง รักษาความตึงของสปูลให้คงที่ |
| โค้งงอออกจากระนาบ | แกนหมุนไม่ตรงแนว การรองรับใกล้ส่วนโค้งไม่เพียงพอ | ปรับเทียบการหมุนเพิ่มคำแนะนำใกล้กับเครื่องมือ |
| ส่วนที่แบนหรือรูปไข่ตรงส่วนโค้ง | รัศมีของพินเล็กเกินไป แรงดันในการจับยึดสูงเกินไป | จับคู่พินกับ 2R ลดแรงแคลมป์ |
| ความยาวเสร็จแล้วสั้นหรือยาว | ค่าเผื่อการโค้งงอถูกละเว้น การเลื่อนหลุดของฟีด | เพิ่มค่าเผื่อการโค้งงอให้กับความยาวเรียบ ตรวจสอบด้ามจับลูกกลิ้ง |
การโค้งงอที่ดูถูกต้องไม่ใช่การโค้งงอที่วัดได้ถูกต้อง เช็คสามครั้งจับได้เกือบทุกอย่าง
ความถี่ในการสุ่มตัวอย่างควรเป็นไปตามกระบวนการ ไม่ใช่ตามปฏิทิน สามารถตรวจสอบการวิ่งที่เสถียรพร้อมค่าสปริงแบ็คที่ตัดสินได้ทุกๆ ส่วนที่ห้าสิบ การทดสอบที่เพิ่งตั้งค่าใหม่ หรือใช้ล็อตลวดใหม่ สมควรได้รับการตรวจสอบบทความแรกและการตรวจสอบทุกครั้งที่เปลี่ยนเครื่องมือ
หนีบลวดด้วยปากกาจับแบบอ่อน หรือยึดไว้กับหมุดที่ตายตัว จากนั้นดึงปลายที่ว่างเป็นวงกลม เส้นผ่านศูนย์กลางของแบบฟอร์มควรอยู่ใกล้สองเท่าของรัศมีภายในที่คุณต้องการ เนื่องจากลวดจะดีดกลับและเปิดออกเล็กน้อย ทำเครื่องหมายเส้นโค้งจากจุดอ้างอิงก่อน เพื่อให้ชิ้นส่วนมีความสม่ำเสมอในมิติ
ขึ้นอยู่กับวัสดุและอารมณ์ และโดยปกติจะยกมาเป็นเส้นผ่านศูนย์กลางเส้นลวดหลายเท่า ทองแดงอบอ่อนอาจรับเส้นผ่านศูนย์กลางได้ครึ่งหนึ่ง ลวดดนตรีและเหล็กสปริงอบน้ำมันมักต้องใช้เส้นผ่านศูนย์กลาง 4-6 เส้น ตรวจสอบเอกสารข้อมูลของผู้จำหน่ายสายไฟสำหรับล็อตเฉพาะเสมอ
วัดมันมากกว่าคาดเดา งอชิ้นทดสอบ บันทึกมุมที่คุณทำได้ และหารมุมเป้าหมายตามตัวเลขนั้น โดยทั่วไปการคืนสภาพจะเกิดขึ้นตั้งแต่ 1 ถึง 3 องศาบนทองแดงอบอ่อน และสูงถึง 15 องศาบนเหล็กสปริงแข็ง ดังนั้นตัวคูณจึงมีความสำคัญมากที่สุดกับลวดแรงดึงสูง
ใช่ ภายในขอบเขตจำกัด เกรดในช่วง 0.5 มม. ถึง 2 มม. โค้งงอได้โดยใช้คีมและจิ๊กอย่างดีหากรัศมีกว้างมาก ยิ่งไปกว่านั้น แรงและการดีดตัวกลับกลายเป็นเรื่องยากในการควบคุม และความเสี่ยงที่จะเกิดการแตกร้าวที่ด้านนอกโค้งก็เพิ่มขึ้นอย่างรวดเร็ว
พื้นผิวด้านนอกมีความเครียดเกินที่วัสดุสามารถรับได้ สาเหตุปกติสามประการ: รัศมีภายในเล็กกว่าที่วัสดุอนุญาต ลวดผ่านการชุบแข็งแล้วจากการทำงานก่อนหน้านี้ หรือการควบคุมอุณหภูมิแข็งเกินไปสำหรับการใช้งาน การคำนวณความเครียดของพื้นผิวด้วย d / (2R d) จะแสดงอย่างรวดเร็วว่าการออกแบบเกินขีดจำกัดไปมากเพียงใด
เฉพาะเมื่อรัศมีที่ต้องการแน่นกว่าวัสดุที่ยอมให้ในอุณหภูมิปัจจุบัน หรือเมื่อลวดมีความหนาเพียงพอจนทำให้การรับน้ำหนักขึ้นรูปไม่สามารถทำได้ การให้ความร้อนเฉพาะจุดจะช่วยลดความแข็งแรงของครากในโซนโค้งงอ แต่ยังเปลี่ยนคุณสมบัติของโซนนั้นด้วย ดังนั้นชิ้นส่วนที่รับน้ำหนักควรได้รับการประเมินในภายหลัง แทนที่จะถือว่าเป็นเรื่องปกติ
การดัดทำให้เกิดมุมและรูปร่างที่ไม่ต่อเนื่องบนลวดที่ป้อนผ่านเครื่องจักร การขดม้วนจะสร้างเกลียวต่อเนื่อง โดยที่ลวดพันรอบพิทช์และเส้นผ่านศูนย์กลางซึ่งโดยปกติจะต้องมีขั้นตอนการบรรเทาความเครียดต่อไปนี้ เครื่องจักรจำนวนมากรองรับทั้งสองอย่าง แต่เครื่องมือ กลยุทธ์การควบคุม และจุดเน้นพิกัดความเผื่อนั้นแตกต่างกัน
ตัดหลังจากการโค้งงอครั้งสุดท้าย ปล่อยให้เครื่องมือตัดมีความยาวตรงเพียงพอในการจับยึดโดยไม่ต้องดึงชิ้นส่วน และตั้งค่าการแก้ไขการสปริงกลับบนโค้งสุดท้ายโดยแยกจากส่วนก่อนหน้า การโค้งสุดท้ายมักจะต้องการการชดเชยมากที่สุด เนื่องจากชิ้นส่วนไม่ได้ถูกจำกัดโดยรูปแบบลวดที่เหลืออีกต่อไป
การดัดลวดอย่างดีนั้นขึ้นอยู่กับการตัดสินใจ 4 ประการตามลำดับ ได้แก่ วัสดุและการปรับอุณหภูมิ รัศมีภายในที่วัดเทียบกับสูตรความเครียด ค่าการโค้งงอจากชิ้นทดสอบจริง และกระบวนการที่ตรงกับปริมาณ สิบส่วนอยู่ที่ม้านั่งพร้อมจิ๊ก ชิ้นส่วนนับหมื่นชิ้นที่มีระนาบโค้งสามอันอยู่บนเครื่องดัดที่ขับเคลื่อนด้วยเซอร์โวพร้อมการป้อนลวดแบบควบคุมและการแก้ไขสปริงแบ็คที่เก็บไว้
รันการทดสอบโค้งก่อน วัดมุม รัศมี และความยาวที่เสร็จแล้ว ตัวเลขทั้งสามตัวนี้จะบอกคุณว่างานเป็นแบบแมนนวลหรือเป็นการย้ายไปยังเครื่องจักร และพวกมันจะให้ค่าเริ่มต้นสำหรับเส้นทางที่คุณเลือก
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด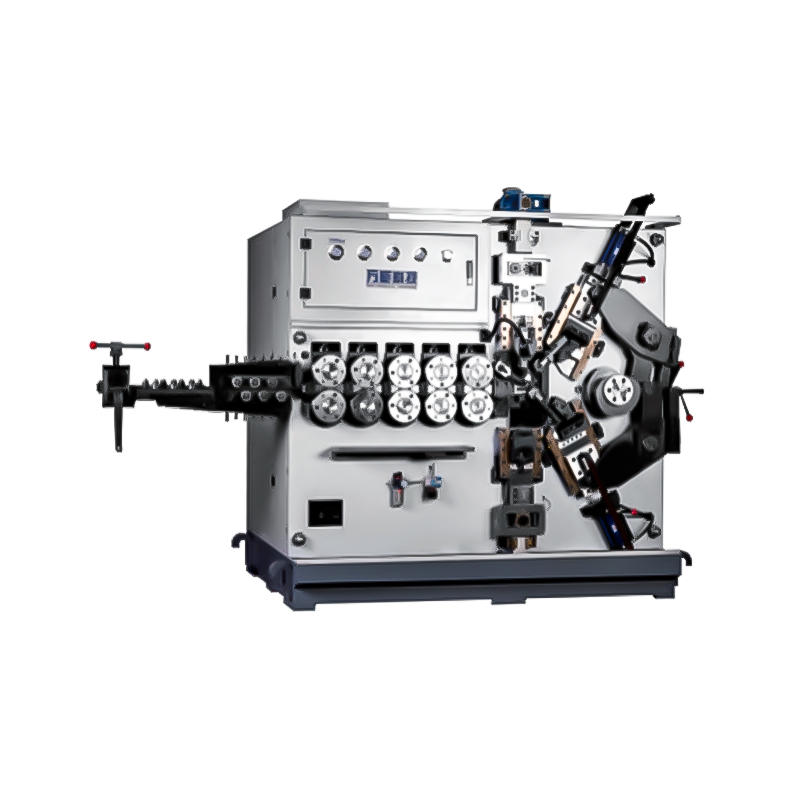
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ