ภาษา

การออกแบบสปริงอัดจะทำงานก็ต่อเมื่อข้อกำหนดในการรับน้ำหนัก การโก่งตัว และความล้านั้นสมดุลกับความสามารถของเครื่องจักรที่ก่อตัวขึ้น เริ่มต้นด้วยอัตราสปริง จากนั้นตรวจสอบความเค้นและความสูงที่มั่นคง และสุดท้ายยืนยันความคลาดเคลื่อนกับทีมผู้ผลิต การทำให้ลำดับนี้ถูกต้องจะช่วยประหยัดเวลาหลายสัปดาห์ในการลองผิดลองถูก
คู่มือนี้จะอธิบายพารามิเตอร์การออกแบบหลัก ตัวอย่างการคำนวณทีละขั้นตอน ความคลาดเคลื่อนในการผลิตโดยทั่วไป และตัวเลือกอุปกรณ์ที่กำหนดว่าสปริงอัดของคุณสามารถสร้างได้อย่างสม่ำเสมอหรือไม่
ที่ อัตราสปริง (k) คือคุณค่าการออกแบบที่สำคัญที่สุด กำหนดภาระที่ต้องใช้ในการอัดสปริงหนึ่งมิลลิเมตร สูตรสำหรับสปริงอัดแบบเกลียวคือ k = G d^4 / (8 D^3 นา) โดยที่ G คือโมดูลัสแรงเฉือน d คือเส้นผ่านศูนย์กลางของเส้นลวด D คือเส้นผ่านศูนย์กลางขดลวดเฉลี่ย และ Na คือจำนวนขดลวดที่ทำงานอยู่ การเพิ่มเส้นผ่านศูนย์กลางของเส้นลวดมีผลกระทบต่ออัตรามากที่สุดเนื่องจากถูกยกกำลังสี่ การเพิ่มเส้นผ่านศูนย์กลางเฉลี่ยหรือคอยล์แบบแอคทีฟจะทำให้สปริงนิ่มลง
พารามิเตอร์อื่นๆ ได้แก่ ความยาวอิสระ ความสูงทึบ พิทช์ ขดลวดรวม อัตราส่วนดัชนี และความเค้น ดัชนีสปริง C = D/d ปกติควรอยู่ระหว่าง 4 ถึง 12 ดัชนีที่ต่ำกว่าจะทำให้เกิดความเครียดที่ด้านในของขดลวดมากขึ้น ค่าดัชนีที่สูงขึ้นจะทำให้สปริงมีแนวโน้มที่จะโค้งงอและไวต่อแรงกดด้านข้าง
| พารามิเตอร์ | สัญลักษณ์ | ช่วงทั่วไป | ผลกระทบต่อประสิทธิภาพการทำงาน |
|---|---|---|---|
| เส้นผ่านศูนย์กลางลวด | d | 0.5–20 มม | อิทธิพลที่แข็งแกร่งที่สุดต่ออัตราและความเครียด |
| เส้นผ่านศูนย์กลางคอยล์เฉลี่ย | D | 3–100 มม | D ตัวล่างทำให้สปริงแข็งตัว |
| ดัชนีสปริง | C | 4–12 | ค่าต่ำเกินไปทำให้เกิดความเครียดสูง ค่าสูงเกินไปทำให้เกิดการโก่งงอ |
| คอยล์ที่ใช้งานอยู่ | Na | 2–20 | ขดลวดจำนวนมากทำให้สปริงอ่อนตัวลง |
| ความยาวฟรี | ลฟ | กำหนดโดยการออกแบบ | ตั้งไว้เหนือส่วนโก่งความสูงทึบ |
| ขดลวดทั้งหมด | นท | นา 2 | เพิ่ม 2 อันสำหรับปลายแบบปิดและแบบกราวด์ |
ที่ ends of the spring matter too. ปิดและสิ้นสุดกราวด์ เป็นเรื่องธรรมดาสำหรับสปริงอัดที่ต้องการพื้นผิวเบาะเรียบ ปลายปิดโดยไม่ต้องเจียรทำให้อายุการใช้งานยาวนานขึ้นแต่มีความเรียบน้อยลง ขดลวดรวมมักจะเป็นขดลวดที่ใช้งานอยู่บวก 2 สำหรับปลายปิด
สปริงอัดถูกนำมาใช้ในหลายสาขา และข้อกำหนดการออกแบบสามารถเปลี่ยนแปลงได้อย่างรวดเร็วเมื่อมีการใช้งาน ระบบยานยนต์หรือการเคลื่อนที่ . ในกรณีดังกล่าว อายุความล้าและความสม่ำเสมอของมิติจะมีความสำคัญมากยิ่งขึ้น
สมมติว่าคุณต้องการสปริงที่ส่งมอบ แรง 100 N ที่ระยะโก่ง 25 มม . ใช้เหล็กสปริงชุบน้ำมันที่มีโมดูลัสเฉือน G = 80,000 N/mm² เลือกเส้นผ่านศูนย์กลางลวด d = 2.0 มม. และเส้นผ่านศูนย์กลางขดลวดเฉลี่ย D = 20 มม.
ที่ calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. เพิ่ม d เป็น 2.2 มม. หรือ D เป็น 22 มม เพื่อลดความเครียด โปรดทราบว่าถ้า D เพิ่มขึ้น อัตราสปริงจะลดลง ดังนั้น Na จึงต้องลดลงเพื่อรักษา k ไว้
สำหรับสปริงแบบไดนามิก กฎทั่วไปทางอุตสาหกรรมแบบอนุรักษ์นิยมคือการรักษาความเค้นเฉลี่ยให้ต่ำกว่า 0.45 × ความต้านทานแรงดึงสูงสุด (UTS) และความเค้นสลับให้ต่ำกว่า 0.30 × UTS ตรวจสอบการออกแบบขั้นสุดท้ายกับเกรดวัสดุจริงเสมอ
 TK-320B เครื่องคอยล์สปริง CNC 3 แกนพร้อมระบบควบคุมระดับเสียง คอยล์เลอร์ CNC นี้มีการควบคุมแกนระยะพิทช์อิสระและการทำงานแบบซิงโครนัสความเร็วสูง ทำให้เหมาะอย่างยิ่งสำหรับการผลิตสปริงอัดที่มีระยะพิทช์ที่แม่นยำและการป้อนลวดที่สม่ำเสมอ ดังที่เน้นไว้ในการอภิปรายเกี่ยวกับการออกแบบความเค้นครั้งก่อน ดูผลิตภัณฑ์ →
พิกัดความเผื่อของสปริงอัดไม่ได้เป็นเพียงสิ่งที่ต้องคำนึงถึงภายหลังเท่านั้น พวกเขาตัดสินใจว่าจะสามารถผลิตสปริงด้วยต้นทุนและความสม่ำเสมอที่ยอมรับได้หรือไม่ ตารางด้านล่างแสดงระดับความคลาดเคลื่อนที่ยอมรับได้ทั่วไปที่เครื่องคอยล์สปริง CNC สามารถทำได้ในการผลิตปกติ
| พารามิเตอร์ | ความอดทน | หมายเหตุ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอก | ±0.1 มม. สำหรับ d ≤ 3 มม | ±0.2 มม. สำหรับสายไฟขนาดใหญ่ |
| ความยาวฟรี | ±0.3 ถึง ±0.5 มม | ขึ้นอยู่กับคอยล์ทั้งหมด |
| อัตราสปริง | ±5% ถึง ±10% | ส่งผลกระทบต่อโหลดเมื่อโก่งตัว |
| ขดลวดทั้งหมด | ±0.25 คอยล์ | ควบคุมด้วยฟีด CNC |
| ความเหลี่ยม | 0.02 มม. ต่อความยาว 10 มม | วัดกับเบาะนั่งแบบเรียบ |
| ความขนานของกราวด์สิ้นสุด | 0.05 มม | ต้องมีการดำเนินการเจียร |
ความคลาดเคลื่อนที่เข้มงวดกว่าค่าเหล่านี้เป็นไปได้ แต่การลดช่วงความคลาดเคลื่อนที่ยอมรับได้แต่ละครั้งจะเพิ่มต้นทุน เนื่องจากต้องใช้เวลาในการตรวจสอบและการตั้งค่ามากขึ้น ออกแบบให้มีความทนทานสูงสุดที่แอปพลิเคชันของคุณสามารถยอมรับได้ และระบุอัตราสปริงหากภาระที่จุดโก่งตัวเป็นสิ่งที่สำคัญจริงๆ
ที่ CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D เครื่องขึ้นรูปสปริง CNC 4 แกนพร้อมระบบตรวจจับ เครื่องขึ้นรูปนี้ติดตั้งด้วยแกนสี่แกนและการตรวจจับอัตโนมัติ โดยจะหยุดเมื่อมีข้อบกพร่องและสามารถปรับพารามิเตอร์ได้ เพื่อให้มั่นใจว่าสามารถผลิตสปริงรูปทรงต่างๆ ซ้ำได้ ซึ่งรองรับความต่อเนื่องระหว่างการออกแบบจนถึงการผลิตตามที่กล่าวข้างต้น ดูผลิตภัณฑ์ →
การออกแบบสปริงอัดจะดีพอๆ กับเครื่องจักรที่สร้างสปริงขึ้นมาเท่านั้น เครื่องขึ้นรูปสปริง CNC ควบคุมการป้อนลวด ระยะห่างของขด เส้นผ่านศูนย์กลางภายนอก และความยาวตัดด้วยระบบอิเล็กทรอนิกส์ นี่คือเหตุผลว่าทำไมการออกแบบที่ปรับให้เข้ากับอุปกรณ์เป็นอย่างดีจึงสามารถทำซ้ำได้หลายพันครั้งโดยไม่มีการเบี่ยงเบน
ที่ number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read เครื่องสปริง CNC ทำงานอย่างไร . สิ่งนี้จะช่วยให้คุณเข้าใจว่าทำไมการออกแบบสปริงบางแบบจึงผลิตได้ง่ายกว่าแบบอื่นๆ
เมื่อสปริงมีดัชนีสปริงสูงหรือมีเส้นผ่านศูนย์กลางลวดเล็กมาก เครื่องจักรจำเป็นต้องมีการควบคุมความตึงของลวดที่แม่นยำ มิฉะนั้นระยะพิทช์อาจแตกต่างกันไปตามความยาวของสปริง ทำให้เกิดอัตราที่ไม่สอดคล้องกัน การจับคู่การออกแบบที่สมจริงกับเครื่องขึ้นรูป CNC ที่เหมาะสมเป็นเส้นทางที่เร็วที่สุดสู่กระบวนการผลิตที่มั่นคง
 เครื่องเจียรปลายสปริง CNC สำหรับการตกแต่งที่แม่นยำ ซีรีส์นี้นำเสนอการเจียร CNC พร้อมล้อที่ควบคุมด้วยเซอร์โวและการตรวจสอบอัตโนมัติ เหมาะสำหรับการเจียรปลายสปริงที่มีขนาดตั้งแต่ลวด 0.3 ถึง 12 มม. เพื่อให้มั่นใจถึงความเรียบและความขนานที่จำเป็นก่อนการประกอบในการใช้งานที่มีความต้องการสูง ดูผลิตภัณฑ์ →
ที่ material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
หลังจากขดสปริงแล้ว สปริงจะมีแรงเค้นตกค้างภายในซึ่งสามารถลดอายุความเมื่อยล้าได้ เตาอบคืนตัวแบบสปริงใช้เพื่อบรรเทาความเค้นของวัสดุและทำให้ขนาดคงที่ ขั้นตอนนี้ไม่ใช่ทางเลือกสำหรับสปริงประสิทธิภาพสูง อุณหภูมิในการอบชุบต่ำพอที่จะหลีกเลี่ยงการเปลี่ยนแปลงโครงสร้างจุลภาค แต่สูงพอที่จะผ่อนคลายความเครียดจากการขด
สำหรับสปริงที่มีปลายกราวด์ เครื่องเจียรสปริง CNC จะช่วยให้แน่ใจว่าส่วนปลายเรียบและขนานกัน ซึ่งจะช่วยปรับปรุงการกระจายน้ำหนักบนสปริงและป้องกันการสึกหรอก่อนเวลาอันควรบนพื้นผิวการผสมพันธุ์ ที่ grinding operation is especially important when the spring is assembled in a compact cavity.
ที่se mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
รายการตรวจสอบนี้ช่วยให้คุณส่งมอบการออกแบบที่สมบูรณ์และผลิตได้ให้กับผู้ผลิตสปริงของคุณ
ที่ spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
เริ่มต้นจากความเค้นและอัตราสปริงที่ต้องการ ลวดที่หนาขึ้นจะทำให้สปริงแข็งขึ้นและเพิ่มความเครียดสำหรับโหลดที่กำหนด ดังนั้นเส้นผ่านศูนย์กลางของเส้นลวดจึงต้องสมดุลกับเส้นผ่านศูนย์กลางขดลวดเฉลี่ยและจำนวนขดลวดที่ทำงานอยู่
ดัชนีสปริงคืออัตราส่วนของเส้นผ่านศูนย์กลางคอยล์เฉลี่ยต่อเส้นผ่านศูนย์กลางของเส้นลวด ควรอยู่ในช่วง 4 ถึง 12 ค่าดัชนีต่ำจะเพิ่มความเครียดภายในและทำให้การขดม้วนแข็ง ค่าดัชนีสูงทำให้สปริงไม่มั่นคงและมีแนวโน้มที่จะโก่งงอได้
ใช่. อัตราสปริงจะแปรผกผันกับลูกบาศก์ของคอยล์แบบแอคทีฟ ดังนั้นการลดคอยล์แบบแอคทีฟจะทำให้สปริงแข็งตัว แต่คุณยังต้องรักษาจำนวนขดลวดรวมและความยาวอิสระให้อยู่ในขีดจำกัดในทางปฏิบัติด้วย
การแบ่งเบาบรรเทาจะช่วยลดความเค้นตกค้างที่เกิดจากการขดม้วน มันรักษาขนาดสปริงและยืดอายุความเมื่อยล้า สำหรับสปริงประสิทธิภาพสูงส่วนใหญ่ ไม่สามารถข้ามขั้นตอนนี้ได้
ระบุพิกัดความเผื่อที่แคบที่สุดที่ฟังก์ชันสามารถปรับได้ ไม่ใช่ค่าพิกัดความเผื่อที่แคบที่สุดที่เครื่องสามารถจับได้ หากภาระที่ความสูงที่กำหนดมีความสำคัญมากกว่า ให้ยอมรับอัตราสปริงแทนความยาวอิสระ
การออกแบบสปริงอัดคือความสมดุลระหว่างการคำนวณและการใช้งานจริง สปริงที่ใช้งานได้ดีที่สุดบนกระดาษไม่ใช่สปริงที่ทำง่ายที่สุดเสมอไป ด้วยการคำนึงถึงวัสดุ ความคลาดเคลื่อน และความสามารถของเครื่องจักรตั้งแต่เริ่มต้น คุณสามารถหลีกเลี่ยงความล้มเหลวทั่วไปและรับสปริงที่ทำงานสม่ำเสมอตลอดอายุการใช้งาน
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด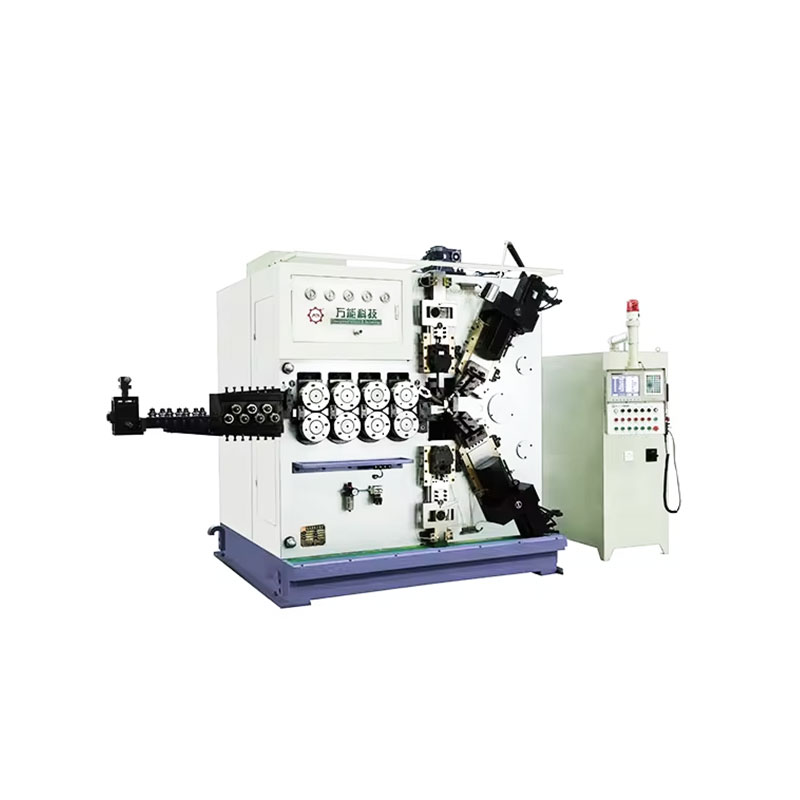
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด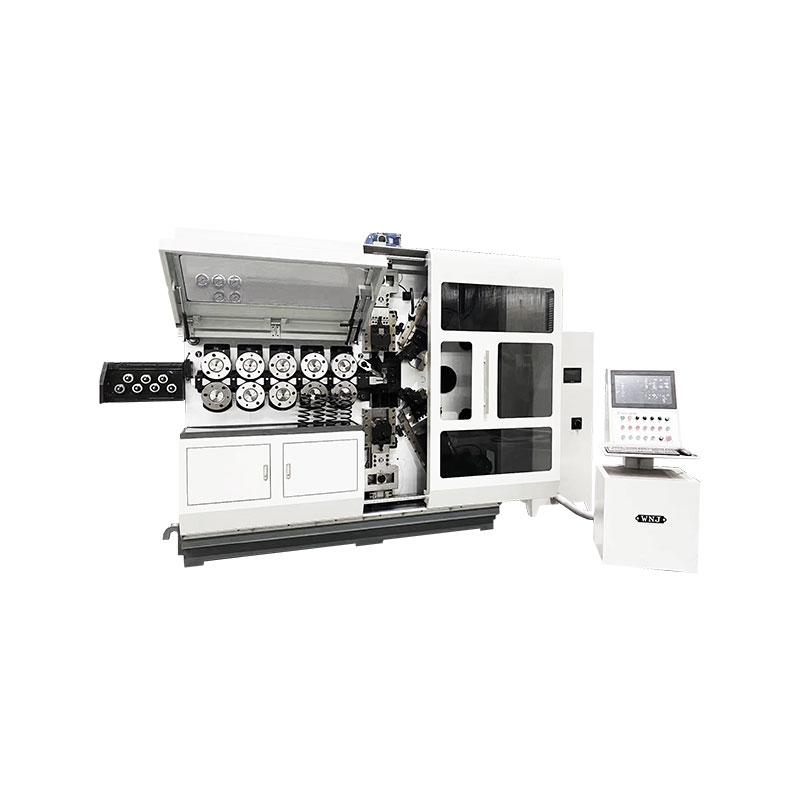
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด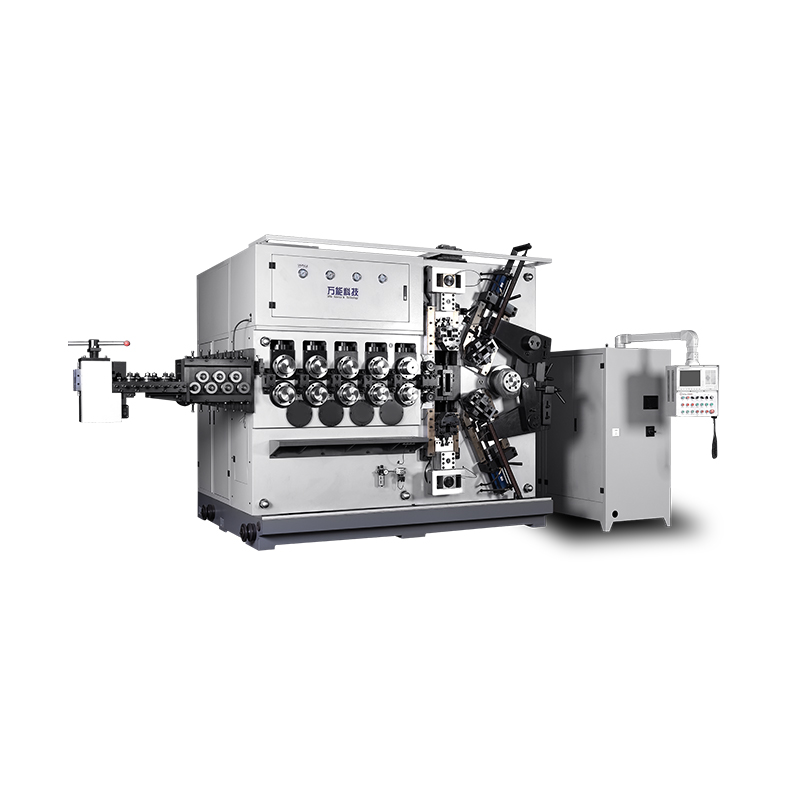
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด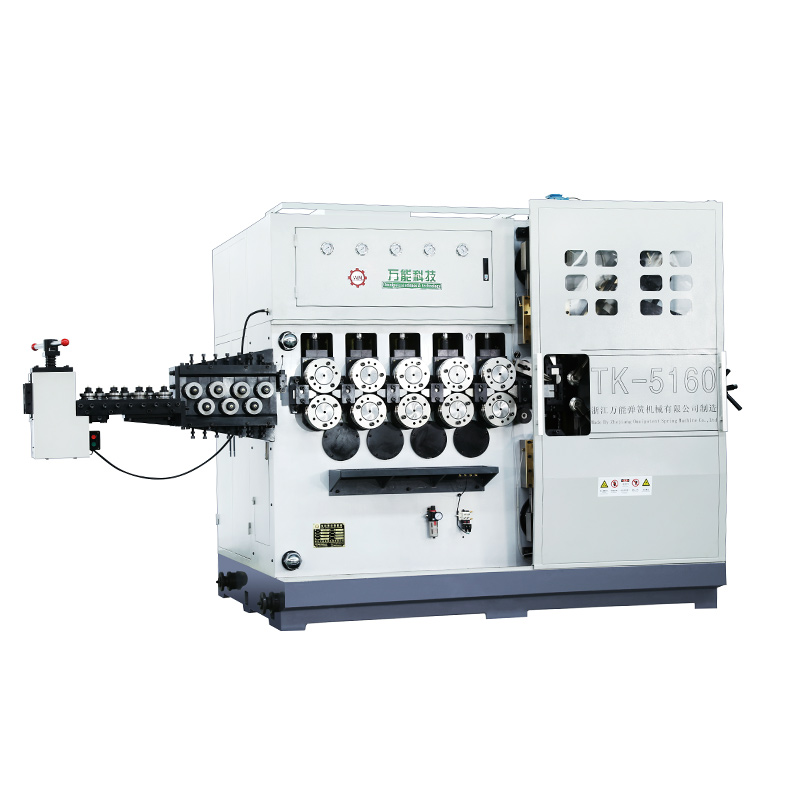
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด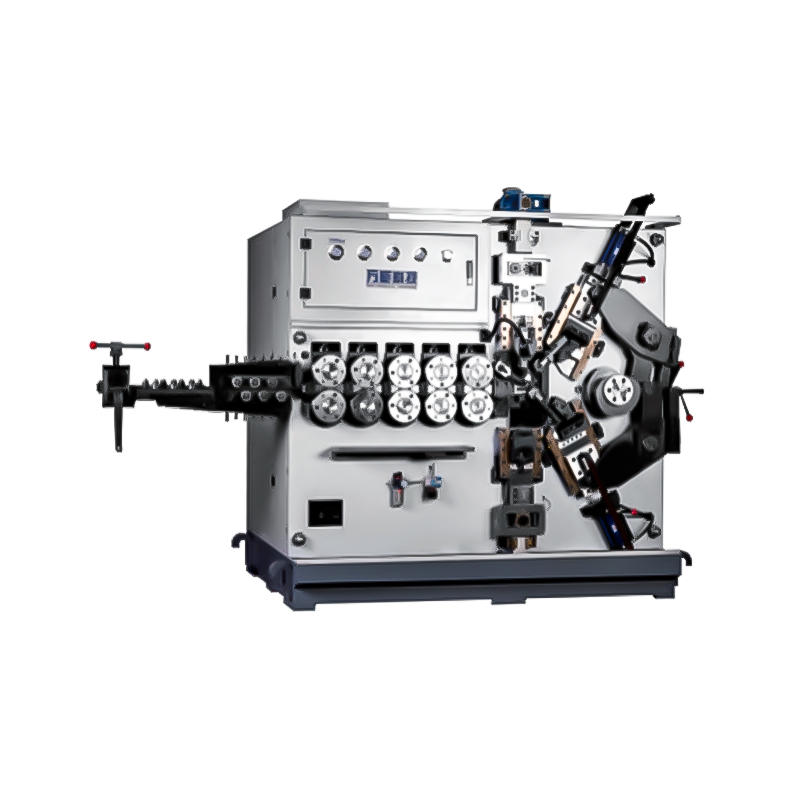
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ