ภาษา

สปริงบิดเป็นองค์ประกอบเชิงกลแบบขดที่เก็บและปล่อยพลังงานการหมุนผ่านการโก่งตัวเชิงมุม คุณจะพบสิ่งนี้อยู่ภายในสลักประตูรถ บานพับประตูโรงรถ บานประตูหน้าต่างกล้อง และสวิตช์ไฟฟ้า แรงที่ยึดกับดักหนูไว้คือแรงบิดจากแรงบิด แม้ว่าจะเป็นส่วนประกอบขนาดเล็ก แต่การผลิตก็ต้องการความแม่นยำในระดับที่วิธีการขึ้นรูปด้วยมือแบบเดิมๆ ไม่สามารถเชื่อถือได้
ข้อสรุปโดยตรงนั้นง่ายมาก: หากเป้าหมายการผลิตของคุณคือความแม่นยำในการโหลดที่สม่ำเสมอ พิกัดความเผื่อเชิงมุมที่จำกัด และปริมาณผลผลิตที่สูงกว่าสองสามพันชิ้นต่อวัน เครื่องขึ้นรูปสปริง CNC ก็ไม่ใช่สิ่งหรูหรา แต่เป็นข้อกำหนด บทความนี้จะอธิบายว่าแท้จริงแล้วสปริงบิดคืออะไร ใช้งานที่ไหน วิธีผลิตสปริงด้วยอุปกรณ์ CNC สมัยใหม่ และสิ่งที่ต้องพิจารณาเมื่อซื้อเครื่องจักรสำหรับสร้างสปริงบิด
สปริงบิดทำงานบนหลักการของแรงบิด เมื่อโหลดไปที่ขาข้างหนึ่งของสปริง ตัวลวดจะบิดรอบแกนของมันเอง ทำให้เกิดแรงต้าน เนื่องจากลวดถูกขด จำนวนการโก่งตัวเชิงมุมจึงเป็นสัดส่วนโดยตรงกับโมเมนต์ที่ใช้ภายในช่วงยืดหยุ่น
ดัชนีทางวิศวกรรมสองตัวจะกำหนดประสิทธิภาพ ที่ ดัชนีสปริง (เส้นผ่านศูนย์กลางเฉลี่ยหารด้วยเส้นผ่านศูนย์กลางลวด) ควรอยู่ใน 4:1 ถึง 16:1 ช่วง ต่ำกว่า 4:1 ความเข้มข้นของความเครียดจะเพิ่มขึ้นอย่างมาก สูงกว่า 16:1 สปริงจะสูญเสียความมั่นคงภายใต้น้ำหนักบรรทุก ที่ ทิศทางที่คดเคี้ยว (ทางซ้ายหรือทางขวา) ก็มีความสำคัญเช่นกัน เนื่องจากเป็นตัวกำหนดว่าทิศทางแรงบิดสอดคล้องกับการใช้งานที่ต้องการหรือไม่
สปริงบิดปรากฏอยู่ในส่วนประกอบเชิงกลเกือบทุกชิ้นที่ต้องการแรงส่งกลับหรือการจับยึดที่เชื่อถือได้ ตารางต่อไปนี้แสดงรายการส่วนต่างๆ ที่พบบ่อยที่สุดและฟังก์ชันทั่วไปที่สปริงทอร์ชันทำหน้าที่ในแต่ละส่วน
| อุตสาหกรรม | ใบสมัคร | แรงบิดทั่วไป |
|---|---|---|
| ยานยนต์ | กลอนประตู, ตัวควบคุมหน้าต่าง, คันเร่งกลับ | 0.2–12 นิวตันเมตร |
| ไฟฟ้า | เบรกเกอร์, หน้าสัมผัสรีเลย์, สปริงสวิตช์ | 0.05–2 นิวตันเมตร |
| การแพทย์ | ที่หนีบผ่าตัด, เครื่องจ่ายยา, เครื่องปั๊มยา | 0.01–0.5 นิวตันเมตร |
ในภาคยานยนต์เพียงอย่างเดียว ยานพาหนะขนาดกลางสามารถบรรทุกได้มากกว่า สปริงบิด 90 อัน ทั้งระบบประตู ตัวปรับเบาะนั่ง การคืนแป้น และกลไกเบรกฉุกเฉิน มาตราส่วนนี้อธิบายว่าทำไมผู้ผลิตสปริงจึงต้องการอุปกรณ์ที่สามารถรองรับพิกัดความเผื่อเชิงมุมได้ภายใน ±2 องศา ขณะทำงานด้วยความเร็วรอบๆ 60 ถึง 120 ชิ้นต่อนาที . ผู้ผลิตที่ให้บริการตลาดนี้ควรประเมินอุปกรณ์ขึ้นรูปของตนโดยไม่เพียงแต่มีความแม่นยำในชิ้นส่วนเดียวเท่านั้น แต่ยังรวมถึงความเสถียรของปริมาณงานด้วย สำหรับคู่มือการกำหนดค่าอุปกรณ์ฉบับเต็ม โปรดดูของเรา โซลูชั่นอุตสาหกรรมยานยนต์ .
การผลิตสปริงทอร์ชันจำเป็นต้องมีการควบคุมการป้อนลวด การขด การดัด การขึ้นรูปขา และการตัด ตระกูลเครื่องจักรสามตระกูลครองพื้นที่นี้:
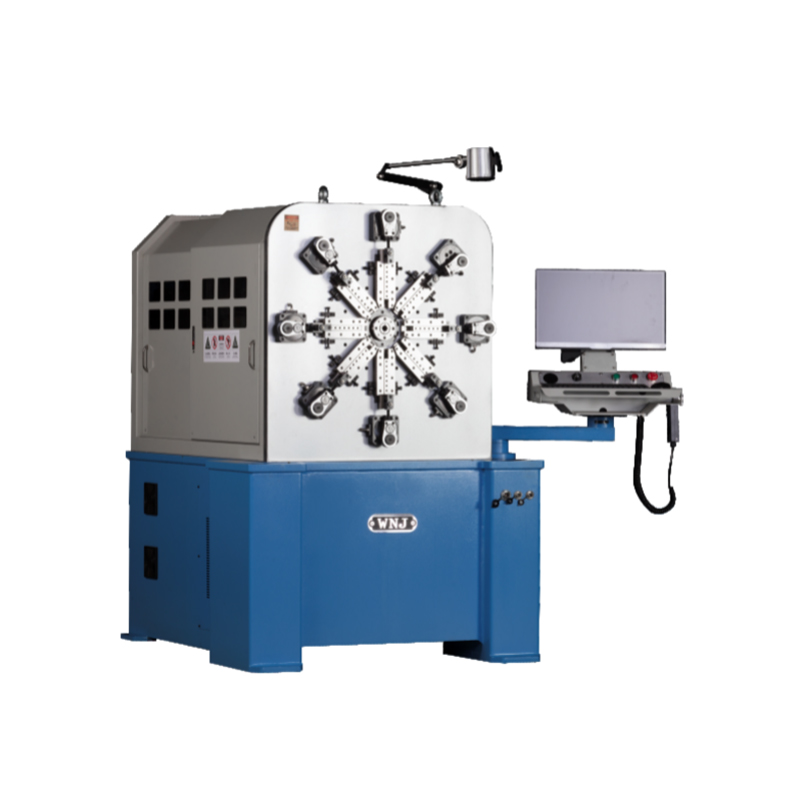 เครื่องสปริง CNC แบบไม่มีลูกเบี้ยว 12 แกนสำหรับสปริงทอร์ชั่นแบบซับซ้อน เครื่องจักรไร้ลูกเบี้ยว 12 แกนนี้ช่วยให้สามารถควบคุมเซอร์โวอิสระสำหรับการโค้งงอขาที่ซับซ้อน ช่วยลดเวลาในการติดตั้งได้อย่างมาก เหมาะกับชุดการผลิตแบบผสมที่ต้องการความยืดหยุ่นสูงและการขึ้นรูปที่แม่นยำ ดูผลิตภัณฑ์ →
เครื่องจักรไร้ลูกเบี้ยว 12 แกนให้ความยืดหยุ่นสูงสุดสำหรับการผลิตสปริงทอร์ชัน เนื่องจากแกนเซอร์โวแต่ละแกนเคลื่อนที่อย่างอิสระ เครื่องจักรจึงสามารถทำการโค้งงอขาที่ซับซ้อนซึ่งปกติแล้วจะต้องใช้แม่พิมพ์หลายตัว สำหรับผู้ผลิตที่ใช้ชุดการผลิตแบบผสม วิธีการเขียนโปรแกรมจะช่วยลดเวลาการตั้งค่าจากชั่วโมงเหลือเป็นนาที
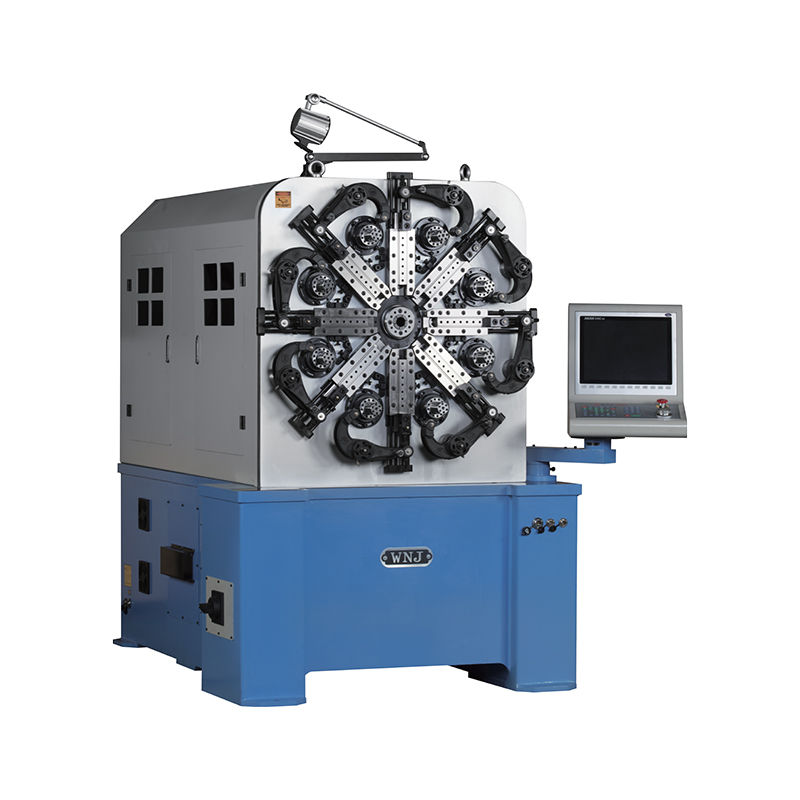 เครื่องขึ้นรูปสปริง CNC 5 แกนสำหรับสปริงทอร์ชั่นมาตรฐาน เครื่องขึ้นรูปห้าแกนที่คุ้มราคา ให้ความแม่นยำเชิงมุมที่ยอดเยี่ยมบนสปริงทอร์ชั่นมาตรฐาน สร้างสมดุลระหว่างการลงทุนและค่าใช้จ่ายในการบำรุงรักษา ทำให้เป็นโซลูชันระดับกลางในอุดมคติ ดูผลิตภัณฑ์ →
เครื่องขึ้นรูปห้าแกนให้พื้นกลางที่คุ้มค่า ให้ความแม่นยำเชิงมุมที่ยอดเยี่ยมบนสปริงทอร์ชั่นมาตรฐาน ในขณะเดียวกันก็รักษาการลงทุนและค่าใช้จ่ายในการบำรุงรักษาต่ำกว่าระบบ 12 แกน
การออกแบบสปริงเป็นกระบวนการวนซ้ำที่เรขาคณิตและวัสดุมีปฏิสัมพันธ์กัน ต่อไปนี้เป็นพารามิเตอร์ที่ส่งผลต่อประสิทธิภาพและความสามารถในการผลิต
กฎปฏิบัติข้อหนึ่งจากประสบการณ์การผลิต: หากแถบพิกัดความเผื่อรวมที่มุมอิสระของสปริงต่ำกว่า ±3° อุปกรณ์การผลิตจะต้องมีการควบคุม CNC อย่างน้อย 5 แกน เครื่องจักร 3 แกนจะพยายามรักษาพิกัดความเผื่อนั้นให้คงที่ตลอดกะทำงานเต็มวัน เนื่องจากต้องอาศัยการหยุดเชิงกลสำหรับการเคลื่อนที่ขึ้นรูปหลายครั้ง
การเลือกเครื่องขึ้นรูปที่เหมาะสมขึ้นอยู่กับปัจจัย 5 ประการ ได้แก่ ความซับซ้อนของสปริง ความแม่นยำเชิงมุมที่ต้องการ ปริมาณการผลิตรายวัน ความถี่ในการเปลี่ยน และงบประมาณ ตารางด้านล่างสรุปข้อดีข้อเสียของการกำหนดค่าเครื่องทั่วไป
| การกำหนดค่า | การนับแกน | ความแม่นยำเชิงมุม | เวลาที่เปลี่ยนแปลง | ดีที่สุดสำหรับ |
|---|---|---|---|---|
| ประเภทลูกเบี้ยวแบบดั้งเดิม | 3–5 | ±0.15 มม | 3–6 ชั่วโมง | สปริงธรรมดาปริมาณสูง |
| การขึ้นรูปด้วย CNC 5 แกน | 5 | ±0.05 มม | 30–60 นาที | ชุดผสมปริมาณปานกลาง |
| ไร้ลูกเบี้ยว 10/12 แกน | 10–12 | ±0.02 มม | 15–30 นาที | สปริงทอร์ชันที่ซับซ้อน |
สำหรับโรงงานที่ผลิตสปริงบิดได้ 5,000 ถึง 20,000 ตัวต่อชุดโดยมีการเปลี่ยนแปลงการออกแบบสามครั้งต่อสัปดาห์ เครื่องขึ้นรูป CNC 5 แกนจะให้ผลตอบแทนจากการลงทุนที่ดีที่สุด เครื่องจักรไร้ลูกเบี้ยว 12 แกนจะให้ผลตอบแทนเมื่อรูปทรงของสปริงมีความซับซ้อนสูง เช่น สปริงที่มีการโค้งงอตั้งแต่ 3 ครั้งขึ้นไปในขาข้างเดียว หรือเมื่อพิกัดความเผื่อเชิงมุมเข้มงวดมากกว่า ±2 องศา
เครื่องสปริงทอร์ชั่น CNC เป็นระบบเครื่องกลไฟฟ้าที่มีความแม่นยำ การบำรุงรักษาเป็นประจำส่งผลโดยตรงต่อความสม่ำเสมอของขนาดและอายุการใช้งานของอุปกรณ์ ต่อไปนี้เป็นกรอบการทำงานที่ใช้งานได้จริงโดยอิงตามความถี่สามระดับ
สปริงบิดจะให้แรงหมุนที่เรียกว่าแรงบิด โดยจะขับเคลื่อนการเคลื่อนที่กลับในสลักประตู ควบคุมการทำงานของกลไกคลัตช์ และยึดหน้าสัมผัสสวิตช์ภายใต้แรงกดที่กำหนด กลไกใดๆ ที่ต้องการการโก่งตัวเชิงมุมเพื่อสร้างโมเมนต์การคืนสภาพ สามารถใช้สปริงบิดได้
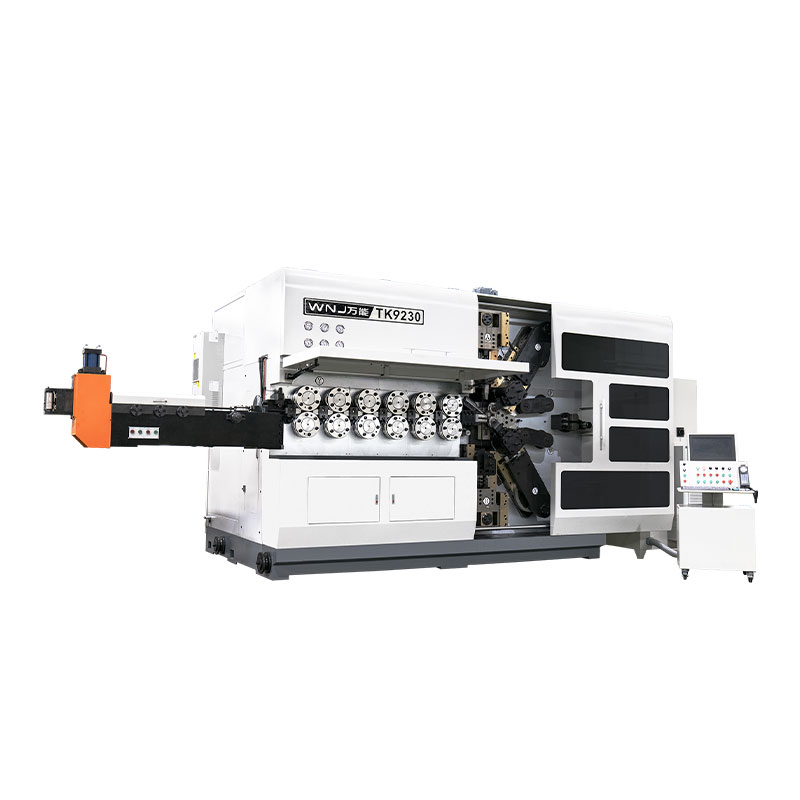
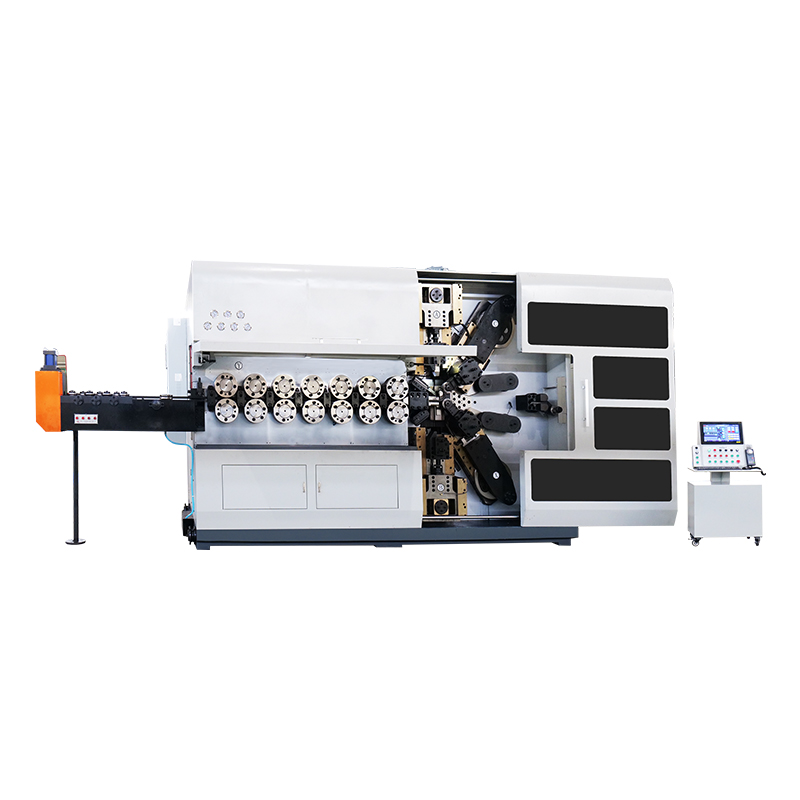
สปริงทอร์ชั่นผลิตขึ้นจากเครื่องขึ้นรูปสปริง CNC หรือเครื่องสปริงแบบไม่มีลูกเบี้ยว เครื่องขึ้นรูปจะป้อนลวดผ่านลูกกลิ้งยืดผม ขดรอบๆ แกนหมุนหรือด้วยปากกาขนนกที่ขับเคลื่อนด้วยเซอร์โว จากนั้นจึงงอขาไปยังตำแหน่งเชิงมุมที่ต้องการ สำหรับหลักการทำงานโดยละเอียด โปรดดูบทความของเราที่ หลักการทำงานของเครื่องทอร์ชั่นสปริง .
ลวดดนตรีเป็นตัวเลือกที่ดีที่สุดสำหรับสปริงที่มีความแม่นยำขนาดเล็ก เนื่องจากมีความต้านทานแรงดึงสูงสุด แนะนำให้ใช้สแตนเลส 304 เมื่อความต้านทานการกัดกร่อนมีมากกว่าความสามารถในการรับน้ำหนัก สำหรับสปริงทอร์ชั่นอุตสาหกรรมที่มีข้อจำกัดด้านต้นทุนปานกลาง เหล็กสปริง 65Mn ทำงานได้ดีและได้รับการสนับสนุนอย่างกว้างขวางในเครื่องมือขึ้นรูปที่มีอยู่
ตามทฤษฎีแล้ว เครื่องจักรไร้ลูกเบี้ยวที่มีแกนเพียงพอสามารถสร้างผลิตภัณฑ์การบีบอัด แรงบิด การยืด และการดัดลวดได้ ในทางปฏิบัติ ประสิทธิภาพการผลิตและรูปทรงของเครื่องมือจำกัดความยืดหยุ่นนี้ เครื่องจักรที่ได้รับการปรับให้เหมาะสมสำหรับการขึ้นรูปขาสปริงแบบทอร์ชันสามารถผลิตสปริงอัดมาตรฐานได้ แต่จะไม่ตรงกับประสิทธิภาพของเครื่องขดสปริงเฉพาะสำหรับการผลิตที่ยาวนาน
การผลิตสปริงแบบบิดเป็นการแลกเปลี่ยนระหว่างความซับซ้อนทางเรขาคณิต ความแม่นยำเชิงมุม และต้นทุนการผลิต สำหรับสปริงธรรมดาที่มีปริมาณมาก เครื่องลูกเบี้ยวแบบเดิมยังคงสามารถใช้งานได้ สำหรับสปริงทอร์ชั่นที่ซับซ้อนแบบผสมชุดซึ่งต้องการความสม่ำเสมอในการเปลี่ยนเกียร์ เครื่องขึ้นรูปแบบไม่มีลูกเบี้ยว CNC เป็นตัวเลือกที่ชัดเจน
การตัดสินใจซื้อที่สำคัญที่สุดไม่ใช่จำนวนแกน แต่ขึ้นอยู่กับความสามารถของเครื่องจักรและแผนงานผลิตภัณฑ์ของคุณ หากสปริงทอร์ชั่นความแม่นยำสูงกลายเป็นส่วนแบ่งที่มากขึ้นในแค็ตตาล็อกของคุณ เครื่องขึ้นรูป CNC แบบ 5 แกนหรือ 12 แกนจะช่วยคืนต้นทุนได้อย่างรวดเร็วโดยใช้เวลาในการเปลี่ยนน้อยลงและอัตราของเสียลดลง
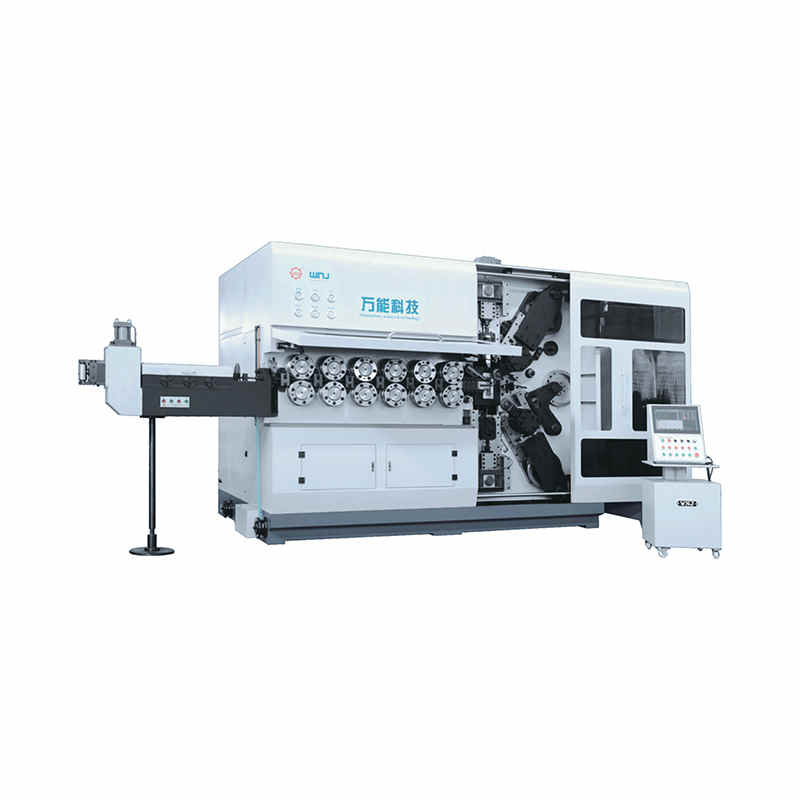
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด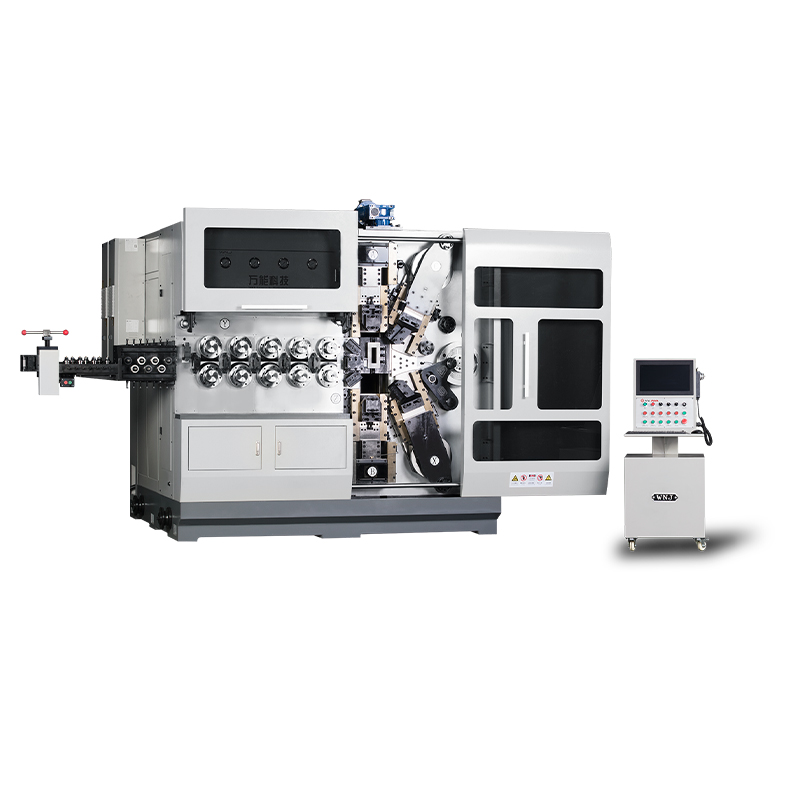
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด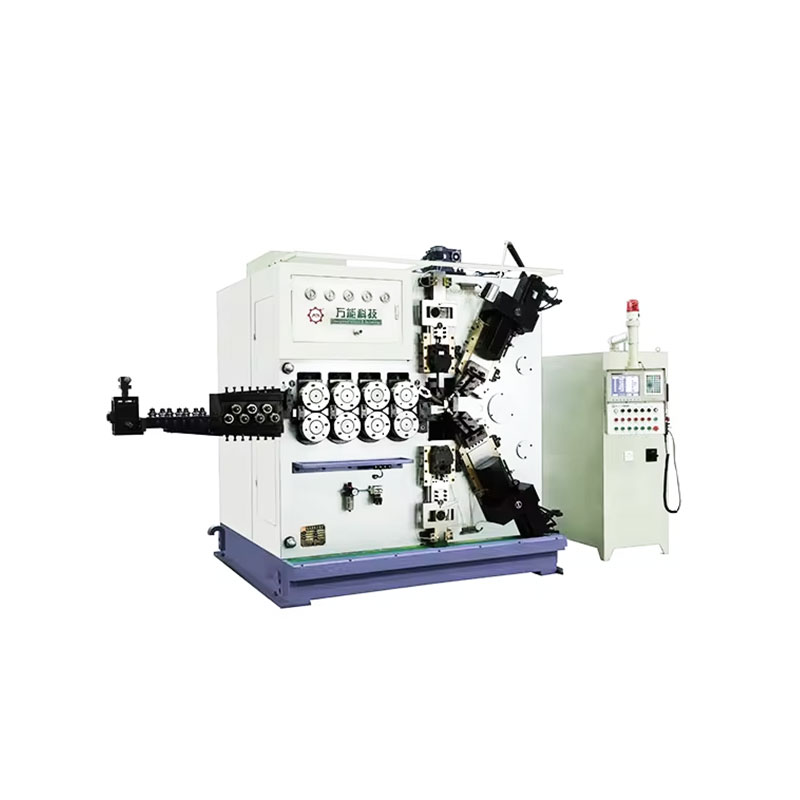
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด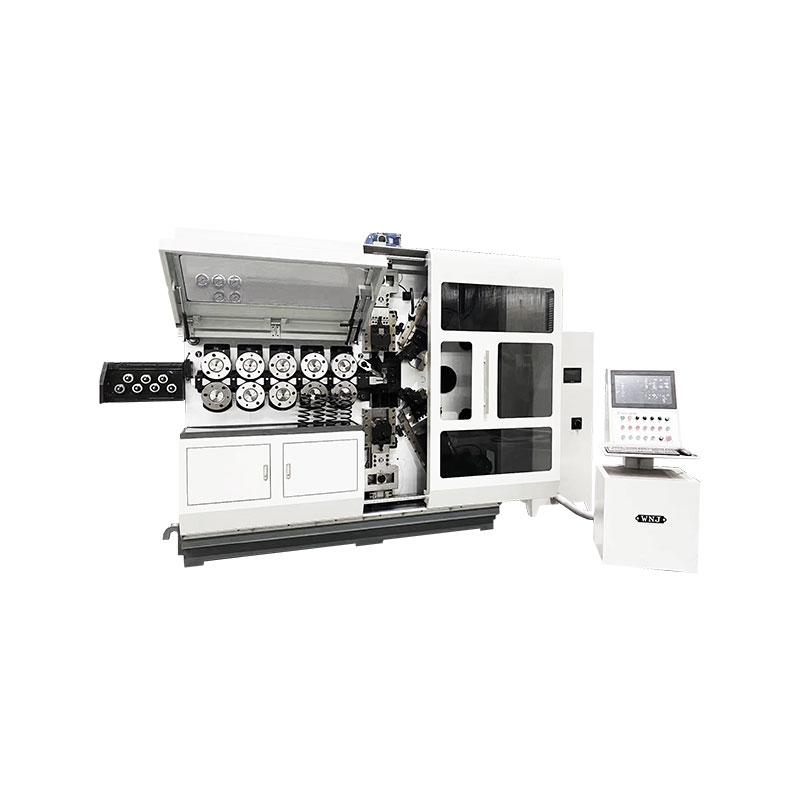
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด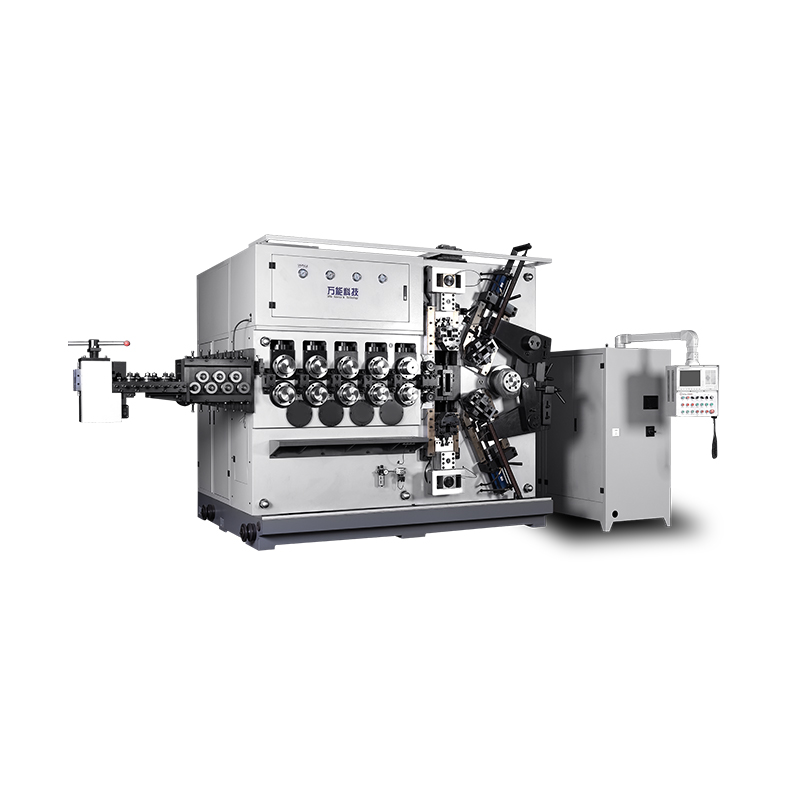
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด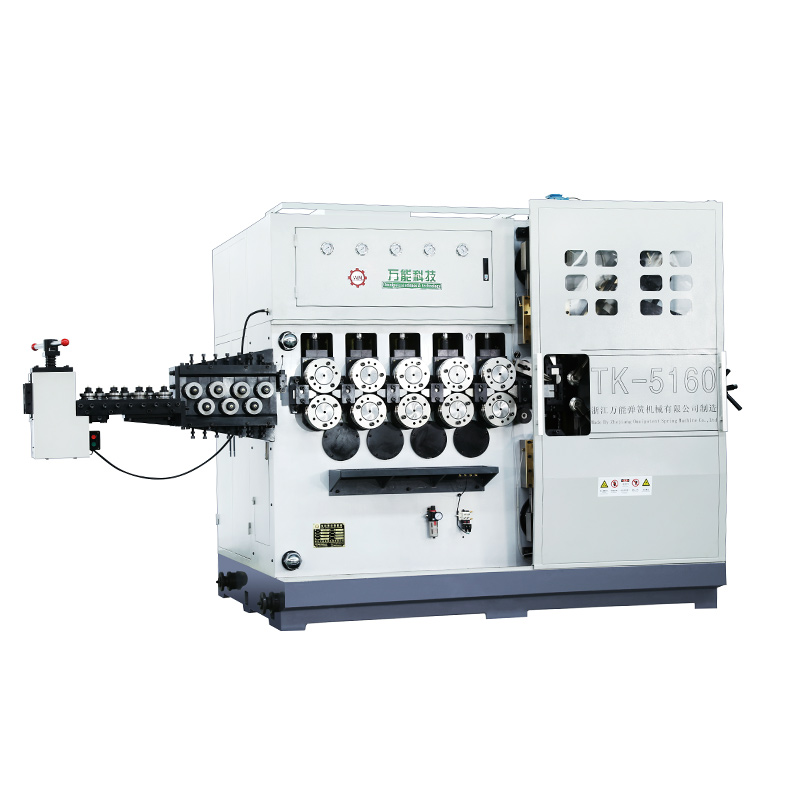
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด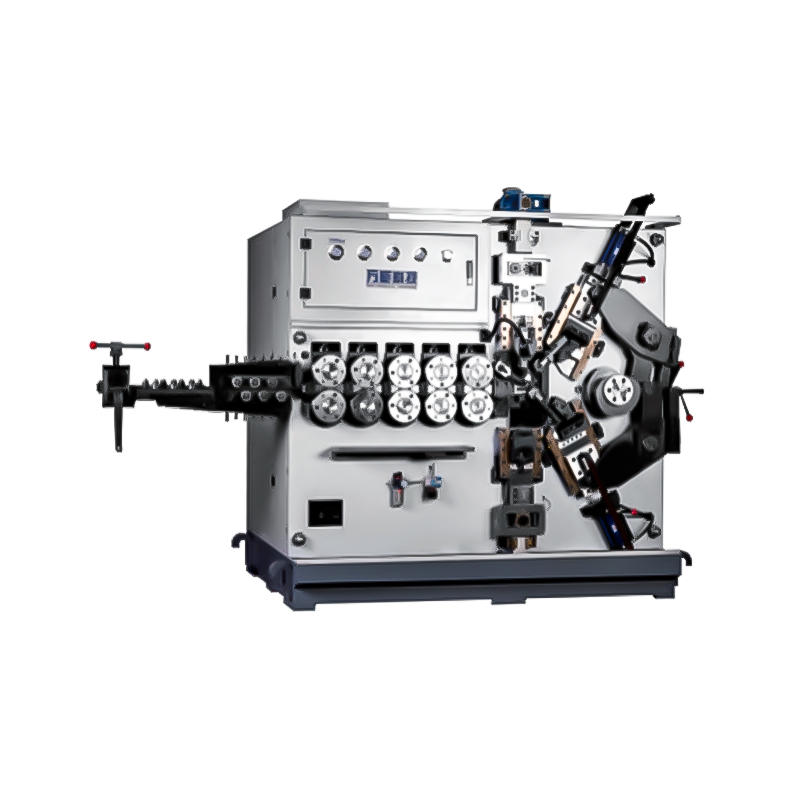
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ