ภาษา

สปริงอัดจะงอเมื่อแกนของมันโค้งไปด้านข้างแทนที่จะอยู่ในแนวเดียวกับน้ำหนักบรรทุก ไม่มีอะไรแตกหัก ลวดไม่ได้เล็กเกินไป และอัตราที่วัดได้จากตัวอย่างสั้นๆ นั้นถูกต้อง สปริงเริ่มไม่มั่นคง และเมื่อมันโค้งงอ ตัวเลขทุกตัวบนภาพวาดจะหยุดมีความหมายว่ามันหมายถึงอะไร
นี่คือคำตอบสั้น ๆ ก่อนรายละเอียด การโก่งงอของสปริงเป็นปัญหาด้านความมั่นคง ไม่ใช่ปัญหาเรื่องความแข็งแรง ตัวแปรสามตัวเป็นตัวตัดสินส่วนใหญ่: อัตราส่วนความเรียว (ความยาวอิสระหารด้วยเส้นผ่านศูนย์กลางขดเฉลี่ย) วิธีที่ปลายทั้งสองข้างนั่งพิงเบาะ และขอให้สปริงดูดซับระยะเคลื่อนที่เท่าใด จากนั้นฝ่ายควบคุมการผลิตจะตัดสินใจว่าสปริงที่วางอยู่บนกระดาษจะคงตัวอยู่ในถังขยะหรือไม่
คอยล์สปริงภายใต้แรงกระทำตามแนวแกนมีพฤติกรรมบางส่วนเหมือนเสาและบางส่วนเหมือนเพลายืดหยุ่น เกลียวรับน้ำหนักส่วนใหญ่ในรูปของแรงบิด แต่ก็มีความแข็งในการดัดงอด้วย และความฝืดในการดัดงอจะลดลงเมื่อสปริงบีบอัด เมื่อโหลดที่ใช้พัฒนาแม้กระทั่งส่วนประกอบด้านข้างขนาดเล็ก ผ่านเบาะนั่งที่ไม่อยู่ตรงกลาง ลวดโค้ง หรือปลายที่เรียวเล็กน้อย การโก่งตัวด้านข้างจะเติบโตเร็วกว่าการโก่งตัวในแนวแกน นั่นคือช่วงเวลาที่สปริงหยุดเป็นสปริงและเริ่มเป็นสตรัทที่ไม่มั่นคง
ในการผลิต การโก่งงอมักไม่ค่อยปรากฏเป็นการสะบัดด้านข้างอย่างน่าทึ่ง มันปรากฏเป็นสปริงที่เสียดสีตามรู มีแถบขัดเงาสีสว่างตามด้านหนึ่งของขดลวด สูญเสียความยาวอิสระ หรือให้น้ำหนักที่การโก่งตัว 80 เปอร์เซ็นต์ ซึ่งต่ำกว่าอัตราที่คำนวณไว้ได้อย่างวัดได้
แนวทางการออกแบบสปริงทั่วโลกใช้ตัวเลขไร้มิติสองมิติ อย่างแรกก็คือ แอล/ดี ความยาวอิสระหารด้วยเส้นผ่านศูนย์กลางขดเฉลี่ย ประการที่สองคือ การโก่งตัวหารด้วยความยาวอิสระ เขียนเป็นเศษส่วนของ Lf เส้นโค้งโก่งแบบมาตรฐานจะวางจุดหนึ่งต่ออีกจุดหนึ่ง และทุกจุดที่อยู่เหนือเส้นโค้งหมายความว่าสปริงจะต้องโค้งงอ
กฎการคัดกรองที่ใช้กันอย่างแพร่หลายจากวรรณกรรมการออกแบบสปริงก็คือ สปริงอัดที่มีค่า Lf/D ต่ำกว่าประมาณ 2.6 จะไม่งอ ไม่ว่าจะถูกบีบอัดไปไกลแค่ไหนก็ตาม ระหว่างประมาณ 2.6 ถึง 4 ความเสี่ยงขึ้นอยู่กับการเดินทางและเงื่อนไขการสิ้นสุด และมากกว่า 4 สปริงควรถือเป็นส่วนประกอบนำทางตั้งแต่เริ่มต้นการออกแบบ ไม่ใช่ในภายหลัง
เงื่อนไขการสิ้นสุดมีความสำคัญเนื่องจากจะเปลี่ยนความยาวที่มีประสิทธิภาพของคอลัมน์ที่เทียบเท่ากัน ในความสัมพันธ์ออยเลอร์แบบคลาสสิก โหลดวิกฤตจะแปรผันตาม อันหนึ่งหารด้วยกำลังสองของตัวประกอบความยาวประสิทธิผล K ดังนั้นการปรับปรุง K จาก 1.0 เป็น 0.5 จะไม่เพิ่มเกณฑ์การโก่งเป็นสองเท่า แต่จะเพิ่มเป็นสี่เท่า
| สภาวะสิ้นสุดในการประกอบ | ปัจจัยความยาวที่มีประสิทธิภาพ K | ความต้านทานการโก่งงอสัมพัทธ์ | สิ่งที่ดูเหมือนในฮาร์ดแวร์จริง |
|---|---|---|---|
| ปิดและกราวด์สิ้นสุดบนแผ่นขนานแบน | 0.5 | สูงสุด | กระเป๋ากลึง รีเทนเนอร์แบบเรียบ ใบหน้าแบบกราวด์ |
| ปลายปิด ขนานแต่ไม่ต่อสายดิน | 0.7 | ปานกลางถึงสูง | ปลายแบบขดบนแหวนรองแบบเรียบหรือที่นั่งแบบประทับตรา |
| ปลายด้านหนึ่งเอียงได้อย่างอิสระ | 1.0 | ต่ำ | ที่นั่งทรงกลม รีเทนเนอร์โค้ง ช่องกระเป๋าทรงกรวย |
| นั่งในกระเป๋าที่ชำรุด ทรงเรียว หรือโอเวอร์ไซส์ | 2.0 | ต่ำมาก | ตัวเรือนที่ปรับปรุงใหม่ ที่นั่งแบบหล่อ อุปกรณ์ติดตั้งแบบรีไซเคิล |
แผนภูมิการออกแบบอธิบายสปริงเฉลี่ย ข้อร้องเรียนการโก่งงอมักจะมาจากส่วนท้ายของการกระจาย โดยมีส่วนเบี่ยงเบนเล็กๆ น้อยๆ สามหรือสี่จุดเรียงกันในทิศทางเดียวกัน ในทางปฏิบัติ แหล่งที่มาของรูปแบบต่อไปนี้เป็นสาเหตุของการร้องเรียนส่วนใหญ่ที่เราเห็นในโรงงานและในการตรวจสอบลูกค้า
การขดที่ควบคุมโดยเซอร์โวจะแก้ไขปัญหานี้โดยตรง ระยะพิทช์ที่ตั้งโปรแกรมได้ การแก้ไขเส้นผ่านศูนย์กลางภายนอกแบบวงปิด และแรงกดในการป้อนลวดที่สม่ำเสมอช่วยรักษาความยาว ระยะพิทช์ และเส้นผ่านศูนย์กลางภายในแถบที่แน่นได้ฟรี ซึ่งเป็นวิธีที่ถูกที่สุดในการเคลื่อนย้ายการผลิตทั้งหมดออกจากเส้นโค้งโก่งงอ
 TK-335 3AXES เครื่องขดสปริง CNC TK-335 3AXES เครื่องขดสปริง CNC ดูผลิตภัณฑ์ →
สำหรับอุปกรณ์ประเภทนี้ ระบบควบคุมการป้อนลวด ระยะพิทช์ และเส้นผ่านศูนย์กลางจะได้รับการจัดการโดยระบบควบคุมแทนที่จะเป็นลูกเบี้ยวเชิงกล ดังนั้นการเปลี่ยนแปลงชุดสายไฟไม่ได้หมายถึงการเปลี่ยนแปลงรูปทรงของสปริงโดยอัตโนมัติ สำหรับสปริงที่มีความเสถียรเพียงเล็กน้อย ความสามารถในการทำซ้ำนั้นมักจะเป็นความแตกต่างระหว่างการผ่านและการล้มเหลวของบทความแรก
เลขคณิตที่นี่ไม่ซับซ้อนและคุ้มค่าที่จะทำก่อนที่จะเปลี่ยนขนาดสายไฟ การเอียงสามองศาที่ปลายสปริงที่มีความยาวอิสระ 100 มม. ทำให้ปลายด้านไกลอยู่ห่างจากแกนประมาณ 5.2 มม. เพราะสามองศามีค่าแทนเจนต์ประมาณ 0.052 ความเยื้องศูนย์มากพอที่จะดันสปริงเส้นขอบเหนือเส้นโค้งโก่งในจังหวะการบีบอัดครั้งแรก
แนวทางปฏิบัติในการเจียรที่ดีมุ่งหวังให้หน้าสัมผัสเรียบพาดผ่านเส้นผ่านศูนย์กลางเส้นลวดอย่างน้อยสามในสี่ โดยให้ปลายทั้งสองด้านขนานกับเส้นผ่านศูนย์กลางเส้นลวดเพียงเล็กน้อย การเจียรยังต้องหลีกเลี่ยงไม่ให้ปลายลวดร้อนเกินไป: รอยไหม้จากการเจียรซึ่งมองเห็นได้เป็นฟางหรือสีเทมเปอร์สีน้ำเงิน จะเหลือบานพับที่นุ่มนวลเฉพาะที่ส่วนปลายของสปริง ซึ่งตรงกับตำแหน่งที่รับภาระของคอลัมน์
 ผู้ผลิตเครื่องเจียรสปริง CNC WNM2.5 WNM เครื่องเจียร CNC ปลายสปริง ดูผลิตภัณฑ์ →
เครื่องเจียรปลายอัตโนมัติพร้อมอัตราการป้อนที่ควบคุมและแรงดันในการเจียรจะลบตัวแปรของผู้ปฏิบัติงาน ในกรณีที่พื้นผิวส่วนปลายกราวด์ไม่เท่ากัน การตรวจสอบส่วนปลายใดๆ ก็ไม่สามารถช่วยคืนความเหลี่ยมที่หายไปได้ และสปริงจะถูกปฏิเสธต่อไปเนื่องจากอาการที่ดูเหมือนปัญหาการออกแบบ
สปริงอัดแบบแผลเย็นจะแบกรับความเค้นตกค้างอย่างหนักจากการทำงานของขดลวด หากไม่มีวงจรบรรเทาความเครียด ความเครียดเหล่านี้จะผ่อนคลายอย่างช้าๆ ภายใต้ภาระ และสปริงจะสูญเสียทั้งความยาวและความตรงที่อิสระ โดยทั่วไปแล้วสปริงเหล็กกล้าคาร์บอนที่พันด้วยความเย็นจะถูกคลายความเครียดที่ไหนสักแห่งในบริเวณ 200 ถึง 300 C เป็นเวลา 30 ถึง 60 นาที โดยหน้าต่างที่แน่นอนขึ้นอยู่กับเกรดของลวดและระดับความเค้นที่การออกแบบอนุญาต
รายละเอียดของเตาหลอมที่สำคัญสำหรับการโก่งงอคือความสม่ำเสมอ ไม่ใช่อุณหภูมิสูงสุด หากโหลดด้านหนึ่งอยู่ในโซนที่เย็นกว่า คอยล์ด้านหนึ่งจะคลายความเครียดได้น้อยกว่าอีกด้านหนึ่ง และสปริงจะออกจากเตาเผาแล้ว ความสม่ำเสมอของโซนการทำงานภายในไม่กี่องศาเซลเซียสคือสิ่งที่แยกเตาที่รองรับสปริงตรงออกจากเตาที่สร้างเศษเหล็กอย่างเงียบๆ
น้ำพุร้อนแผลร้อนผ่านเส้นทางที่แตกต่างกัน โดยมีลำดับออสเทนไนติส การดับ และการแบ่งเบาบรรเทาที่อุณหภูมิสูงกว่ามาก การดับที่ไม่สม่ำเสมอทำให้เกิดส่วนโค้งซึ่งการเจียรส่วนปลายไม่สามารถทำได้ เนื่องจากความโค้งจะพาดผ่านทั้งตัวสปริงแทนที่จะนั่งอยู่ที่ส่วนปลาย
 WNJ210 Spring Temper Furnace (รุ่น Panint) Panint Series WNJ SPRING TEMPER FURNACE ดูผลิตภัณฑ์ →
ไม่ว่าจะใช้การออกแบบเตาเผาแบบใดก็ตาม การทดสอบภาคปฏิบัตินั้นง่ายดาย: รันเป็นชุด ปล่อยให้เย็นในชั้นวางตรง และวัดส่วนโค้งของแกนบนแผ่นพื้นผิว หากส่วนโค้งสัมพันธ์กับตำแหน่งในเตาเผามากกว่าตำแหน่งในขดลวด การอบชุบด้วยความร้อนเป็นปัญหา ไม่ใช่ที่เครื่องคอยล์
เมื่อสปริงโก่งงอในสนามแล้ว สิ่งเหล่านี้คือคานที่จะเปลี่ยนแปลงผลลัพธ์จริงๆ โดยคร่าวๆ ตามลำดับค่าใช้จ่ายในการใช้งาน
การโก่งงอทิ้งหลักฐานไว้นานก่อนที่จะกลายเป็นเรื่องร้องเรียน ขั้นตอนการตรวจสอบขาเข้าขั้นพื้นฐานจะตรวจจับได้เกือบทั้งหมด
การโก่งงอไม่ค่อยเป็นปัญหาเพียงส่วนเดียว มันเป็นปัญหาของระบบ และอุตสาหกรรมที่มีความทนทานต่อการเคลื่อนไหวด้านข้างในการประกอบน้อยที่สุดจะรู้สึกเป็นอันดับแรก
ในการใช้งานระบบกันสะเทือนและเบาะนั่งของรถยนต์ สปริงที่โค้งงอภายในเบาะนั่งจะเปลี่ยนอัตราของล้อ สวมฉนวนที่นั่ง และสร้างเสียงรบกวนซึ่งลูกค้ารายงานทันที ใน การผลิตสปริงรถยนต์ ความสม่ำเสมอของเส้นผ่านศูนย์กลางของคอยล์ และความเหลี่ยมของส่วนปลายถือเป็นข้อกำหนดในการใช้งานด้วยเหตุผลนี้ สปริงวาล์วรถไฟทำงานในรูที่แน่น โดยที่การสัมผัสด้านข้างจะเกิดการสึกหรอที่ตัวยึดและส่วนหัว ส่วนประกอบการบินและอวกาศและการแพทย์มักใช้สปริงเรียวยาวในรูที่จำกัด ดังนั้นนักออกแบบจึงสร้างแนวทางจากภาพร่างแรก แทนที่จะรอให้การทดสอบล้มเหลว สปริงโทรคมนาคมและขั้วต่อนั้นสั้นพอที่จะทำให้การโก่งงอแทบไม่เป็นปัญหา แต่การควบคุมระยะพิทช์และคุณภาพปลายเดียวกันที่ป้องกันการโก่งงอยังช่วยปกป้องความสม่ำเสมอของแรงสัมผัสอีกด้วย
จุดการค้านั้นง่าย ความล้มเหลวในการโก่งงอมักพบในการประกอบหรือหลังการส่งมอบ ซึ่งหมายถึงการทำงานซ้ำ การคัดแยก และการตรวจสอบการออกแบบ ทั้งสามมีค่าใช้จ่ายมากกว่าการใช้ลวดขดซึ่งจะทำให้สภาพของเครื่องหายไป
ค่าคัดกรองที่ใช้กันอย่างแพร่หลายคืออัตราส่วน Lf มากกว่า D ประมาณ 2.6 ด้านล่างนั้น การโก่งงอจะไม่ถือว่าเป็นข้อกังวลในทางปฏิบัติ เมื่อมีค่าประมาณ 4 ขึ้นไป ควรกำหนดทิศทางของสปริงหรือออกแบบใหม่ ระหว่างตัวเลขทั้งสองนี้ คำตอบขึ้นอยู่กับความยาวอิสระที่คุณใช้และเงื่อนไขสุดท้าย
ไม่ โดยทั่วไปเกณฑ์การโก่งงอจะอยู่ที่ 60 ถึง 80 เปอร์เซ็นต์ของการโก่งตัววิกฤตที่คำนวณไว้ และสปริงสามารถอยู่ในสภาพโค้งงอตลอดช่วงครึ่งหลังของระยะการเคลื่อนตัว นั่นคือสาเหตุที่สปริงสามารถผ่านการทดสอบการรับน้ำหนักแบบจุดเดียวที่ระดับความสูงใช้งานแต่ยังคงใช้งานไม่ได้
ปลายกราวด์จะลดความเยื้องศูนย์และย้ายแฟคเตอร์ความยาวประสิทธิผลไปที่ 0.5 ซึ่งสามารถเพิ่มเกณฑ์ได้อย่างมาก พวกเขาไม่ได้แทนที่ไกด์บนสปริงที่เรียวอย่างแท้จริง การเจียรแก้ไขการแนะนำโหลด ไม่สามารถเปลี่ยนความจริงที่ว่าสปริงนั้นยาวเกินไปเมื่อเทียบกับเส้นผ่านศูนย์กลางของมัน
แทบจะไม่เคยเลย การโก่งงอขึ้นอยู่กับรูปทรงและโมดูลัสยืดหยุ่น และโมดูลัสของเหล็กสปริงทั่วไปทุกตัวจะอยู่ในช่วงไม่กี่เปอร์เซ็นต์ของ 200 ถึง 210 GPa เกรดที่สูงกว่าจะทำให้เกิดความเครียดที่ลวดสามารถอยู่รอดได้ ซึ่งเป็นคำถามที่เหนื่อยล้าและกำหนดไว้ ไม่ใช่คำถามด้านความมั่นคง
มันเกิดขึ้นและวัดผลได้ สปริงแผลเย็นที่ไม่ได้รับการคลายความเครียดอย่างเหมาะสมจะคลายตัวไม่สม่ำเสมอภายใต้ภาระ และการคลายตัวมีแนวโน้มที่จะอยู่ที่ด้านข้างของคอยล์ซึ่งมีความเครียดตกค้างสูงสุด ผลลัพธ์ที่ได้คือคันธนูที่เติบโตในช่วงสองสามร้อยรอบแรก
เป็นมาตรการเดียวที่น่าเชื่อถือที่สุด แต่ก็นำมาซึ่งปัญหาในตัวมันเอง เช่น การเสียดสี เศษสึกหรอ และระยะห่างที่ต้องแน่นพอที่จะทำงาน แต่หลวมพอที่จะหลีกเลี่ยงการยึด ในกรณีที่ไม่สามารถนำทางได้ สปริงแบบซ้อนหรือการออกแบบที่สั้นกว่าและแข็งกว่าพร้อมระยะเคลื่อนที่ที่ลดลงมักจะให้ผลลัพธ์โดยรวมที่ดีกว่า
การโก่งงอเป็นความไม่มั่นคงด้านข้างคงที่ซึ่งขับเคลื่อนโดยน้ำหนักบรรทุกและความเรียว การพลุ่งพล่านเป็นปรากฏการณ์แบบไดนามิกที่ขับเคลื่อนด้วยความถี่ในการกระตุ้น และสปริงสควอชที่สั้นสามารถพุ่งออกมาอย่างรุนแรงโดยไม่เคยเข้าใกล้การโก่งงอเลย การแก้ไขไม่เกี่ยวข้องกัน ซึ่งเป็นเหตุผลว่าทำไมการวินิจฉัยจึงต้องมาก่อนการดำเนินการแก้ไข
การโก่งงอของสปริงเป็นสิ่งที่คาดเดาได้ และนั่นคือข่าวดี หาอัตราส่วนความเรียว ตัดสินใจเกี่ยวกับสภาวะสุดท้ายที่มีประสิทธิผล พล็อตจุดปฏิบัติการเทียบกับเส้นโค้งโก่งงอของอุตสาหกรรม จากนั้นไปตรวจสอบว่ากระบวนการสามารถเก็บรูปทรงตามการคำนวณที่สันนิษฐานไว้ได้จริงหรือไม่ ในกรณีส่วนใหญ่ การแก้ไขคือใช้สปริงที่สั้นกว่า ปลายกราวด์ ตัวนำที่มีขนาดเหมาะสม หรือกระบวนการขดและการบำบัดความร้อนที่เก็บความตรงทีละชุด
รันตัวเลขก่อน ตรวจสอบเบาะนั่ง ลำดับที่สอง จากนั้นจึงเปลี่ยนสปริง คำสั่งซื้อนั้นช่วยประหยัดเวลาและลวดมากที่สุด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด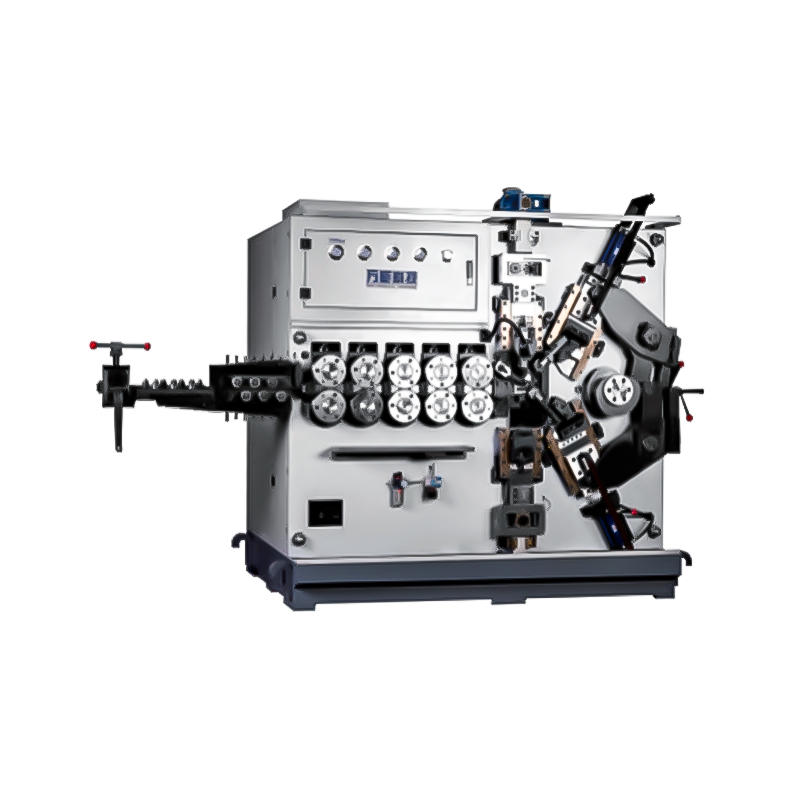
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ