ภาษา

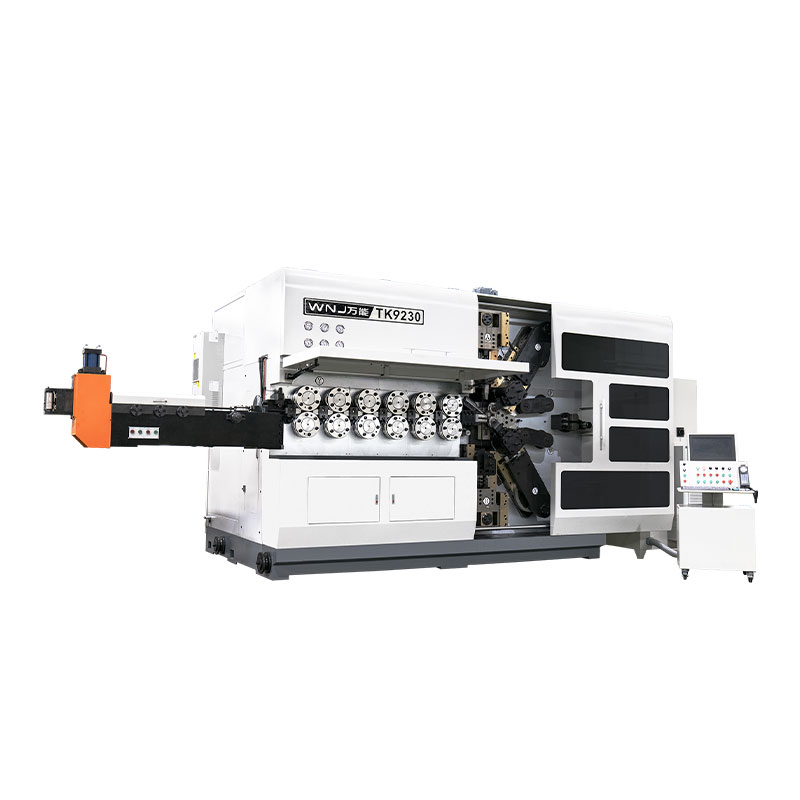
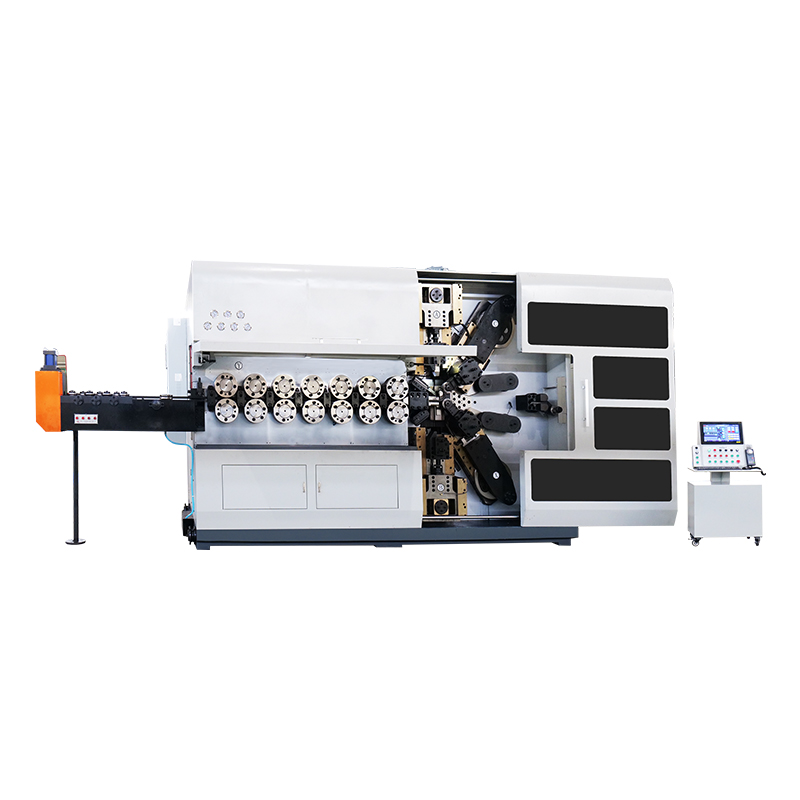
เครื่องขดสปริง CNC เป็นการลงทุนที่สำคัญที่สุดสำหรับผู้ผลิตสปริงที่ต้องการรักษาความสามารถในการแข่งขัน แตกต่างจากเครื่องขดม้วนเชิงกลที่ต้องอาศัยลูกเบี้ยวและลิมิตสวิตช์ เครื่องขดสปริง CNC จะควบคุมการป้อนลวด ตำแหน่งจุดขดม้วน การเคลื่อนที่ของระยะพิทช์ และการตัดผ่านแกนเซอร์โวที่ซิงโครไนซ์ ผลลัพธ์ที่ได้คือรูปทรงของคอยล์ที่ทำซ้ำได้ การเปลี่ยนแปลงการตั้งค่าที่รวดเร็วขึ้น และอัตราของเสียที่ต่ำกว่ามาก หากแผนการผลิตของคุณมีสปริงอัด สปริงต่อ หรือสปริงบิดที่มีพิกัดความเผื่อมากกว่า 0.05 มม. เครื่องคอยล์ CNC สมัยใหม่ก็ไม่ใช่อุปกรณ์เสริม มันเป็นพื้นฐาน คู่มือนี้จะอธิบายวิธีการทำงานของเครื่องจักรเหล่านี้ จริงๆ แล้วตัวเลขแกนหมายถึงอะไร ข้อมูลจำเพาะใดที่คุณควรเปรียบเทียบ และวิธีการจับคู่เครื่องจักรกับสภาพการผลิตจริงของคุณ
หลักการทำงานแบ่งออกเป็นห้าขั้นตอน: การยืดลวด การป้อนลวด การม้วน การควบคุมระยะพิทช์ และการตัด ลวดจะถูกดึงออกจากแกนม้วนหรือชั้นวางป้อนลวดแบบมีกำลังไฟ แล้วผ่านชุดลูกกลิ้งยืดผมที่จะเอาเฝือกและความโค้งออก จากนั้นจึงเข้าไปในลูกกลิ้งป้อน ลูกกลิ้งป้อนลวดดันลวดเข้ากับจุดขดหรือรอบๆ แกนหมุน เมื่อลวดเคลื่อนตัวไป เส้นผ่านศูนย์กลางภายนอกของสปริงจะถูกกำหนดโดยตำแหน่งของจุดขดม้วน เครื่องมือพิตช์ที่ขับเคลื่อนด้วยเซอร์โวจะเคลื่อนที่ตั้งฉากกับเส้นทางของสายไฟและสร้างช่องว่างระหว่างคอยล์ที่อยู่ติดกัน เมื่อถึงจำนวนขดลวดที่ตั้งโปรแกรมไว้ ใบมีดตัดจะแยกสปริงออกจากสายไฟที่เข้ามา และระบบควบคุมจะเริ่มรอบถัดไปทันที
สิ่งที่ทำให้เวอร์ชัน CNC แตกต่างจากเครื่องจักรเชิงกลโดยพื้นฐานก็คือ พารามิเตอร์การขึ้นรูปทุกตัวเป็นค่าตัวเลขที่ตั้งโปรแกรมได้ บนคอยล์แบบกลไก คุณสามารถเปลี่ยนเส้นผ่านศูนย์กลางภายนอกได้โดยการคลายน็อตล็อกด้วยตนเองและขยับลูกเบี้ยว บนเครื่อง CNC คุณป้อนเส้นผ่านศูนย์กลางภายนอกในหน้าจอควบคุม และแกนเซอร์โวจะวางตำแหน่งตัวเองโดยอัตโนมัติ ตามข้อมูลการผลิตที่เผยแพร่ในอุตสาหกรรมเครื่องจักรสปริง การเปลี่ยนแปลงนี้จะช่วยลดเวลาการตั้งค่าสำหรับสปริงอัดทั่วไปจากประมาณ 40 ถึง 60 นาทีบนเครื่องจักรเชิงกล เหลือประมาณ 5 ถึง 10 นาทีในรุ่น CNC ที่ตั้งโปรแกรมไว้อย่างดี ตารางด้านล่างเปรียบเทียบเครื่องจักรทั้งสองประเภทโดยพิจารณาจากปัจจัยที่สำคัญที่สุดในโรงงาน
| รายการเปรียบเทียบ | เครื่องขดแบบกลไก | เครื่องขดสปริง CNC |
|---|---|---|
| เวลาตั้งค่าตามประเภทสปริง | 30 ถึง 60 นาที | 5 ถึง 10 นาที |
| การทำซ้ำมิติ | ขึ้นอยู่กับทักษะของผู้ปฏิบัติงาน | สม่ำเสมอภายใน 0.01 ถึง 0.03 มม |
| การเปลี่ยนแปลงเครื่องมือ | กล้องหลายตัวและการหยุดทางกายภาพ | การเปลี่ยนโปรแกรมพร้อมตำแหน่งเครื่องมือไม่กี่ตำแหน่ง |
| ความสามารถในการผลิตรูปทรงที่ซับซ้อน | มีจำกัดมาก | การขึ้นรูปหลายแกนของตะขอ ผมเปีย และส่วนโค้ง |
| การบันทึกข้อมูลและการติดตามคุณภาพ | ไม่สามารถใช้ได้ | สร้างขึ้นในระบบควบคุม |
จำนวนแกนบนเครื่องขดสปริง CNC จะกำหนดจำนวนการเคลื่อนไหวอิสระที่สามารถดำเนินการได้พร้อมกัน ก เครื่อง 3 แกน โดยทั่วไปจะควบคุมการป้อนลวด จุดขดหรือลูกเบี้ยวหลัก และระยะพิทช์ การกำหนดค่านี้ครอบคลุมสปริงอัดและสปริงขยายมาตรฐานส่วนใหญ่ ก เครื่อง 5 แกน เพิ่มแกนเครื่องมือที่ช่วยให้การขึ้นรูปซับซ้อนมากขึ้น เช่น การดัดปลายผมเปีย การสร้างส่วนระยะพิทช์ที่แปรผัน และการขึ้นรูปขาสปริงบิดที่มีพิกัดความเผื่อต่ำ ก เครื่อง 6 แกนหรือ 7 แกน เช่น คลาส TK-760 ให้อิสระในการขึ้นรูปมากยิ่งขึ้น และสามารถรองรับเส้นผ่านศูนย์กลางของเส้นลวดที่ปลายเครื่องชั่งที่หนักกว่าได้
เครื่องจักรที่มีแกนสูงก็มีความสำคัญเช่นกันเมื่อคุณสร้างตระกูลสปริงที่แตกต่างกันบนเครื่องเดียวกัน ตัวอย่างเช่น ผู้ผลิตที่ผลิตทั้งสปริงกันสะเทือนของรถยนต์และสปริงต่อขยายขนาดเล็กที่มีความแม่นยำ จำเป็นต้องมีแกนเพิ่มเติมเพื่อรองรับการตั้งค่าเครื่องมือต่างๆ โดยไม่ต้องสร้างพื้นที่ขึ้นรูปขึ้นมาใหม่ กฎการปฏิบัตินั้นง่ายมาก: อย่าซื้อแกนมากเกินกว่าที่ส่วนผสมผลิตภัณฑ์ของคุณต้องการ เนื่องจากแต่ละแกนเพิ่มเติมจะเพิ่มต้นทุนและความซับซ้อนในการเขียนโปรแกรม อย่างไรก็ตาม หากคุณมีโรงงานที่รับออเดอร์ที่หลากหลาย เครื่องจักร 5 แกนหรือสูงกว่าจะหลีกเลี่ยงปัญหาคอขวดจากการเปลี่ยนเครื่องมือบ่อยครั้ง
 TK-320B เครื่องคอยล์สปริง CNC 3 แกนสำหรับลวดขนาด 3.0 มม เครื่องจักร 3 แกนนี้ครอบคลุมช่วงสายไฟ 0.5–3.0 มม. ยอดนิยม พร้อมการควบคุมระยะพิทช์อิสระ อินเทอร์เฟซสองภาษา และการสร้างตัวอย่างด้วยตนเอง เหมาะสำหรับการผลิตที่มีกำลังการผลิตปานกลางโดยไม่ต้องใช้แกนพิเศษมากเกินไป ดูผลิตภัณฑ์ →
ผู้ซื้อมักเน้นที่ราคาและแบรนด์ แต่เกณฑ์การคัดเลือกที่แท้จริงนั้นเป็นเรื่องทางเทคนิค ข้อมูลจำเพาะห้าประการที่กำหนดว่าเครื่องจักรเหมาะกับการผลิตของคุณหรือไม่ ได้แก่ ช่วงเส้นผ่านศูนย์กลางของเส้นลวด เส้นผ่านศูนย์กลางภายนอกของสปริงสูงสุด ความเร็วป้อน จำนวนแกน และความสามารถของระบบควบคุม ช่วงเส้นผ่านศูนย์กลางของลวดเป็นตัวกรองตัวแรก: เครื่องจักรที่กำหนดขนาดลวด 0.5 ถึง 3.0 มม. ไม่สามารถผลิตลวดสปริงขนาด 6 มม. ในเชิงเศรษฐกิจได้ หมายเลขรุ่นในกลุ่มผลิตภัณฑ์ของผู้ผลิตส่วนใหญ่ช่วยระบุความจุได้อย่างรวดเร็ว ตัวอย่างเช่น รุ่น TK-320 สร้างขึ้นโดยมีระดับสาย 3.0 มม. ในขณะที่รุ่น TK-760 กำหนดเป้าหมายสายที่หนักกว่าในช่วง 6.0 ถึง 7.0 มม.
| ข้อมูลจำเพาะ | ช่วงทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| เส้นผ่านศูนย์กลางลวด | 0.3 มม. ถึง 6.0 มม. หรือมากกว่า | กำหนดขนาดสปริงที่คุณสามารถผลิตได้เลย |
| เส้นผ่านศูนย์กลางภายนอกของสปริงสูงสุด | 10 มม. ถึง 80 มม. ขึ้นอยู่กับรุ่น | จำกัดพื้นที่การขึ้นรูปทางกายภาพภายในเครื่อง |
| ความเร็วในการป้อน | 30 ถึง 120 ม./นาที | ส่งผลโดยตรงต่อรอบเวลาและเอาท์พุตต่อกะ |
| จำนวนแกน | 3 ถึง 12 แกน | กำหนดความอิสระและความยืดหยุ่นในการขึ้นรูปทางเรขาคณิต |
| ประเภทระบบควบคุม | พีซีอุตสาหกรรมพร้อมไดรเวอร์เซอร์โว | ส่งผลต่อความง่ายในการเขียนโปรแกรม หน่วยความจำ และความสามารถในการวินิจฉัย |
อย่ามองข้ามระบบควบคุม เครื่องจักรที่มีความแม่นยำเชิงกลสูงแต่อินเทอร์เฟซการควบคุมที่ออกแบบมาไม่ดีจะทำให้คุณเสียเวลาในการเขียนโปรแกรมหลายชั่วโมง มองหาระบบควบคุมที่รองรับอินพุตพารามิเตอร์สปริงกราฟิก การตรวจสอบแบบเรียลไทม์ของแต่ละแกนเซอร์โว การจัดเก็บสูตรโปรแกรมมากมาย และการถ่ายโอนข้อมูลผ่าน USB หรือเครือข่ายมาตรฐาน คุณสมบัติเหล่านี้ช่วยลดเวลาในการเปลี่ยนได้โดยตรง และทำให้ผู้ปฏิบัติงานหนึ่งคนควบคุมเครื่องจักรสี่ถึงหกเครื่องได้สมจริง
 เครื่องคอยล์สปริง CNC 3 แกน TK-335 พร้อมระบบควบคุมที่ง่ายดาย นำเสนอการกำหนดค่า 3 แกนแบบเดียวกับ TK-320B แต่ออกแบบมาเพื่อการตั้งโปรแกรมที่มีประสิทธิภาพ รุ่นนี้รองรับการเปลี่ยนแปลงอย่างรวดเร็วผ่านอินพุตพารามิเตอร์กราฟิกและการควบคุมดูแลเครื่องจักรหลายเครื่อง เหมาะสำหรับร้านค้าที่ต้องการการทำงานที่เรียบง่าย ดูผลิตภัณฑ์ →
เครื่องขดสปริง CNC ไม่ทำงานเพียงลำพัง ระบบป้อนลวดเป็นหัวใจสำคัญของความสม่ำเสมอ หากการป้อนลวดเลื่อนหรือสั่น ระยะพิทช์ของสปริงและเส้นผ่านศูนย์กลางภายนอกจะผันผวนแม้ในเครื่องจักรที่ได้รับการปรับแต่งอย่างสมบูรณ์แบบ ผู้ผลิตที่จริงจังจะจัดหาลูกกลิ้งฟีดเสริมแรง เครื่องหนีบลวด และชั้นวางป้อนลวดแบบขับเคลื่อนซึ่งจะป้อนลวดเข้าไปในเครื่องจักรภายใต้แรงตึงต่ำ ชั้นวางป้อนลวด เช่น รุ่น SLB-2800 ช่วยเพิ่มความเสถียรโดยเฉพาะเมื่อใช้ขดลวดหนา เนื่องจากจะป้องกันไม่ให้สายไฟพันกัน และลดภาระบนลูกกลิ้งป้อนหลัก
คุณภาพการตัดเป็นสาเหตุของข้อบกพร่องที่พบบ่อยเป็นอันดับสอง อุปกรณ์เซอร์โวเฉือนช่วยให้การตัดสะอาดขึ้นและคุณภาพปลายสปริงดีกว่าลูกเบี้ยวตัดเชิงกล เนื่องจากความเร็วและจังหวะการตัดสามารถตั้งโปรแกรมได้ สำหรับสปริงที่ต้องการปลายปิดและกราวด์ เอาต์พุตคอยล์เลอร์จะต้องป้อนเข้าเครื่องเจียรสปริงอย่างราบรื่น สำหรับสปริงต่อแบบมีตะขอ คุณต้องมีเครื่องมือขึ้นรูปและความสามารถในการดัดลวดที่มาพร้อมกับโครงสร้างแบบ 5 แกนหรือสูงกว่า วางแผนสายการผลิตทั้งหมดก่อน จากนั้นเลือกเครื่องคอยล์ที่ตรงกัน
โดยปกติแล้วจะกล่าวถึงความแม่นยำในสองวิธี: ความละเอียดของตำแหน่งและความสามารถในการทำซ้ำ ความละเอียดของตำแหน่งหมายถึงการเคลื่อนที่ที่ตั้งโปรแกรมได้ขั้นต่ำของแต่ละแกนเซอร์โว ซึ่งมักจะอยู่ที่ 0.01 มม. หรือดีกว่าในเครื่องจักรจีนและยุโรปสมัยใหม่ ความสามารถในการทำซ้ำหมายถึงความสม่ำเสมอที่เครื่องจะกลับสู่ตำแหน่งเดิมตลอดหลายรอบ สำหรับการผลิตสปริง ความสามารถในการทำซ้ำเป็นตัวเลขที่สำคัญกว่า เนื่องจากข้อกำหนดเฉพาะของสปริง เช่น ความยาวอิสระและเส้นผ่านศูนย์กลางภายนอกจะผลิตโดยตรงจากตำแหน่งแกน เครื่องขดสปริง CNC ที่ได้รับการดูแลอย่างดีสามารถจับยึดความยาวอิสระของสปริงได้ภายใน 0.1 มม. และเส้นผ่านศูนย์กลางภายนอกภายใน 0.03 มม. บนขั้นตอนการผลิตที่มั่นคง
ความหมายโดยนัยในทางปฏิบัติคือ คุณควรกำหนดข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ก่อนที่จะขอใบเสนอราคา หากสปริงของคุณใช้สำหรับเบาะรถยนต์หรืออุปกรณ์ทางการแพทย์ ระดับความคลาดเคลื่อนจะเข้มงวดยิ่งขึ้น และเครื่องจำเป็นต้องมีโครงที่แข็งมากขึ้น รางนำที่ดีกว่า และเซอร์โวมอเตอร์เกรดที่สูงกว่า หากสปริงของคุณมีไว้สำหรับฮาร์ดแวร์ทั่วไป เครื่องจักร 3 แกนมาตรฐานก็น่าจะเพียงพอแล้ว การขอให้ซัพพลายเออร์หลายรายยืนยันว่าเครื่องของตนสามารถรองรับสปริงทดสอบตามที่กำหนดได้เป็นวิธีที่ดีที่สุดในการขจัดความเสี่ยง และผู้ผลิตที่เชื่อถือได้ทุกรายจะยอมรับคำสั่งทดสอบตัวอย่าง
กรณีทางธุรกิจในการเปลี่ยนคอยล์แบบกลไกเก่าด้วยเครื่องคอยล์สปริง CNC มักจะขึ้นอยู่กับตัวเลขสามตัว ได้แก่ รอบเวลา อัตราเศษ และค่าแรง เครื่อง CNC สามารถทำงานด้วยความเร็วป้อนที่สูงขึ้นได้ เนื่องจากการควบคุมแบบเซอร์โวช่วยให้การเคลื่อนของลวดมีความเสถียร โดยเฉพาะอย่างยิ่งเมื่อสร้างสปริงอัดขนาดเล็ก รอบเวลาโดยทั่วไปลดลง 15 ถึง 30 เปอร์เซ็นต์ เมื่อเทียบกับเครื่องจักรที่ใช้การออกแบบสปริงเดียวกัน และเศษวัสดุจากการเบี่ยงเบนของขนาดก็หมดไปในทางปฏิบัติ
การประหยัดแรงงานมาจากการทำงานหลายเครื่องและการเปลี่ยนแปลงที่รวดเร็ว ผู้จัดการฝ่ายผลิตที่ใช้เครื่องจักรกลสี่เครื่องต้องการผู้ปฏิบัติงานหนึ่งคนต่อเครื่องตลอดกะส่วนใหญ่ ผู้ปฏิบัติงานรายเดียวกันสามารถจัดการเครื่องจักร CNC ได้ห้าหรือหกเครื่อง เนื่องจากการเปลี่ยนแปลงการตั้งโปรแกรมจะทำที่แผงควบคุม และการตรวจสอบจะไม่ค่อยต่อเนื่องกัน เพิ่มต้นทุนเครื่องมือที่ลดลง เนื่องจากเครื่องจักร CNC ต้องการลูกเบี้ยวน้อยลง และระยะเวลาคืนทุนโดยทั่วไปจะอยู่ระหว่าง 18 ถึง 30 เดือนสำหรับโรงงานสปริงขนาดเล็กถึงขนาดกลาง การเปรียบเทียบประสิทธิภาพของเครื่องจักรในพื้นที่โรงงานอย่างละเอียดปรากฏในการประเมินการปฏิบัติงานของ CNC เทียบกับวิธีการผลิตสปริงแบบดั้งเดิมของเรา หน้าข่าวบริษัท ซึ่งบันทึกตัวอย่างการผลิตจริง
เครื่องขดสปริง CNC มีความน่าเชื่อถือ แต่ความแม่นยำขึ้นอยู่กับสาขาการบำรุงรักษาบางประการ จุดตรวจสอบที่สำคัญ ได้แก่ ลูกกลิ้งป้อนกระดาษ รางนำ ระบบหล่อลื่น เซอร์โวมอเตอร์ และตู้ไฟฟ้า ลูกกลิ้งฟีดสึกหรอเมื่อเวลาผ่านไป และควรได้รับการตรวจสอบทุกเดือนเพื่อหาจุดแบนและการสึกหรอของร่อง รางนำทางจำเป็นต้องมีการหล่อลื่นที่สะอาดเพื่อรักษาความแม่นยำของตำแหน่งแกน ระบบควบคุมควรได้รับการสำรองข้อมูลเป็นประจำเพื่อไม่ให้สูตรโปรแกรมและพารามิเตอร์การสอบเทียบสูญหาย
การข้ามขั้นตอนเหล่านี้ไม่ได้ทำให้เครื่องจักรเสียหายทันที แต่จะค่อยๆ กัดกร่อนความเสถียรของมิติ ปัญหาการซ่อมแซมภาคสนามที่พบบ่อยที่สุดในคอยล์ CNC เช่น ระยะพิทช์ที่ไม่สอดคล้องกันหรือเส้นผ่านศูนย์กลางภายนอกที่ผันผวน มักเกิดจากลูกกลิ้งป้อนที่สึกหรอหรือรางนำที่หลวม มากกว่าจะเกิดจากระบบควบคุมอิเล็กทรอนิกส์ การบำรุงรักษาที่ดีจึงเป็นการลงทุนโดยตรงในด้านคุณภาพผลผลิต
เครื่องขดสปริง CNC ป้อนผลิตภัณฑ์ทางวิศวกรรมเกือบทั้งหมดที่ใช้สปริง กลุ่มการใช้งานที่ใหญ่ที่สุดสามกลุ่มโดยปริมาตร ได้แก่ ส่วนประกอบยานยนต์และการเคลื่อนที่ วิศวกรรมไฟฟ้า และอุปกรณ์ทางการแพทย์ ในภาคยานยนต์ สปริงกันสะเทือน สปริงวาล์ว สปริงคืนเบรก และสปริงเบาะนั่งได้รับการผลิตในปริมาณมาก ซึ่งทำให้ความเร็วในการเปลี่ยนและความสามารถหลายแกนของคอยล์ CNC CNC มีคุณค่าอย่างยิ่ง ส่วนการใช้งานเคลื่อนที่และยานยนต์ยังต้องการการตรวจสอบย้อนกลับที่เข้มงวด และเครื่อง CNC สามารถบันทึกพารามิเตอร์การผลิตต่อชุด ซึ่งรองรับเอกสารด้านคุณภาพ การใช้งานด้านวิศวกรรมไฟฟ้าต้องใช้สปริงที่มีความแม่นยำขนาดเล็กสำหรับสวิตช์ ขั้วต่อ และรีเลย์ โดยที่เส้นผ่านศูนย์กลางของสายไฟมักจะต่ำกว่า 1.0 มม. และจำเป็นต้องมีการตัดที่สะอาด
สปริงของอุปกรณ์การแพทย์มีความแม่นยำมากยิ่งขึ้น โดยมักต้องการปลายที่ปราศจากเสี้ยนและคุณสมบัติทางกลที่แน่นอน ในการใช้งานเหล่านี้ เครื่องจักร 5 แกนหรือ 6/7 แกนช่วยให้เครื่องมือเคลื่อนที่ได้ ซึ่งจำเป็นในการสร้างขอเกี่ยวปลายที่ซับซ้อนโดยไม่ต้องดำเนินการขั้นที่สอง ภาคการบินและอวกาศและโทรคมนาคมมีข้อกำหนดที่คล้ายกันแต่มีขนาดแบทช์ที่เล็กกว่าและวัสดุลวดที่แปลกใหม่กว่า หากต้องการดูรายละเอียดว่าเครื่องจักรสปริงให้บริการสายการผลิตยานยนต์อย่างไร โปรดดูภาพรวมการใช้งานของเราสำหรับ ความคล่องตัวและอุตสาหกรรมยานยนต์ . เครื่องจักรที่มีความจุลวดมากกว่า เช่น เครื่องคอยล์แกน 6/7 แกน TK-760 ครอบคลุมเส้นผ่านศูนย์กลางที่กว้างกว่าตามแบบฉบับของซัพพลายเออร์อุปกรณ์อุตสาหกรรม
 TK-760 เครื่องคอยล์สปริง CNC 6/7 แกนสำหรับลวดหนัก ด้วยแกน 6 หรือ 7 แกนที่ครอบคลุมลวดขนาด 6.0–7.0 มม. เครื่องจักรนี้จัดการกับตะขอปลายที่ซับซ้อนและประเภทการตัดที่หลากหลาย ทำให้จำเป็นสำหรับสปริงทางการแพทย์ การบินและอวกาศ และอุตสาหกรรมที่ต้องการความแม่นยำและความสามารถรอบด้าน ดูผลิตภัณฑ์ →
แม้ว่าจะมีเครื่องคอยล์สปริง CNC ที่ดี แต่ปัญหาด้านคุณภาพก็อาจเกิดขึ้นเมื่อสภาพของเครื่องจักร เครื่องมือ หรือสายไฟเปลี่ยนแปลงไป การแก้ปัญหาจำเป็นต้องมีลำดับการตรวจสอบอย่างเป็นระบบ อันดับแรก ตรวจสอบคุณภาพสายไฟ จากนั้นตรวจสอบการตั้งค่ากลไก และสุดท้าย ตรวจสอบพารามิเตอร์ของโปรแกรม ตารางด้านล่างแสดงรายการปัญหาที่รายงานบ่อยที่สุดและวิธีการแก้ไขมาตรฐานที่วิศวกรบริการใช้
| ข้อบกพร่อง | สาเหตุที่เป็นไปได้มากที่สุด | การดำเนินการแก้ไข |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอกใหญ่เกินไปหรือเล็กเกินไป | จุดคอยล์สึกหรือวางไม่ตรง | ติดตั้งจุดขดสปริงอีกครั้งและยืนยันเส้นผ่านศูนย์กลางบนสปริงทดสอบ |
| สนามจะแตกต่างกันไปตามฤดูใบไม้ผลิ | การสึกหรอของลูกกลิ้งป้อนหรือเครื่องมือพิทช์ | เปลี่ยนลูกกลิ้งป้อน ตรวจสอบพื้นผิวสัมผัสของเครื่องมือพิทช์ |
| ลวดขาดบ่อย | การตั้งค่าเครื่องหนีบผมไม่ถูกต้องหรือความแข็งของวัสดุ | ลดแรงกดบนเครื่องหนีบผม ยืนยันความต้านทานแรงดึงของลวด |
| ปลายตัดงอหรือฉีกขาด | ใบมีดตัดทื่อหรือจังหวะเฉือนผิด | ลับคมหรือเปลี่ยนใบมีด ปรับระยะเวลาของแกนเฉือน |
| ชิ้นแรกหลังการตั้งค่าไม่อยู่ในเกณฑ์ที่ยอมรับได้ | โปรแกรมไม่ได้รับการปรับให้เหมาะสมสำหรับการสปริงแบ็คของลวด | ปรับค่าชดเชยในระบบควบคุม |
ความแตกต่างหลักคือวิธีการสร้างและควบคุมการเคลื่อนไหว เครื่องจักรกลใช้ลูกเบี้ยว เกียร์ และลิมิตสวิตช์ ดังนั้นการเปลี่ยนการออกแบบสปริงจึงหมายถึงการเปลี่ยนลูกเบี้ยวและหยุด เครื่อง CNC ใช้เซอร์โวมอเตอร์สำหรับแต่ละแกน และทุกการเคลื่อนไหวจะถูกกำหนดโดยค่าโปรแกรมตัวเลข ช่วยให้เปลี่ยนได้ง่ายขึ้น มีความสามารถในการทำซ้ำสูงขึ้น และสามารถสร้างรูปแบบสปริงที่ซับซ้อนซึ่งเครื่องจักรไม่สามารถทำได้
สำหรับสปริงอัดแบบตรงที่มีปลายปิดแบนและไม่มีผมเปียแบบพิเศษ เครื่องจักร 3 แกนคือตัวเลือกที่ประหยัด เลือก 5 แกน หากคุณต้องการสร้างสปริงที่มีตะขอปลายที่แม่นยำ ระยะห่างคอยล์แบบแปรผัน หรือลำดับการตัดและขึ้นรูปที่ซับซ้อนมากขึ้น เลือก 6 ถึง 7 แกนเมื่อส่วนผสมผลิตภัณฑ์กว้าง และคุณต้องการความยืดหยุ่นในการวางตำแหน่งเครื่องมือสูงสุดบนลวดที่หนักกว่า
เครื่องสามารถประมวลผลลวดใดๆ ก็ตามที่สามารถขดและตัดได้ด้วยเครื่องมือที่มีอยู่ วัสดุทั่วไป ได้แก่ เหล็กสปริงชุบน้ำมัน ลวดเหล็กกล้าคาร์บอนดึงแข็ง ลวดสแตนเลส ฟอสเฟอร์บรอนซ์ ทองแดงเบริลเลียม และลวดดนตรี ขีดจำกัดหลักคือช่วงเส้นผ่านศูนย์กลางของเส้นลวดของเครื่องและความแข็งของวัสดุ ลวดโลหะผสมที่มีความแข็งแรงสูงบางชนิดจำเป็นต้องใช้ลูกกลิ้งป้อนและเครื่องมือคาร์ไบด์เพื่อให้มีอายุการใช้งานที่เหมาะสม
สำหรับการออกแบบที่ใช้เส้นผ่านศูนย์กลางลวดเท่ากันและตำแหน่งเครื่องมือที่คล้ายกัน การเปลี่ยนแปลงเป็นเพียงเรื่องของการโหลดโปรแกรมที่บันทึกไว้และการวางตำแหน่งเครื่องมือสองหรือสามชิ้น ใช้เวลาประมาณ 5 ถึง 15 นาที หากเส้นผ่านศูนย์กลางของเส้นลวดเปลี่ยนแปลงหรือจำเป็นต้องใช้เครื่องมืออื่น ให้รอประมาณ 20 ถึง 40 นาที ขึ้นอยู่กับการเข้าถึงของเครื่องจักร ซึ่งยังคงเร็วกว่าเครื่องจักรกลที่ต้องติดตั้งและปรับแนวลูกเบี้ยวใหม่อย่างเห็นได้ชัด
ใช่ ด้วยชุดเครื่องมือที่ถูกต้องและแกนที่เพียงพอ สปริงอัดจำเป็นต้องมีจุดขด หมุดตรงกลางหรือหัวจับ และเครื่องมือพิทช์ สปริงต่อต้องมีเครื่องมือเพิ่มเติมเพื่อสร้างขอเกี่ยวปลาย ด้วยเหตุนี้จึงแนะนำให้ใช้เครื่องจักร 5 แกนโดยทั่วไป สปริงทอร์ชั่นขาตรงต้องใช้เครื่องมือดัดขา เครื่องจักร 5 แกนหรือ 6/7 แกนเครื่องเดียวสามารถครอบคลุมสปริงทั้งสามตระกูลได้ หากช่วงเส้นผ่านศูนย์กลางของเส้นลวดตรงกับชิ้นส่วนของคุณ
รักษาลูกกลิ้งป้อนกระดาษให้สะอาดและกดอย่างเหมาะสม ยืนยันว่าได้ตั้งค่าเครื่องหนีบลวดไว้สำหรับเส้นผ่านศูนย์กลางลวดจริง และใช้ชั้นวางป้อนลวดที่ได้รับความตึงอย่างเหมาะสมเพื่อป้องกันไม่ให้ดึงลวดไม่สม่ำเสมอ ตรวจสอบร่องลูกกลิ้งฟีดเป็นระยะๆ ร่องที่สึกหรอจะเปลี่ยนเส้นผ่านศูนย์กลางป้อนที่มีประสิทธิภาพและทำให้เกิดข้อผิดพลาดด้านความยาว การตรวจสอบชิ้นส่วนแรกของแต่ละกะเทียบกับความยาวที่ตั้งโปรแกรมไว้ ดริฟท์ที่จับก่อนที่จะกลายเป็นเศษซาก
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES เครื่องขดสปริง CNC ...
ดูรายละเอียด
TK12120 TK-12120 เครื่องขดสปริง CNC 12แกน ...
ดูรายละเอียด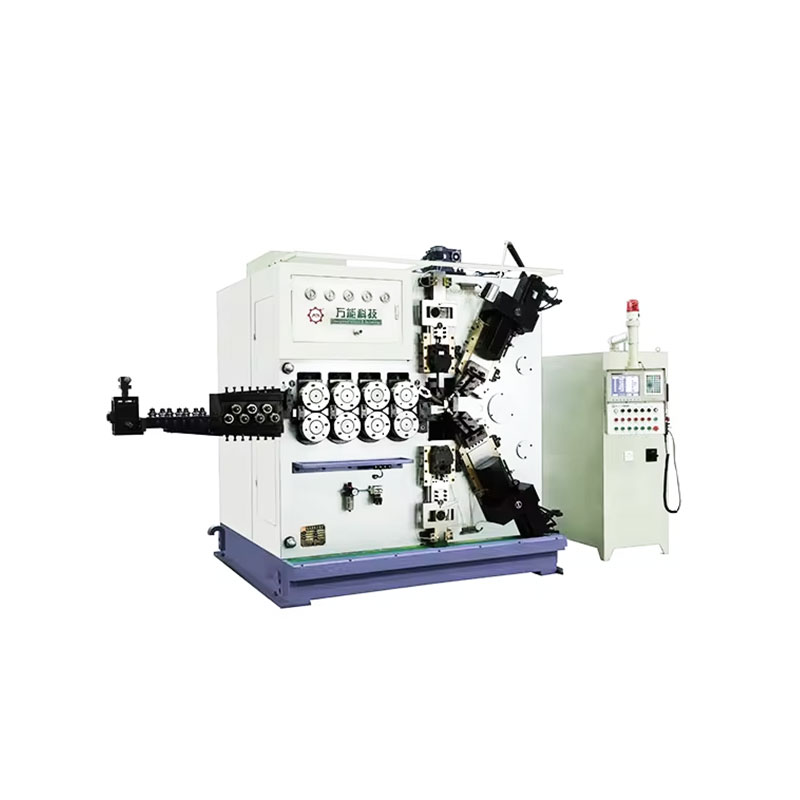
ทีเค-6160 TK-6160 เครื่องรีดสปริง CNC ...
ดูรายละเอียด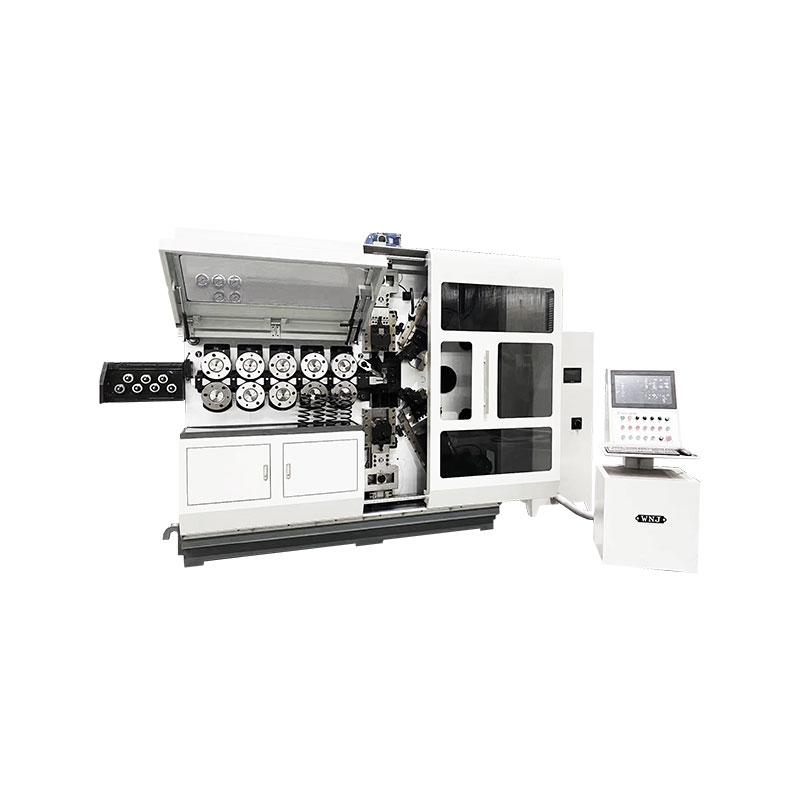
ทีเค-6120 TK-6120 เครื่องรีดสปริง CNC ...
ดูรายละเอียด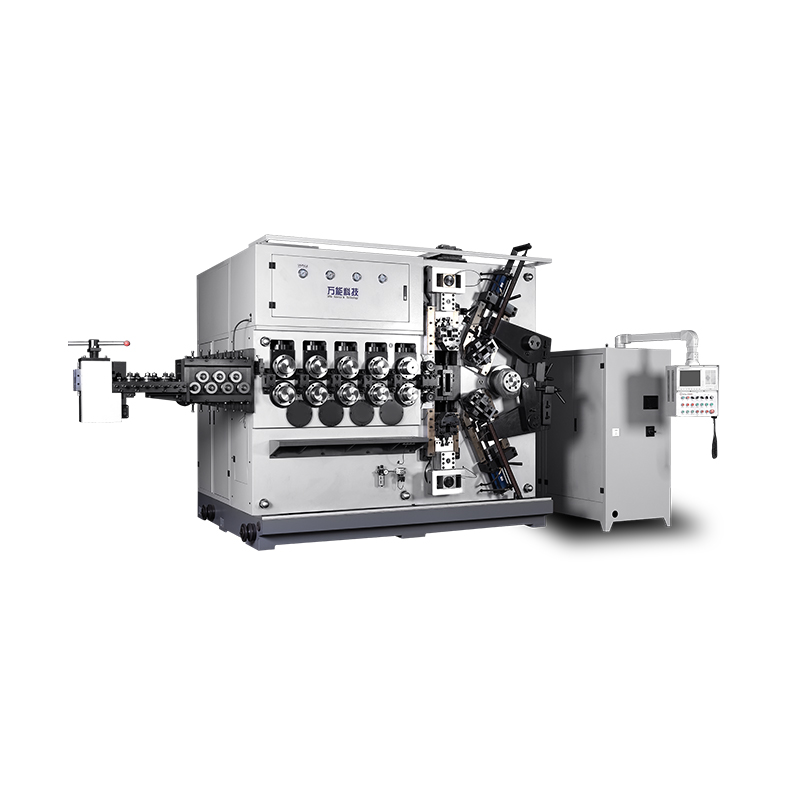
ทีเค-5200 TK-5200 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด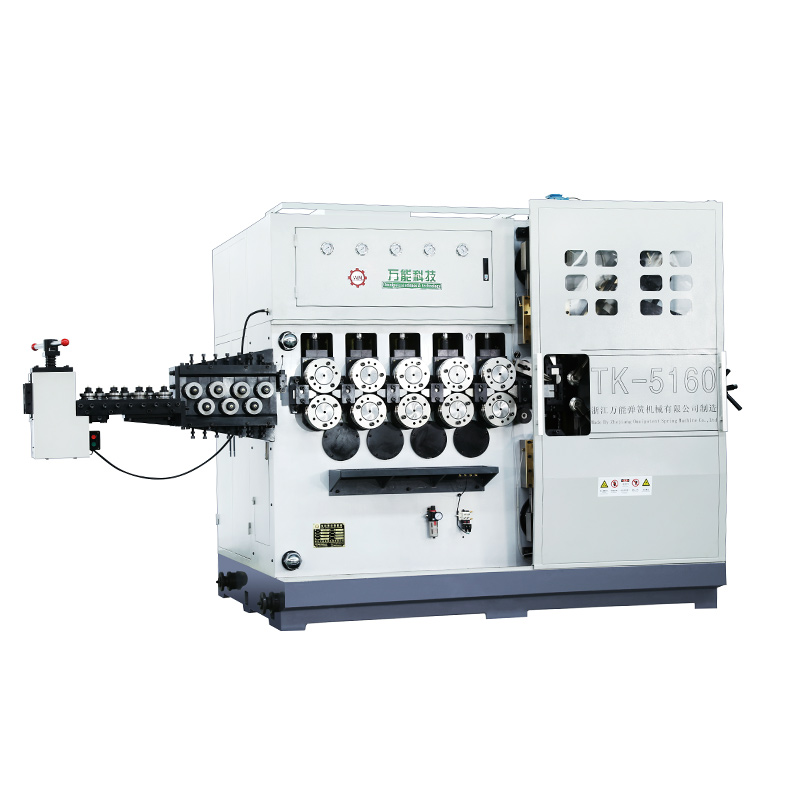
ทีเค-5160 TK-5160 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียด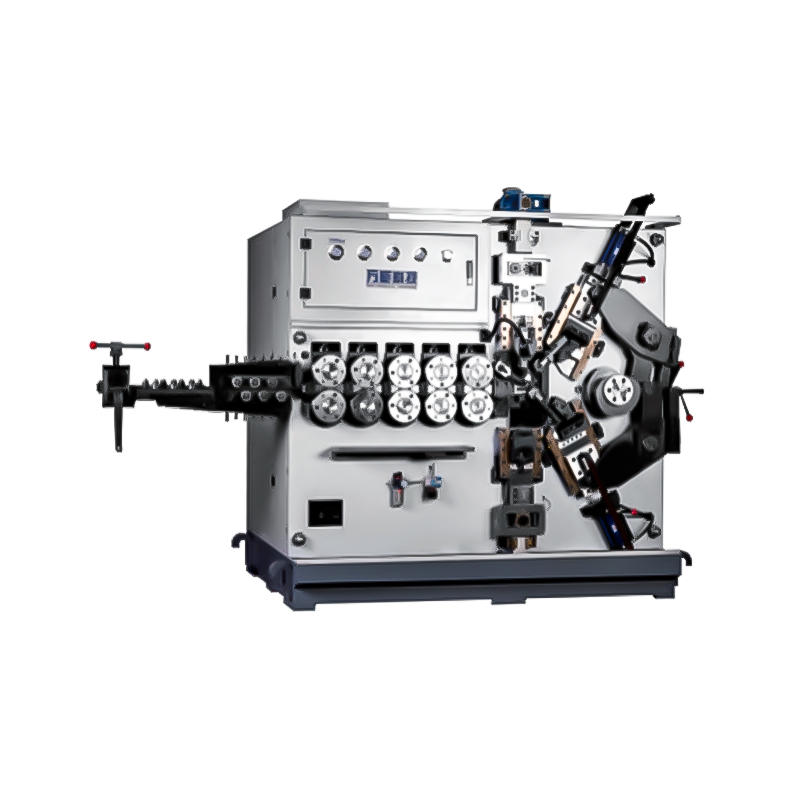
ทีเค-5120 TK-5120 เครื่องขดสปริง CNC 5 แกน ...
ดูรายละเอียดคิวอาร์โค้ดมือถือ